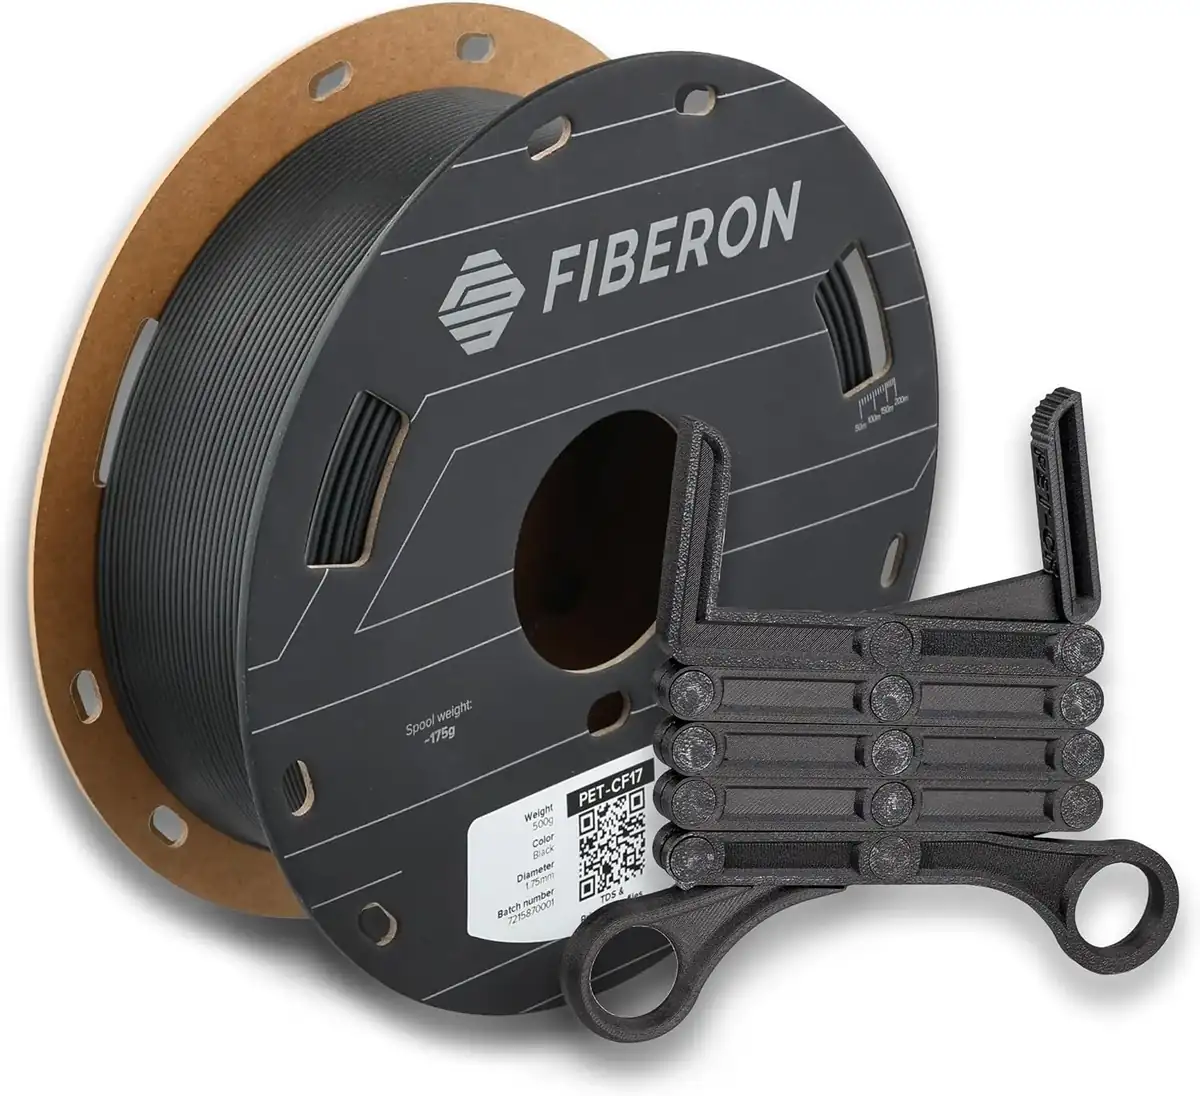
Polymaker PET-CF17 3D Printer Filament
品牌 Polymaker · 3D打印耗材(线材与树脂) · 3D打印 · 更多 Polymaker 商品
- 材料: 碳纤维增强PET,碳纤维含量17%
- 直径: 1.75毫米
- spool尺寸: 在Fiberon页面为500克和2千克
- 颜色: 在店铺列表中仅观察到黑色
- 密度: 在23°C下为1.34克/立方厘米
未标价
- Polymaker前往 Polymaker
- eBay前往 eBay
- eBay (used) eBay: used, open-box, refurbished前往 eBay (used)
商店按固定顺序排列,绝不按价格或佣金排序。 价格仅为快照,请以商店当前价格为准。
摘要
一种直径为1.75毫米的碳纤维增强PET填充材料,用于刚性的功能性零件,打印温度为270–300°C,关闭冷却风扇。请先检查您的打印机:它需要一个标定温度达到270°C或以上的全金属热端和一个经硬化的挤出嘴,且其发布的�耐热性依赖于退火处理。
优点
- 对退火试件发布TDS数据:在0.45兆帕下耐热变形温度为147.5°C,干燥状态下X-Y方向折弯模量为5481.0兆帕。
- 制造商明确给出的打印温度范围:270–300°C挤出嘴,70–80°C热床,风扇关闭,速度最高可达300毫米/秒。
- 一位用户报告称零件坚硬、无翘曲、尺寸稳定且强度良好。
- Goodprints3D将其描述为比普通PETG更坚硬的功能性选项,且不带来许多尼龙材料的水处理负担。
- 无胶囊或订阅限制;以标准spool形式出售。
缺点
- 填充材料脆弱,需要一个柔和的填充材料通路,不能有急转弯。
- 一位用户使用0.6毫米挤出嘴在270°C下打印时,表面 finish较差。
- 磨损性填充剂增加挤出嘴磨损;成本在所阅览的资料中未予量化。
- 退火可提高强度和耐热性,但会增加脆性,并可能变形薄壁结构。
- 该材料点燃后会燃烧,且不会自然熄灭。
已核实规格
| 材料 | 碳纤维增强PET,碳纤维含量17%。 |
|---|---|
| 直径 | 1.75毫米。 |
| spool尺寸 | 在Fiberon页面为500克和2千克;在商店页面为0.5千克、1千克和3千克黑色。 |
| 颜色 | 在店铺列表中仅观察到黑色;未看到制造商页面上的颜色列表。 |
| 密度 | 在23°C下为1.34克/立方厘米。 |
| 溶融指数 | 在270°C下为30.7克/10分钟,负荷2.16千克。 |
| 阻燃性 | UL 94 HB。 |
| 表面电阻率 | 过载,高于10^12欧姆。 |
| 玻璃转换温度 | 79.3°C。 |
| 熔化温度 | 241.3°C。 |
| 挤出温度 | 202.9°C。 |
| 分解温度 | 434.0°C。 |
| 维卡软化温度 | 238.4°C。 |
| 耐热变形温度 | 在1.8兆帕下为105°C,在0.45兆帕下为147.5°C(退火试样)。 |
| 杨氏模量(退火120°C/10小时) | X-Y方向为5481.0 ± 223.7兆帕,Z方向为3558.8 ± 260.4兆帕。 |
| 拉伸强度(退火120°C/10小时) | X-Y方向为65.9 ± 1.0兆帕,Z方向为27.9 ± 1.3兆帕。 |
| 断裂伸长率(退火120°C/10小时) | X-Y方向为2.4 ± 0.5%,Z方向为0.8 ± 0.1%。 |
| 折弯模量(退火120°C/10小时) | X-Y方向为4744.4 ± 136.3兆帕,Z方向为2768.2 ± 422.6兆帕。 |
| 折弯强度(退火120°C/10小时) | X-Y方向为109.3 ± 2.0兆帕,Z方向为43.4 ± 8.8兆帕。 |
| 查尔帕冲击强度(退火120°C/10小时) | 切口X-Y方向为5.1 ± 0.2千焦/平方米,无切口X-Y方向为25.1 ± 2.8千焦/平方米,无切口Z方向为3.1 ± 0.7千焦/平方米。 |
| 平衡水分吸收 | 在70%相对湿度和23°C下为0.53%。 |
| 收缩率 | 40毫米试件打印后测为39.94毫米,退火后测为39.40毫米;Z方向40毫米试件打印后测为40.25毫米,退火后测为40.33毫米;直径10毫米试件打印后测为9.80毫米,退火后测为9.60毫米。 |
| 挤出嘴温度 | 270–300°C。 |
| 热床温度 | 70–80°C。 |
| 腔室温度 | 室温。 |
| 冷却风扇 | 关闭(0%)。 |
| 打印速度 | 最高达300毫米/秒。 |
| 干燥 | 在100°C干燥10小时。 |
| 退火 | 在120°C退火10小时。 |
| 打印机要求 | 标定温度达到270°C或以上的全金属热端和经硬化的挤出嘴;根据环境湿度可能需要干燥设备。 |
| 制造商链接的打印机配置文件 | Bambu Lab X1C,Qidi Q1 Pro,Raise3D E2CF。 |
| 包含内容 | 填充材料和可下载的打印机配置文件;未列出任何物理配件。 |
完整研究笔记与来源
Printing and hardware requirements
发布的打印温度范围为270–300°C挤出嘴,70–80°C热床,常温腔室,冷却风扇关闭,速度最高可达300毫米/秒。TDS试件数据在300°C挤出嘴,70°C热床,填充率100%,2层壳体,3层顶部/底部,风扇关闭下打印。该材料需要标定温度达到270°C或以上的全金属热端和经硬化的挤出嘴;根据环境湿度可能需要干燥设备。制造商为Bambu Lab X1C,Qidi Q1 Pro和Raise3D E2CF链接了打印机配置文件。将300毫米/秒作为最大打印速度,而非适用于所有几何形状的经过验证的质量限制。
Heat resistance and annealing
TDS报告称,退火试件(120°C退火10小时)在1.8兆帕下的耐热变形温度为105°C,在0.45兆帕下为147.5°C,玻璃转换温度为79.3°C,维卡软化温度为238.4°C。wiki表示,退火可将耐热变形温度从约70°C提高到超过100°C。退火可提高强度和耐热性,但会增加脆性,并可能变形薄壁结构;建议采用渐热加热、低温长时间退火或保留支撑结构。制造商声称对水分不敏感这一观点与TDS数据存在冲突:在70%相对湿度和23°C下平衡水分吸收量为0.53%,干燥温度为100°C,干燥时间为10小时。若环境湿度较高,请在打印前进行干燥。
Owner experience
一位TeamFDM用户在270°C下使用0.6毫米挤出嘴进行了打印,并报告称填充材料脆弱且需要柔和的填充材料通路,无翘曲现象,尺寸稳定,零件坚固,但该挤出嘴下的表面 finish较差。同一用户表示,退火可提高强度和耐热性,但会增加脆性,且该材料点燃后会燃烧且不会自然熄灭。Goodprints3D认为它比普通PETG更坚硬的功能性选项,但需要注意挤出嘴磨损、成本和打印机适配性要求,并认为它对于装饰用途、低应力或基本原型打印来说可能过于复杂。未找到对PET-CF17的独立仪器测试报告;TDS数据为制造商试件数据,并附有声明称这些数值仅供参考和比较。
Cost and ownership
Which model this is
本页面介绍Polymaker Fiberon PET-CF17,一种包含17%碳纤维的碳纤维增强PET填充材料,直径1.75毫米,售卖颜色为黑色。Fiberon页面列出500克和2千克spool,而店铺页面列出0.5千克、1千克和3千克黑色。0.5千克黑色规格的SKU为FL01001,HEX代码为#302E2F。勿将其与Fiberon PET-GF15,PETG-rCF08,PA6-CF20,PPS-CF10,PLA-CF或其他Fiberon复合材料混淆。未找到直径公差,spool尺寸或毛重规格。
来源
Manufacturer:
- Fiberon PET-CF17 – Fiberon 3D Printing Filament by Polymaker
- Fiberon PET-CF17 - Polymaker
- TDS_FIBERON PET-CF17_V1.0_EN (PDF)
- Fiberon™ PET-CF17 | Polymaker Wiki
- Fiberon PET-CF17 1.75mm 3D printer filament - Polymaker shop
Independent reviews:
Owner reports: