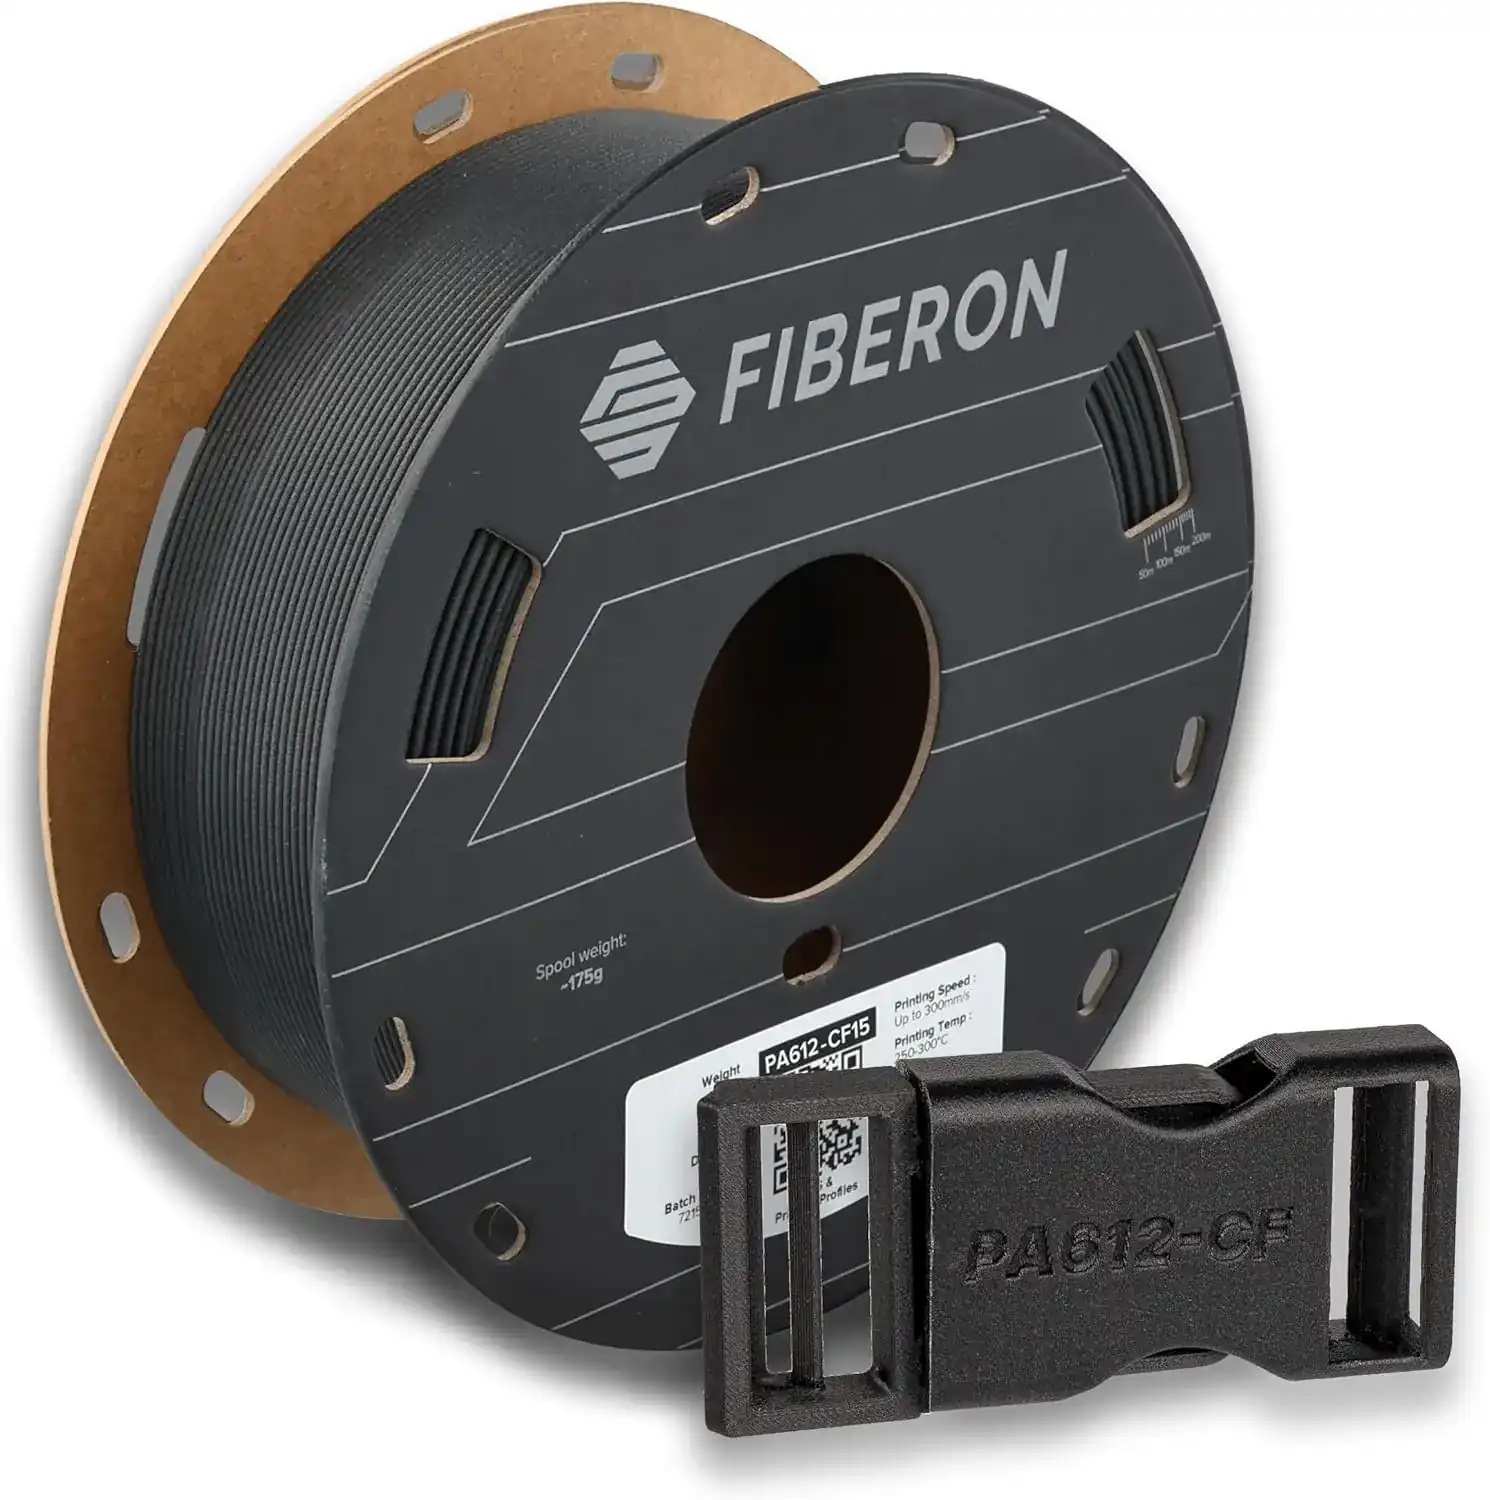
Polymaker PA612-CF15 3D Printer Filament
品牌 Polymaker · 3D打印耗材(线材与树脂) · 3D打印 · 更多 Polymaker 商品
- 材质: 碳纤维增强 PA612(长链共聚酰胺),含 15% 碳纤维
- 直径: 1.75 mm
- 颜色: 黑色,HEX #302E2F
- 喷嘴温度: 250–300 °C
- 热床温度: 建议 40–50 °C(商店技术规格块列出 25–50 °C)
未标价
- Polymaker前往 Polymaker
- eBay前往 eBay
- Amazon前往 Amazon (付费链接)
- eBay (used) eBay: used, open-box, refurbished前往 eBay (used)
商店按固定顺序排列,绝不按价格或佣金排序。 价格仅为快照,请以商店当前价格为准。
摘要
这是一款含有 15% 碳纤维增强的 PA612(长链尼龙)耗材,适用于功能件和工程部件,其吸湿性低于 PA6/PA66,热变形温度为 175 °C。购买前请检查您的打印机:它需要 250–300 °C 的热端、硬化喷嘴、在 100 °C 下干燥 10 小时,以及在 100 °C 下退火 16 小时以达到标称强度。
优点
- 坚固且刚性高的部件:干燥状态下 XY 拉伸强度达 91.9 MPa,0.45 MPa 下的热变形温度为 175 °C。
- 相比许多尼龙具有更低的吸湿性,在 70% RH 下平衡吸水率为 2.2%。
- 良好的打印性能,底盘粘附力强且翘曲小;兼容 AMS。
- 哑光专业外观,尺寸稳定性好。
- 在 Polymaker 商店中作为工程耗材价格亲民:0.5 kg 售价 $34.99,1 kg 售价 $49.99(2026-10-25)。
缺点
- 需要 250–300 °C 的热端和硬化喷嘴;黄铜喷嘴在大约 9 小时内就会磨损。
- 尽管声称吸湿性较低,但实际上仍必须进行干燥,且需要退火以达到最大强度。
- 高速打印时打印质量下降;为了强度建议使用较慢的速度。
- 使用 25–30% 后,纸质线盘可能会卡住耗材,部分线盘被报告出现断裂。
- 填充尼龙比 PA6 更脆,因此抗冲击强度较低。
- 并不存在针对这款特定耗材的独立仪器测试;机械数据来自制造商 TDS。
已核实规格
| 材质 | 碳纤维增强 PA612(长链共聚酰胺),含 15% 碳纤维。 |
|---|---|
| 直径 | 1.75 mm。 |
| 颜色 | 黑色,HEX #302E2F。 |
| 喷嘴温度 | 250–300 °C。 |
| 热床温度 | 建议 40–50 °C(商店技术规格块列出 25–50 °C)。 |
| 腔体 | 室温;建议使用外壳,不需要加热腔体。 |
| 最高打印速度 | 最高 300 mm/s(商店技术规格块列出 60 mm/s)。 |
| 冷却风扇 | 关闭。 |
| 干燥 | 在普通烤箱中以 100 °C 干燥 10 小时,或使用 PolyDryer 3 档干燥 18 小时。 |
| 退火 | 100 °C 下 16 小时。 |
| 退火后调湿 | 在潮湿环境中 48 小时,或在 60 °C 水中。 |
| 喷嘴 | 硬化/耐磨喷嘴,0.4 mm 或更大。 |
| 密度 | 在 23 °C 下为 1.03 g/cm³。 |
| 熔体流动速率 | 在 260 °C、2.16 kg 下为 9.9 g/10 min。 |
| 阻燃性 | 1.5 mm 厚度下达 UL 94 HB。 |
| 表面电阻率 | 大于 10^12 Ω。 |
| 熔点 | 210 °C。 |
| 结晶温度 | 180 °C。 |
| 分解温度 | 448.4 °C。 |
| 维卡软化温度 | 206.2 °C(TDS V1.1)。 |
| 热变形温度 | 0.45 MPa 下为 175 °C;1.8 MPa 下为 114 °C。 |
| 平衡吸水率 | 在 70% RH、23 °C 下为 2.2%。 |
| 拉伸强度,干燥状态 | XY 方向 91.9 ±2.0 MPa,Z 方向 48.3 ±3.9 MPa;湿态:83.1 ±2.2 / 35.6 ±3.0 MPa。 |
| 杨氏模量,干燥状态 | XY 方向 5136.7 ±192.2 MPa,Z 方向 2786.4 ±78.4 MPa;湿态:3990.8 ±136.5 / 2386.8 ±150.2 MPa。 |
| 断裂伸长率,干燥状态 | XY 方向 2.6 ±0.2%,Z 方向 2.1 ±0.2%;湿态:4.1 ±0.3% / 1.7 ±0.2%。 |
| 弯曲强度,干燥状态 | XY 方向 138.0 ±2.2 MPa,Z 方向 73.5 ±3.9 MPa;湿态:XY 方向 118.1 ±1.6 MPa。 |
| 弯曲模量,干燥状态 | XY 方向 4583.5 ±62.7 MPa,Z 方向 2264.8 ±203.8 MPa;湿态:XY 方向 3888.3 ±56.3 MPa。 |
| 夏比冲击强度,干燥状态 | XY 方向缺口 8.1 ±0.8 kJ/m²,无缺口 29.9 ±1.6 kJ/m²;湿态:缺口 7.7 ±0.5 kJ/m²。 |
| 收缩率 | 打印后为 40.05/39.92/9.84 mm;退火后为 40.04/39.66/9.78 mm(基于 40/40/10 mm 模型)。 |
| 线盘净重 | 0.5 kg、1 kg、3 kg(3 kg 在商店页面上标记为售罄)。 |
| AMS 兼容性 | 是。 |
| SKU | FG07001。 |
| 线盘 | 带加硬边缘的纸质线盘,配有可重复封口的真空袋。 |
| 黄铜喷嘴寿命 | 约 9 小时。 |
完整研究笔记与来源
打印设置与硬件
打印设置包括 250–300 °C 的喷嘴、40–50 °C 的热床、关闭风扇,以及 0.4 mm 或更大的硬化喷嘴。商店的技术规格块列出了 25–50 °C 的热床和最高 60 mm/s 的速度,而打印设置和 TDS 则称热床为 40–50 °C,速度最高可达 300 mm/s;用户报告表明在接近 300 mm/s 时会出现质量下降。建议使用外壳,但不需要加热腔体,支持在室温腔体下打印。工艺包括在 100 °C 下干燥 10 小时(或使用 PolyDryer 3 档干燥 18 小时),并在 100 °C 下退火 16 小时,随后在潮湿环境或 60 °C 水中进行 48 小时的调湿。请在干燥环境(低于 20% RH)下储存和打印。
机械性能与湿度
TDS 报告的干燥状态 XY 拉伸强度为 91.9 ±2.0 MPa,湿态为 83.1 ±2.2 MPa,0.45 MPa 下的热变形温度为 175 °C(1.8 MPa 下为 114 °C),在 70% RH、23 °C 下的平衡吸水率为 2.2%。材料对比页面引用了湿态数据(拉伸强度 83.1 MPa,模量 3990.8 MPa),与 TDS 一致。TDS V1.0 将维卡软化温度列为“不适用 (N/A)”,而 V1.1 列为 206.2 °C。未发现针对该特定耗材的可信第三方仪器测试;机械数据来自制造商 TDS 和商店页面。
拥有效用成本、线盘与维护
在 Polymaker 商店中,0.5 kg 售价 $34.99,1 kg 售价 $49.99,小盘每公斤成本约为 $70.00,大盘约为 $50.00。拥有效用成本包括硬化喷嘴、耗材干燥机、固体胶或 Magigoo PA、退火烤箱时间和电费;没有订阅或绑定限制。该材料具有研磨性:黄铜喷嘴寿命约为 9 小时。纸质线盘的问题包括使用 25–30% 后耗材卡在内壁上,以及在 20 多个 0.5 kg 线盘中约有 7–8 个出现断裂。请存放在低于 20% RH 的干燥条件下。在所查阅的来源中未发现该耗材的任何保修或质量保证条款。
它值得购买吗?
0.5 kg 售价 $34.99,1 kg 售价 $49.99,该耗材定位为一种亲民的工程材料,相比之下其他替代品每卷售价超过 $100。对于已经拥有 250–300 °C 热端和干燥机的用户而言,其价值最高;需要升级硬件的用户应权衡这些成本。从 AValidReview 汇总的用户反馈描述了坚固、刚性好、尺寸稳定、具有哑光外观、底盘粘附性好且兼容 AMS 的部件,并可在配备升级件的常见桌面机器上打印。未发现独立的仪器测试,因此机械性能声明基于制造商数据。
这是哪个型号
来源
制造商:
- Fiberon PA612-CF15 1.75mm 3D 打印机耗材 — Polymaker 商店
- Fiberon PA612-CF15 — Polymaker Wiki
- TDS Fiberon PA612-CF15 V1.1 (PDF)
- 材料对比指南 — Polymaker Fiberon
独立评测:
用户报告: