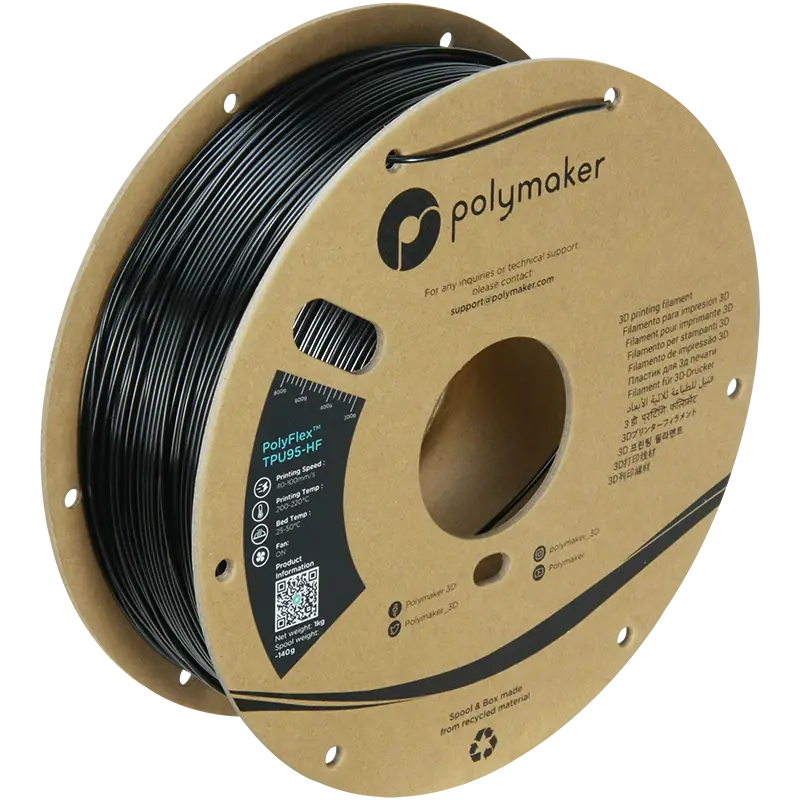
Polymaker High Flow TPU
品牌 Polymaker · 3D打印耗材(线材与树脂) · 3D打印 · 更多 Polymaker 商品
- 产品: PolyFlex TPU95-HF,TPU,高流动处理
- 直径: 1.75 mm(另有 2.85 mm 规格)
- Shore 硬度: 标称 95A,接近 98A
- 喷嘴温度: 200-230°C
- 热床温度: 25-50°C
未标价
- Polymaker前往 Polymaker
- eBay前往 eBay
- Amazon前往 Amazon (付费链接)
- eBay (used) eBay: used, open-box, refurbished前往 eBay (used)
商店按固定顺序排列,绝不按价格或佣金排序。 价格仅为快照,请以商店当前价格为准。
摘要
聚磷高流动 TPU 填充材(Shore 95A,接近 98A),适用于 200-230°C 喷嘴温度、25-50°C 热床和 30-100 mm/s 打印速度,旨在直接驱动打印机上更快速地打印柔性零件。在购买前请检查打印机的进料路径和烘干设置:除非填充材充分干燥并控制喷筒滚动,否则实际吞吞速度远低于标称值。
优点
- 制造商 TDS 提供完整的机械性能数据:密度 1.16 g/cm³,拉伸强度 26.6 MPa,拉伸率 495.8%。
- 高流动等级针对直接驱动打印机上的标准 TPU,实现更快的柔性零件打印。
- 冷却风扇保持开启,无需加热仓,因此设置非常简单。
- 烘干仅需一次 70°C 烘干 8 小时循环,遵循制造商规格。
- 干燥并正确进料后,用户反映打印时间缩短约一半,零件质量较标砍 TPU 有显著 improvements。
- 使用 PEI 结合胶棒或 Lightyear G10 Pro 板时,附着性良好。
缺点
- 实际吞吞速度远低于 100 mm/s 的标称值:用户所见为 6-12 mm³/s 才能获得干净的打印效果。
- 湿气吸收会引起体积膨胀、线糖现象和层间结合力降低;烘干非常重要。
- 轴卷滚动会导致挤出机饥饿并跳过步骤。
- 某些轴卷的直径一致性可能较差;一位用户测量发现约为 1.6 mm 而非 1.75 mm。
- TPU95-HF 比 95A 名称所暗示的更坚硬(接近 98A),因此标准 TPU95 设置无法直接使用。
- 不存在独立的有据可查的实验室测试;现有评论多为转载制造商数据。
已核实规格
| 产品 | PolyFlex TPU95-HF,TPU,高流动处理。 |
|---|---|
| 直径 | 1.75 mm(另有 2.85 mm 规格)。 |
| Shore 硬度 | 标称 95A,接近 98A。 |
| 喷嘴温度 | 200-230°C。 |
| 热床温度 | 25-50°C。 |
| 打印速度 | 30-100 mm/s。 |
| 回抽距离 | 3-6 mm;回抽速度 40-60 mm/s。 |
| 冷却风扇 | 开启。 |
| 室内温度 | 不需要。 |
| 支持材料 | PolySupport 和 PolyDissolve S1。 |
| 烘干 | 70°C 烘干 8 小时。 |
| 密度 | 在 23°C 下为 1.16 g/cm³。 |
| 溶融指数 | 9.3 g/10 min(185°C,1.2 kg)。 |
| 拉伸强度(X-Y) | 26.6 ± 0.6 MPa。 |
| 拉伸率(X-Y) | 495.8 ± 16.2%。 |
| 应力在 100/200/300/400% 应变下(X-Y) | 15.5/19.9/23.0/24.2 MPa。 |
| 化学抗性 | 弱酸一般,强酸差,弱碱一般,强碱差,油脂/润滑脂良好。 |
| 抗紫外线辐射 | 由产品说明书陈述。 |
| 卷装格式 | 纸质轴卷;填充材烘干并真空密封防潮干剂。 |
| 颜色 | 黑色、透明、白色(及其他颜色由制造商决定)。 |
| 制造商产品编码 | PD03001。 |
完整研究笔记与来源
打印设置与烘干
制造商资料列出 200-230°C 喷嘴温度、25-50°C 热床温度、30-100 mm/s 打印速度、3-6 mm 回抽距离在 40-60 mm/s、风扇开启、无需加热仓以及 70°C 烘干 8 小时的设置。标准 PolyFlex TPU95 设置(210-230°C、25-60°C、20-40/30-50 mm/s、65°C 烘干)无法直接应用于 TPU95-HF,请勿重复使用旧的 TPU95 配置文件。烘干温度本身存在冲突:制造商规定 HF 为 70°C 烘干 8 小时,而标准 TPU95 建议在潮湿时以 65°C 烘干 8 小时。请遵循轴卷和烘箱限制,并使用 70°C 烘干 8 小时处理 HF 材料。
实际吞吞速度
高流动声称有前提条件。一位 Bambu X1C 用户在更换完有缺陷并拉长的红色轴卷为黑色轴卷后,才能以 6 mm³/s 流速在约 50 分钟内完成可用的 Benchy 模型。另一位 A1 mini 用户在干燥和调校前,以 12 mm³/s 流速打印 Benchy 时称其为“彻底失败”。Prusa XL 用户也报告使用 HF 材料时存在吞吐问题,怀疑湿气是罪魁祸首。X1C 上的流量校准将流率调整为 0.946,低于默认值 1.0。将 100 mm/s 的标称速度视为理想直接驱动条件下的最大值,而非默认值。
湿气、直径和轴卷滚动
TPU 会吸收湿气,导致表面粗糙和层间结合力降低。在干燥 8 小时或更长时间后,报告出现体积膨胀和团状线糖现象的用户取得了明显 improvement。直径不一致是已知问题:一位用户测量红色 TPU95-HF 时发现约为 1.6 mm 而非 1.75 mm,直到对材料进行修编后才解决持续失败的问题。轴卷滚动会导致挤出机饥食;用户建议使用滚轴平台和低阻设计的轴架。A1 mini 上的挤出机抓取失效,需手动进料。请清扫喷嘴并使用冷拉技术清除进料问题。
兼容性与操作
值得购买吗?
该型号介绍
本页介绍 PolyFlex TPU95-HF,聚磷 PolyFlex TPU 系列中的高流动版本,制造商产品编码为 PD03001,销售名称为 “Polymaker High Flow TPU”。它不同于标准 PolyFlex TPU95(更柔软,设置不同)、PolyFlex TPU90 和 TPU80。亚马逊上针对透明 1.75 mm、1 kg 版本的 ASIN 为 B09MTCBSNF。请在购买时确认轴卷重量和颜色,因为不同 listings 可能在 750 g 和 1 kg 之间不同。
来源
Manufacturer:
- PolyFlex TPU95-HF product page
- PolyFlex TPU95-HF technical data sheet (wiki)
- PolyFlex TPU95-HF product/wiki page
- PolyFlex TPU95-HF TDS PDF V5.4
Independent reviews:
- PolyFlex filament review (Filament Cheat Sheet)
- PolyFlex TPU95-HF data sheet (SpoolScout)
- PolyFlex TPU95-HF print settings (SpoolBites)
- Polymaker PolyFlex TPU95 print settings (FilamentSettings)
- PolyFlex TPU95-HF material page (SliceHub)
Owner reports: