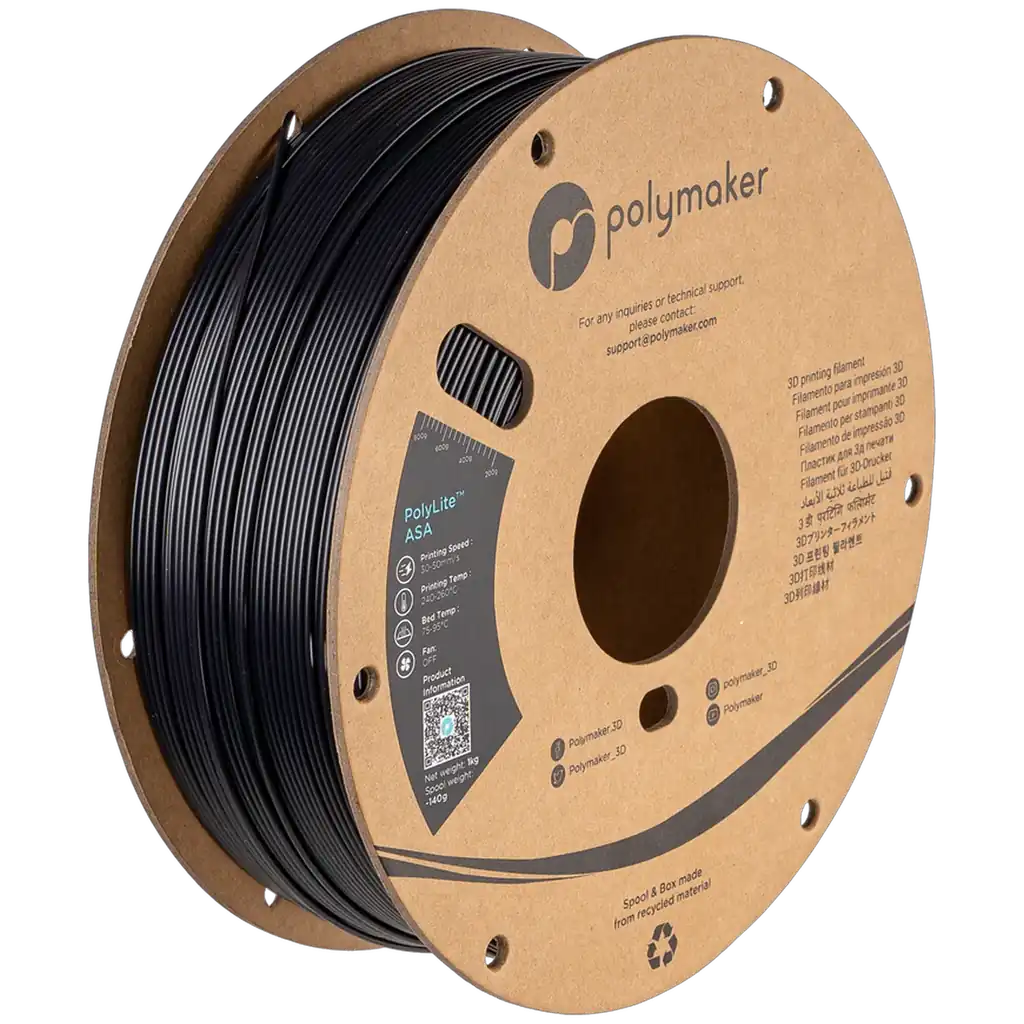
Polymaker ASA 3D Printer Filament
品牌 Polymaker · 3D打印耗材(线材与树脂) · 3D打印 · 更多 Polymaker 商品
- 材料: ASA(丙烯腈苯乙烯丙烯酸酯),标准未充填
- 直径: 1.75 毫米
- 轴重: 1 千克(1000 克)
- 挤出温度: 230–260 °C(旧版网页指定为 240–260 °C)
- 建模平台温度: 75–95 °C
未标价
- Polymaker前往 Polymaker
- eBay前往 eBay
- Amazon前往 Amazon (付费链接)
- eBay (used) eBay: used, open-box, refurbished前往 eBay (used)
商店按固定顺序排列,绝不按价格或佣金排序。 价格仅为快照,请以商店当前价格为准。
摘要
Polymaker ASA 是一种主流未充填的 ASA 柔韧性不高的丙烯腈-苯乙烯-丙烯酸酯 filaments,适用于暴露在紫外线和恶劣天气条件下的刚性零件,如外壳、支架和汽车内饰件。该产品原为 PolyLite ASA,经重新命名后即为 Polymaker ASA。在购买前请检查您的打印机:它需要封闭舱和通风设备,且床附着力是该产品的最弱环节。
优点
- 紫外线和天气抗性强,经过阳光照射后仍能保持颜色稳定,得到两年老化数据的支持。
- 热 deflection 温度约为 100 °C,适用于暴露在阳光下的盖子和车内炎热环境。
- 与高级 ASA 相比价格实惠,打印质量和机械性能可与高价牌产品竞争。
- 美国广泛可用,不同于欧洲小众品牌。
- 兼容 AMS 的轴边缘设计。
- 在温热仓内层间结合强度好,打印后的零件易于打磨和加工;可用丙酮打磨。
缺点
- 床附着力是该产品最弱的一环,通常需要胶水或浆液。
- 即使在封闭舱内,大的平面零件也会变形并提起角落。
- 必须保持零件冷却风扇关闭,这会软化悬hangings。
- 打印过程中会释放斯泰林和挥发性有机化合物,需额外通风设备。
- 潮湿储存后需要烘干,否则可能出现气泡或粗糙挤出。
- 颜色选择有限,仅约 8 种选项。
已核实规格
| 材料 | ASA(丙烯腈苯乙烯丙烯酸酯),标准未充填;PolyLite ASA 已更名为 Polymaker ASA,为同一产品。 |
|---|---|
| 直径 | 1.75 毫米。 |
| 轴重 | 1 千克(1000 克)。 |
| 挤出温度 | 230–260 °C(旧版网页指定为 240–260 °C)。 |
| 建模平台温度 | 75–95 °C。 |
| 建模表面 | PC 和有纹理的 PEI;在必要时使用胶水。 |
| 冷却风扇 | 关闭。 |
| 打印速度 | 50–200 毫米/秒。 |
| 最大体积速度 | 高达 16 毫米³/秒。 |
| 回抽 | 1–3 毫米距离,速度为 20–40 毫米/秒。 |
| 封闭舱 | 必需(环境温度)。 |
| 烘干 | 70 °C 烘干 7 小时。 |
| 退火处理 | 未列出。 |
| 玻璃转换温度 | 98 °C(DSC,10 °C/分钟)。 |
| 维卡软化温度 | 105 °C(ISO 306)。 |
| 热弯 deflection 温度 | 在 1.8 MPa 时为 100 °C;在 0.45 MPa 时为 103 °C(ISO 75)。 |
| 密度 | 在 23 °C 时为 1.13 克/厘米³(ISO 1183)。 |
| 熔体指数 | 在 220 °C 和 10 千克荷载下为 25 克/10 分钟。 |
| 年轻模数 | X-Y 方向为 2379 ± 157 兆帕;Z 方向为 1965 ± 136 兆帕(ISO 527)。 |
| 拉伸强度 | X-Y 方向为 43.8 ± 0.8 兆帕;Z 方向为 32 ± 1.8 兆帕(ISO 527)。 |
| 断裂伸长率 | X-Y 方向为 6.7 ± 0.6 %;Z 方向为 1.65 ± 0.2 %(ISO 527)。 |
| 折弯模数 | X-Y 方向为 3206 ± 108 兆帕(ISO 178)。 |
| 折弯强度 | X-Y 方向为 73.4 ± 2.1 兆帕(ISO 178)。 |
| Notched Charpy 冲击性能 | X-Y 方向为 10.3 ± 0.4 千焦/平方米;Z 方向为 6.7 ± 1.4 千焦/平方米(ISO 179)。 |
| 化学抗性 | 弱酸良好;强酸较差;弱碱良好;强碱尚可;油和脂肪良好。 |
| 紫外线和天气 | 经历两年自然老化后,颜色变化 ΔE 小于 2.5;加速老化后 ΔE 小于 5,且在 8000 千焦/平方米辐照后拉伸强度损失最小;零件在户外至少维持 2 年的完整性。 |
| 后期加工 | 可用丙酮进行打磨或焊接。 |
| AMS 兼容性 | 是的(轴边缘重新设计以适配 AMS)。 |
| 食品安全性 | 无相关数据;制造商表示市场上没有任何 3D 打印材料获得 FDA 食品安全认证。 |
| 直径公差 | ±0.02 毫米,由第三方测试网站报告;未在制造商页面中声明。 |
| 轴 | 现代轴使用回收硬纸板。 |
| 颜色范围 | PolyLite/Polymaker ASA 系列共有约 8 种颜色选项;自然色和黑色最为常见。 |
完整研究笔记与来源
打印设置和封闭舱
Polymaker 官方推荐的当前参数:挤出温度 230–260 °C,床温 75–95 °C,打印速度 50–200 毫米/秒,零件冷却风扇关闭,烘干温度 70 °C 烘干 7 小时(当症状或使用历史需要时)。制造商要求必须使用封闭舱,非可选项,且评测者建议不要在开放式打印机上尝试第一卷该产品。存在信息冲突:Filament Oracle 建议床温 90–100 °C,烘干温度 80 °C 烘干 4 小时;而 Makers101 建议床温 90–110 °C,烘干温度约 80 °C 烘干 8 小时。请遵循制造商的 70 °C 烘干 7 小时和 75–95 °C 床温作为准确的产品指导。发布的 50–200 毫米/秒速度范围代表材料上限,并不保证所有形状都能达到上限速度;体积流量和拐角质量会限制实际打印速度。
强度、热性能和紫外线
技术资料显示,玻璃转换温度为 98 °C,维卡软化温度为 105 °C,热弯 deflection 温度在 1.8 MPa 时为 100 °C(在 0.45 MPa 时为 103 °C)。X-Y 方向的拉伸强度为 43.8 兆帕,Z 方向为 32 兆帕,X-Y 方向的断裂伸长率为 6.7 %,折弯强度为 73.4 兆帕,Notched Charpy 冲击性能为 X-Y 方向 10.3 千焦/平方米。在 Bambu X1C 上进行的单次拉伸试验显示,平面打印样品的平均拉伸强度为 36 兆帕,但直立打印样品仅为 9.4 兆帕,这是因为直立加载会沿层结拉断;该试验分别对两种方向的 5 个样品进行测试,但并非是经过优化的打印参数或通用等级评定。紫外线老化数据显示,经过两年自然老化后颜色变化 ΔE 小于 2.5,且在经历 8000 千焦/平方米加速辐照后拉伸强度损失最小,零件在户外至少维持 2 年的完整性。该材料可通过丙酮打磨或焊接。AMS 兼容性来自重新设计的轴边缘。
床附着和变形
挥发性化合物和通风
打印过程中会释放斯泰林和挥发性有机化合物。封闭舱可以保留热量,但不能中和挥发物,因此通风是单独的需求。未发现任何已测量的挥发性有机化合物排放水平或所需的通风速率。烘干有助于潮湿储存后的处理,但无法解决变形几何问题、封闭舱性能不足或不适合的打印参数的问题。
运行成本和价值
Filament Oracle 列出的 MSRP 为 $35(1 千克/spool),并表示 $30/千克的价格与 Bambu ASA 具有竞争力,便宜于 $40–50 的高级 ASA。3D Printer World 将其归为与主流未充填 ASA 同一价位的产品,如 Bambu ASA,并表示在可靠性方面并未凸显优势于其他品牌。/spool 之外的拥有成本包括封闭舱、通风或过滤设备、恒温烘干机、建模表面粘附剂、调优用耗材以及带脱湿剂的储物容器。该产品没有封装或材料锁定问题;轴是常耗品,无专利耗材回购限制。在 $30 价位下被评价为具有竞争力的价值,打印质量和机械性能接近高端品牌。
是否值得购买?
该型号说明
来源
制造商:
独立评论:
- Polymaker PolyLite ASA — Filament Swatch
- Polymaker PolyLite ASA — 参数、打印设置、评论 (Filament Oracle)
- 2026 年最佳 ASA 丝材:6 品牌Tested For Strength & UV (makers101.com)
用户反馈: