如何选择你的第一台 3D 打印机:2026 选购指南
发布于 2026年10月31日
本指南中的产品
本文内容
通过 项目尺寸、可重复的首层、兼容耗材和维修配件 选择第一台 3D 打印机。夸张的速度参数和捆绑套装无法解决粘附不良、摆放不安全或材料支持有限的问题。从一台易于上手的 FDM 机器入手,用于制作收纳件和原型;更大尺寸或耐高温的任务需要更多空间,有时还需要封闭腔 [1][2][3]。
2026 年买 3D 打印机值得吗?
重复性项目和学习 CAD 值得。 FDM 打印可制作线夹、收纳件、手办模型、原型和非安全关键类替换件。有了可靠的校准和经过验证的切片配置文件,新手能把更多时间花在迭代设计上,而不是逐轴反复调试 [1][3][4]。
仅需单个零件、缺乏合适的通风区域,或需要承载安全关键部件时,请跳过。 外包服务能免去安装和维护。不要仅因耗材商宣传基体材料特性,就假定 PLA 或 PETG 打印件具备食品级安全、阻燃或承重等级。
真正重要的因素
1. 成型尺寸与机器实际占用空间
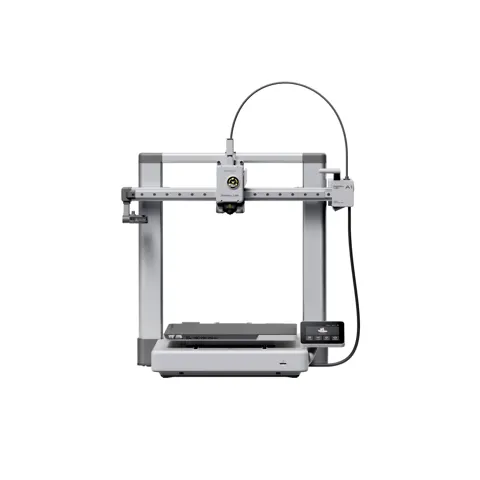
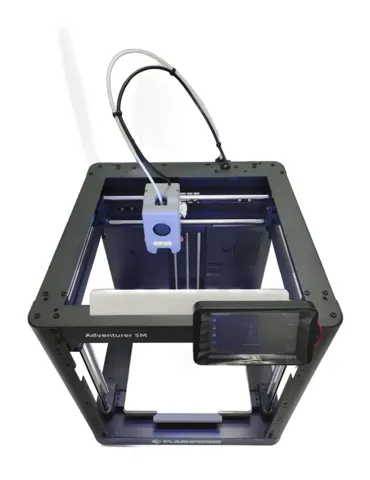
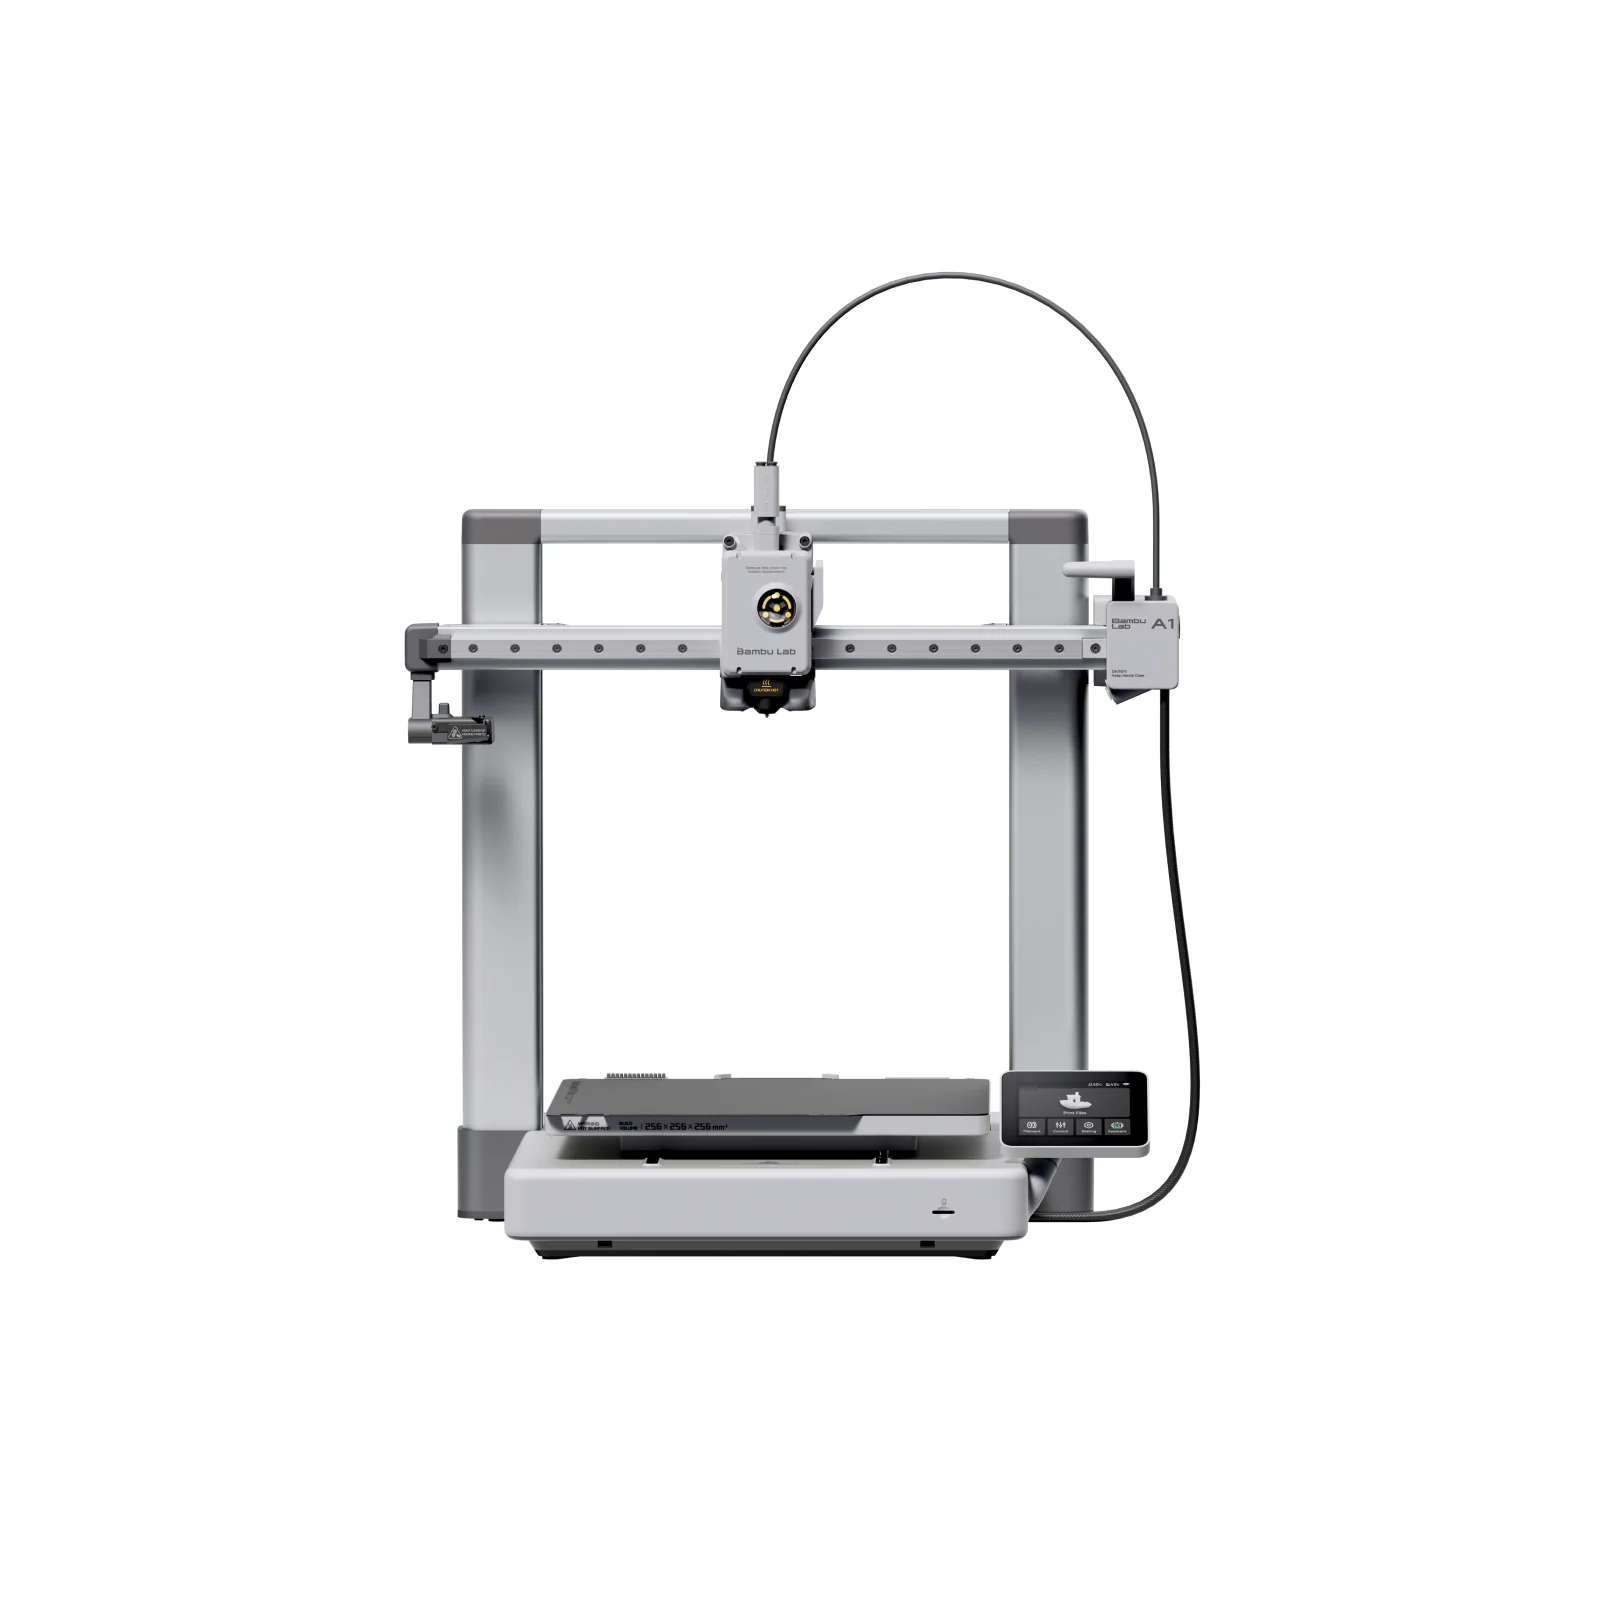
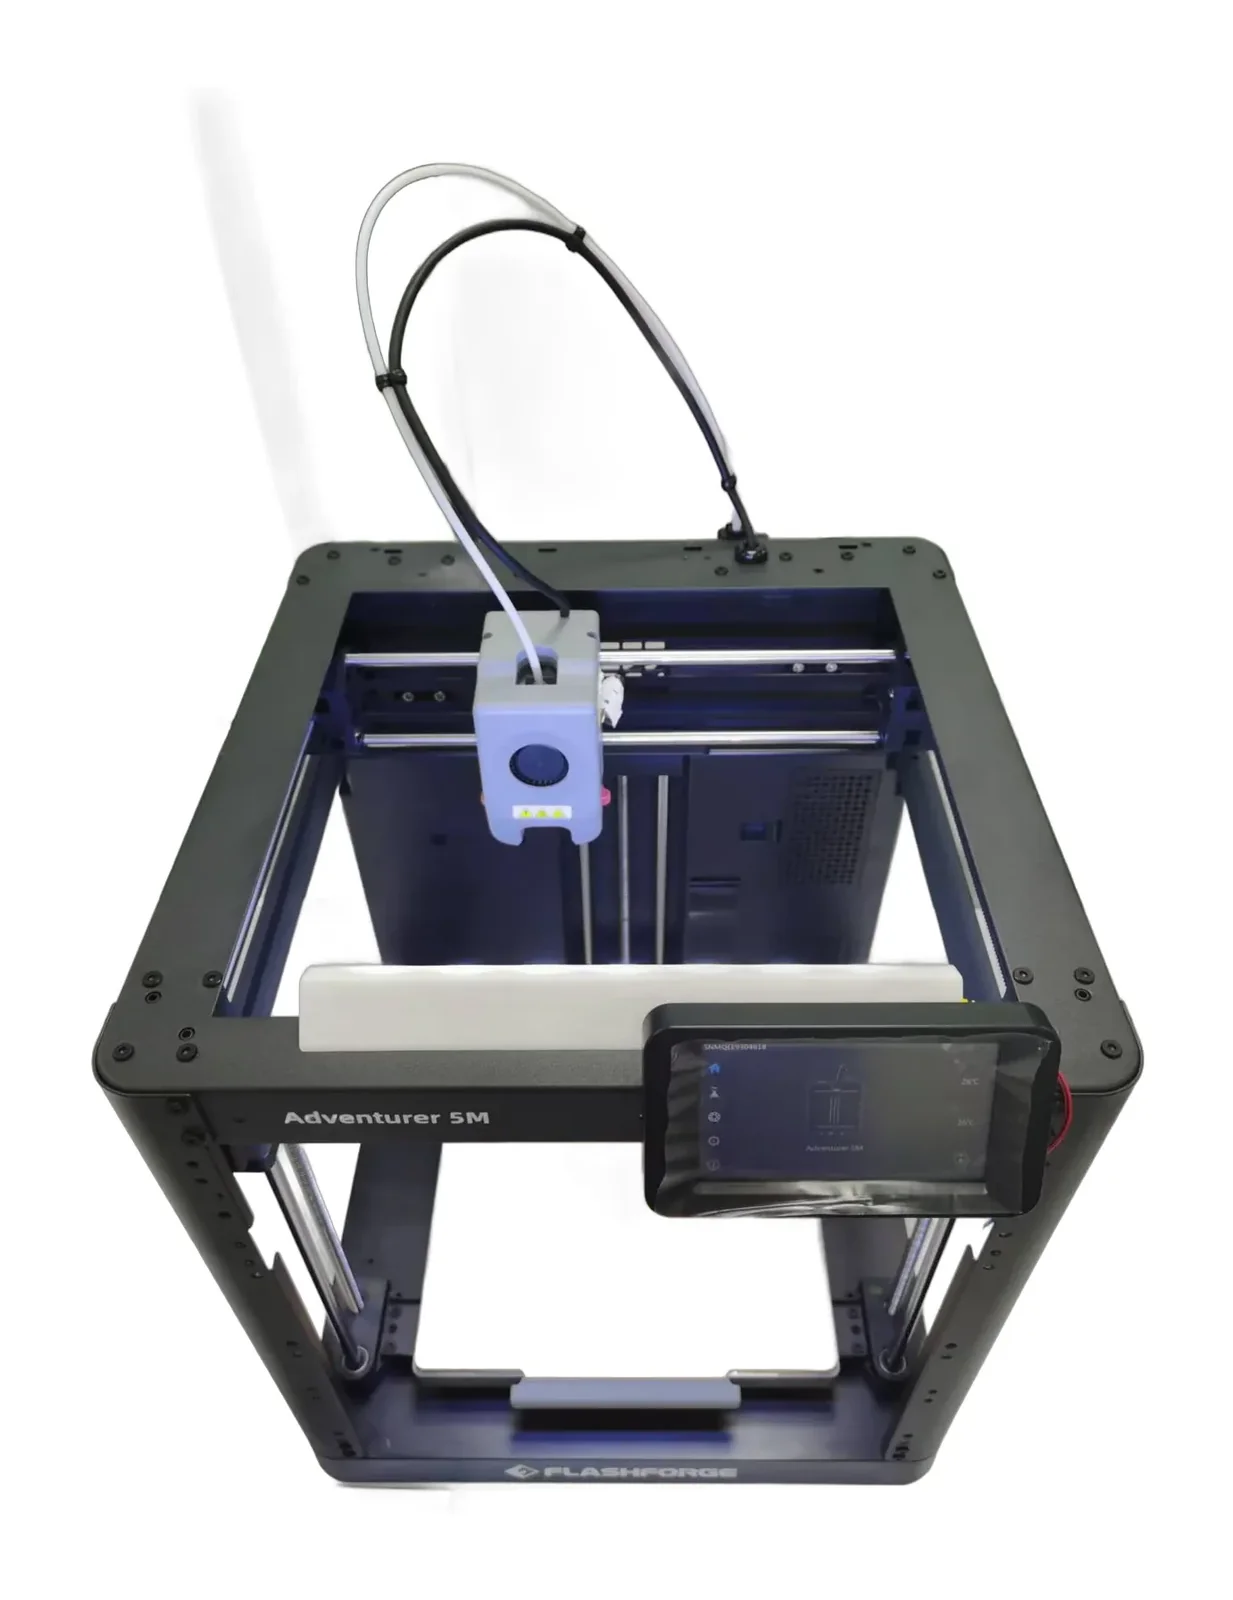
成型尺寸指 X × Y × Z(毫米),而非打印机外形尺寸。Bambu Lab A1 mini 提供 180 × 180 × 180 mm [1];FlashForge Adventurer 5M 为 220 × 220 × 220 mm [3];Bambu Lab A1 扩展至 256 × 256 × 256 mm [4]。根据真实模型尺寸选择,而非假设的未来大型项目。
205 mm 的零件无法在不旋转、分割或重新设计的情况下塞进 180 mm 轴向。裙边和支撑也会占用空间。对于偶尔的大件,分模组装往往比固定占用大尺寸打印机空间更实用。
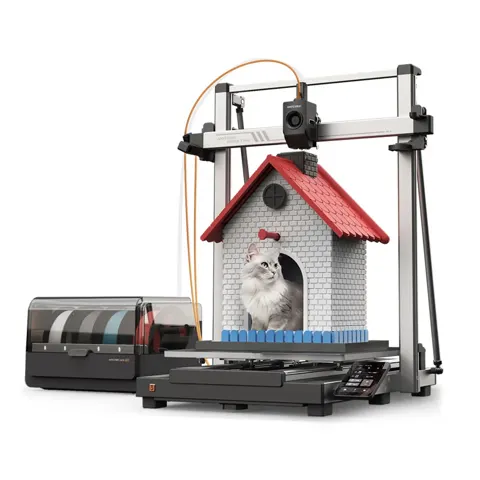
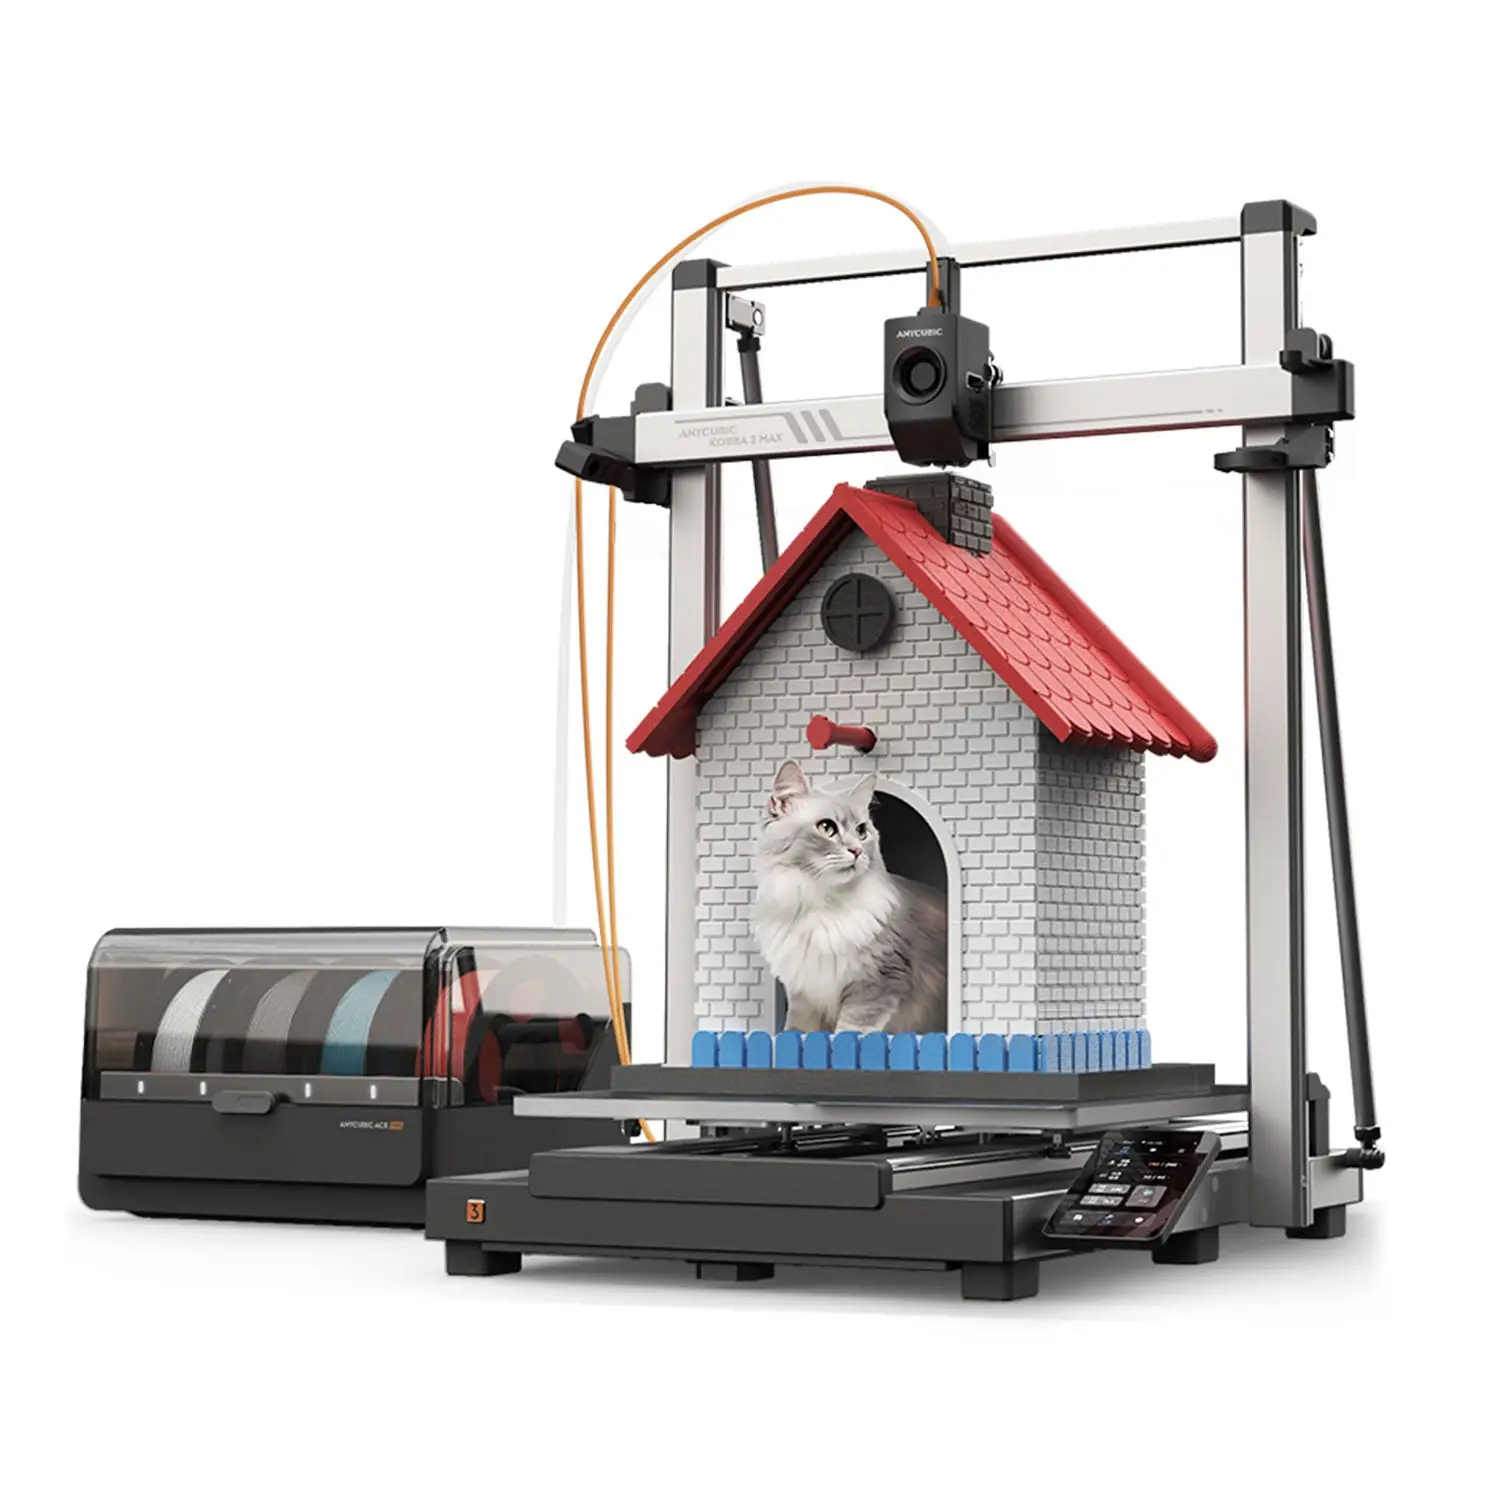
Anycubic Kobra 3 Max Combo 提供 420 × 420 × 500 mm,但其移动热床需要可观的前后预留空间。测量料架、线缆、热床行程和后部维护通道。一次大件失败消耗的材料远超一次小件试装打印。
2. 自动校准与首层一致性
自动床面探测可补偿微小的表面起伏;但无法物理拉平平台。Bambu Lab A1 将自动校准与主动流量补偿结合 [4],FlashForge AD5M 宣称一键调平 [3]。两者都能减少设置工作,但稳定粘附仍需洁净表面。
自动调平无法清除指纹、烘干受潮耗材或修复松动皮带。可靠的首层表现为线条连续、微压扁、无间隙、喷头不刮蹭。先用厂家的 PLA 配置文件和对应平台设置 试打,再考虑调整 Z 偏移或流量。
可拆卸的 PEI 涂层弹簧钢平台让成品更易取下。FlashForge Adventurer 5M 标配该平台并具备快拆喷嘴 [3]。待平台冷却后再取件;强行用金属铲刀易损伤涂层或划伤手部。
经验法则: 优先保证 可靠的首层和易得的替换配件,再为更快的运动系统付费。
3. PLA、PETG、TPU 与封闭腔的选择
PLA 是大多数用户的入门材料:粘附宽容、翘曲小、预设配置多。Prusa 列出 PLA 大约 185–235°C 喷嘴 / 50–60°C 热床,PETG 为 215–270°C 喷嘴 / 70–90°C 热床 [2]。这些是范围,非建议用上限;以耗材卷标和打印机配置文件为准。
PETG 适合更韧的支架,而 TPU 柔韧但可能需更慢的送料。Bambu A1 规格列出 PLA、PETG、TPU 和 PVA 为理想材料,但 ABS、ASA、PC、PA 和纤维增强混合料不推荐,尽管其喷嘴耐 300°C [4]。要把整机和腔体与材料匹配,而非只看喷嘴温度。
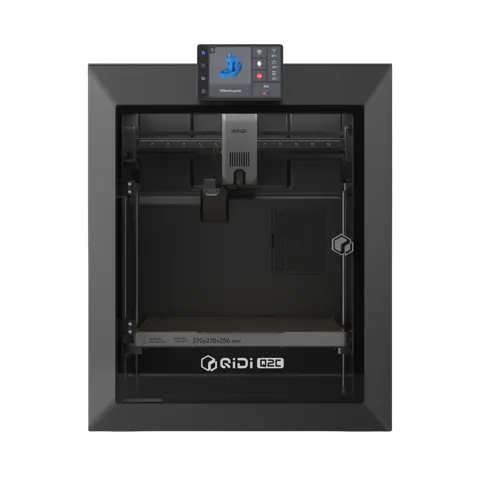
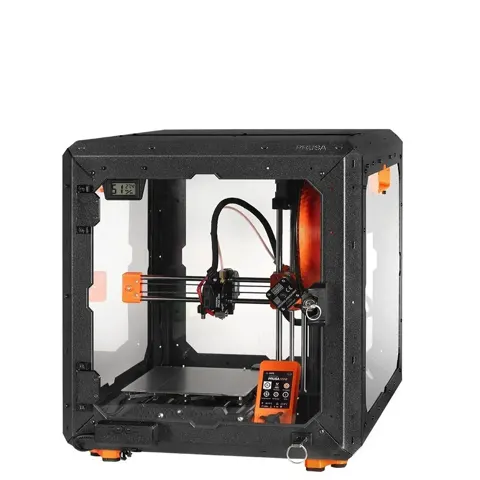
ABS、ASA 及多种工程材料 更苛刻:气流导致翘曲,高温挤出可能产生烟雾。Prusa 建议打 ABS 和 ASA 时使用封闭腔 [2]。封闭式 QIDI Q2C 标称 270 × 270 × 256 mm、370°C 喷嘴 和 120°C 热床;仍需确认实测材料配置文件和实际排气过滤效果。
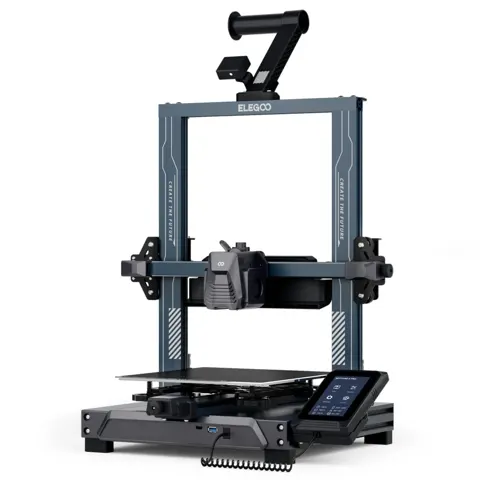
开放式 ELEGOO Neptune 4 Pro 标称 300°C 喷嘴,但仅有喷嘴温度不等于恒温腔体 [5]。FlashForge 明确指出 标准版 Adventurer 5M 不兼容 ABS 系列耗材 [3]。请查阅厂家认可材料清单,而非把温度余量当认证。
4. 宣传速度与实际打印时间
最大运动速度 ≠ 持续打印速度。Bambu 标称 A1 500 mm/s 和 10,000 mm/s² 加速度 [4]。FlashForge 宣传 Adventurer 5M 600 mm/s,但其官方手册区分 600 mm/s 最大空跑 与 10–300 mm/s 打印速度 [3][14]。对比完整切片任务耗时,而非营销标题参数。
切片软件还会限制加速度、冷却、过角和喷头体积流量。0.45 mm 线宽 × 0.20 mm 层高 × 150 mm/s 线性移动 需约 13.5 mm³/s 挤出量。这是几何计算,非某型号基准。实时速度随壁数、支撑和几何形状变化。
ELEGOO Neptune 4 Pro 宣称 Klipper 控制下最高 500 mm/s [5]。在 相同层高、耗材、壁数和表面质量目标 下对比完整切片预估时间。降低外壁速度可改善表面,即使内部填充跑得更快。
5. 切片软件、维修配件与长期掌控
长期持有意味着能买到 0.4 mm 喷嘴、完整热端、风扇、皮带和 PEI 平台。Original Prusa MINI+ 提供 180 mm 成型立方 和以维修为导向的生态。Prusa 发布型号专用的维护指引,含风扇和皮带检查 [6]。
FlashForge 为 Adventurer 5M 提供快拆 0.25、0.4、0.6 和 0.8 mm 喷嘴 [3]。小口径利于细节;大口径利于大件厚丝。层间结合、冷却和流量仍决定件件是否结实。依赖专有喷嘴前,先确认完整替换热端在当地能否买到。
确认切片和传输是否支持 USB、局域网或云账号。Bambu A1 支持 Wi-Fi 和 microSD 存储 [4]。实测你需要的离线或局域网工作流,而非假设宣传的无线连接在云端不可用时仍能独立打印。
6. 通风、噪音与安全运行场所
FDM 打印会释放 超细颗粒和挥发性化合物,即使是常见塑料 [7]。NIOSH 建议 源头捕集、适当通风和过滤 [8][11]。2026 年 NIOSH 研究 中,全封闭过滤装置达 99.8% 最低颗粒捕集率,半封闭设计仅 28.6%,因打印机散热风扇绕过滤芯 [13]。这些是 特定实验室装置,非消费级打印机评级;两个百分比均不代表能清除所有 VOC。
将打印机置于 稳固、通风良好的区域,远离卧室、儿童和宠物 [8][11]。装饰性外壳不一定能控制颗粒或气体:泄漏和散热风扇会改变表现 [13]。UL 2904 针对实测排放;除非该特定型号已获认证,否则勿声称通过 [9]。
高温喷嘴和热床会烫伤,皮带可能夹手或缠绕松散线缆。2024 年 6 月较早批次 Bambu A1 在美被召回,因热床线缆受损可能打火、触电或起火;CPSC 以序列号第六位为 “A” 识别受影响机型 [12]。买二手 A1 时,确认官方召回修复已完成再使用。风扇噪音和标称静音模式永远不及安全摆放重要。
经验法则: 在决定机器安置位置前,先规划 通风和稳固、无遮挡的工作区。
类型对比
| 类型 | 适用场景 | 主要短板 |
|---|---|---|
| 紧凑型开放式 FDM | 小型 PLA 项目、空间有限 | 180 mm 成型限制 |
| 标准开放式床移式 | 收纳件、支架、较大家用件 | 移动热床需预留空间 |
| 开放式 CoreXY 式 | 占地紧凑、运动更快 | 运动机构更复杂 |
| 多色开放式打印机 | 彩色模型、标识、装饰 | 清洗废料与额外装料 |
| 大尺寸打印机 | 超大道具和原型 | 占地大、失败成本高 |
| 封闭式 FDM 打印机 | 需更稳定腔温的材料 | 通风与复杂度依然关键 |
面向新手、小户型、家庭和高频使用的入门级 3D 打印机
新手: Bambu Lab A1 mini 提供 180 mm 立方、自动校准,且该特定捆绑包含 LED 灯套件。Bambu Lab A1 在不增加学习成本的前提下提供更大空间。
小户型: FlashForge Adventurer 5M 提供 220 mm 立方 且运动布局相对紧凑。选架子前先核实料架和维护预留空间。
家庭: 以摆放位置和排放控制为首要要求。可拆卸平台和自动校准很方便,但开放式打印机暴露高温和运动部件 [7][8]。
高频功能性打印: ELEGOO Neptune 4 Pro 提供 225 × 225 × 265 mm 成型区和分段加热床。选择适配其开放结构的材料,并核实喷嘴与耗材兼容性 [5]。
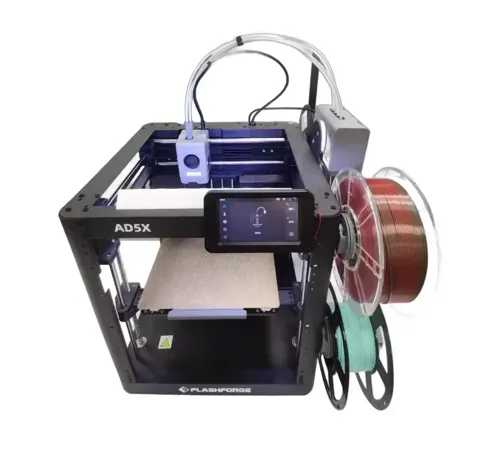
彩色模型: FlashForge AD5X 配 IFS 内置四色供料;当彩色打印常态化、足以抵消装料时间和清洗废料时采用。
超大项目: Anycubic Kobra 3 Max Combo 拥有 420 × 420 × 500 mm 工作空间。在为单台机器投入大量空间前,先考虑分模组装方案。
属于营销噪音的功能
标称 600 mm/s 不代表高质量打印能缩短耗时。成百上千的可选配置文件、超大配件包和 AI 失败检测听起来有用,但无法替代对首层的盯守和良好的切片设置。多色自动化产生的废料可能比分件打印再组装还多。
喷嘴耐 300°C 不代表开放式机器能打好 ABS、ASA 或尼龙 [2][4]。自动床面探测无法替代洁净平台。看似防护的外壳不等于通过低排放认证 [9]。
设置建议
- 测量完整占地,含热床行程、料架和电源线。
- 放置在 刚性、耐热的表面 上,远离窗帘和卧室,保证通风和预留空间 [7][8][13]。
- 上电前拆除运输锁具并检查线缆。买二手 Bambu A1 时,核实 2024 年热床线缆召回 是否已按官方方案修复 [12]。
- 先跑厂家自动校准和原厂样件。
- 用匹配切片配置文件和喷嘴尺寸的普通 1.75 mm PLA 试打 [2]。
- 全程盯着首层;在粘附问题解决前别提交长时打印。
- 待平台冷却再取件,再按厂家认可方法清洁平台。
- 备份可用配置文件,大件前对比切片耗时、支撑和用料。
维护与易损件
打印后: 清理松散耗屑和废料;保持平台洁净。Prusa 建议定期检查热端、运动部件和风扇,并提供 型号专用 指引 [6]。适用于玻璃的清洁剂可能损伤部分纹理或涂层表面。
耗材存储: 干燥剂密封干燥卷料;被动存储无法主动去除吸收的水分。Prusa 建议其材料 PLA 45°C 烘 6 小时、PETG 55°C 烘 6 小时 [10]。遵循耗材厂家实际指引,并核对线轴耐热:部分纸芯线轴受热会松动。
易耗件: 喷嘴、齿轮、皮带、风扇、轴承和 PEI 贴纸会老化。填充料耗材加速磨损喷嘴;部分纤维填充料需硬化喷嘴 [2]。Prusa 建议部分型号在几百打印小时后检查风扇和驱动部件 [6]。按你的具体打印机计划维护,而非通用周期。
年运行成本: 2 kg/年 指两卷普通 1 kg 耗材;1 kg/月 指 12 kg/年,不含失败件和换色清洗。假设 120 W 平均功率运行 300 小时 耗电 36 kWh/年;这非实测型号数据。预算喷嘴、平台、干燥剂和通风滤芯,其更换周期视用量而定。
使用寿命: 机器可用数年,但磨损、轴承、热应力和配件供应使通用寿命预测不可行。买二手时,检查电源线和热床接线、核实召回、确认正确喷嘴、风扇和皮带仍可买到 [6][12]。
经验法则: 在换整机或买升级件前,先排查 平台洁净度、耗材受潮和喷嘴磨损。
常见误区
买过大成型空间;把 空跑速度 当成挤出速度;单色可靠前就上四色;以为调平能洗平台;开放机器硬上 ABS;以为 PLA 零排放;买二手召回款 A1 未核实修复;或忽略喷嘴、平台和清洗废料 [2][7][8][12][14]。
我们的评测案例
- Bambu Lab A1 mini — 紧凑 180 mm 入门机,具备自动校准。
- Bambu Lab A1 — 多功能 256 mm 工作区,适配实用家用件。
- FlashForge Adventurer 5M — 220 mm CoreXY 式打印机,支持快换喷嘴。
- ELEGOO Neptune 4 Pro — 225 × 225 × 265 mm 成型区,带网格调平。
- FlashForge AD5X 配 IFS — 内置四色硬件,面向装饰性打印。
- Anycubic Kobra 3 Max Combo — 大尺寸 420 × 420 × 500 mm 打印。
来源
[1] Bambu Lab — A1 mini 规格 [2] Prusa — 耗材材质指南 [3] FlashForge — Adventurer 5M 规格 [4] Bambu Lab — A1 技术规格 [5] ELEGOO — Neptune 4 Pro 规格 [6] Prusa — 定期打印机维护 [7] EPA — 3D 打印研究与排放 [8] CDC NIOSH — 3D 打印排放特征与控制 [9] UL — UL 2904 3D 打印机排放标准 [10] Prusa — 烘干耗材 [11] CDC/NIOSH — 熔丝打印:排放与控制常见问题 [12] 美国 CPSC — 2024 年 Bambu Lab A1 热床线缆召回 [13] CDC NIOSH — 2026 年四款 3D 打印机排放控制研究 [14] FlashForge — Adventurer 5M 厂家手册 (PDF)