2026年如何选择树脂3D打印机:选购指南
发布于 2026年10月20日
本文内容
按你实际打印的零件尺寸和所需细节来挑选树脂3D打印机,别光看包装盒上最大的那个数字。先在紧凑桌面机、中等尺寸机和大幅面机里做决定,再看XY分辨率、LCD类型和光均匀性。一台常用的小机器,强过一台闲置大半的大机器。
真正重要的指标
XY分辨率才是真正的锐度数值
包装盒上多半主打"4K"、“9K"或"16K”。那是屏幕横向像素总数,不是你能打印出的最小细节。决定精细度的数值是XY分辨率,即成型平台上单个像素的大小,单位为微米。17 um的机器比35 um的机器能打出更细的线条,52 um属于入门选项。XY分辨率足够细以后,屏幕像素再高主要意味着屏幕更大,不代表零件更锐利。
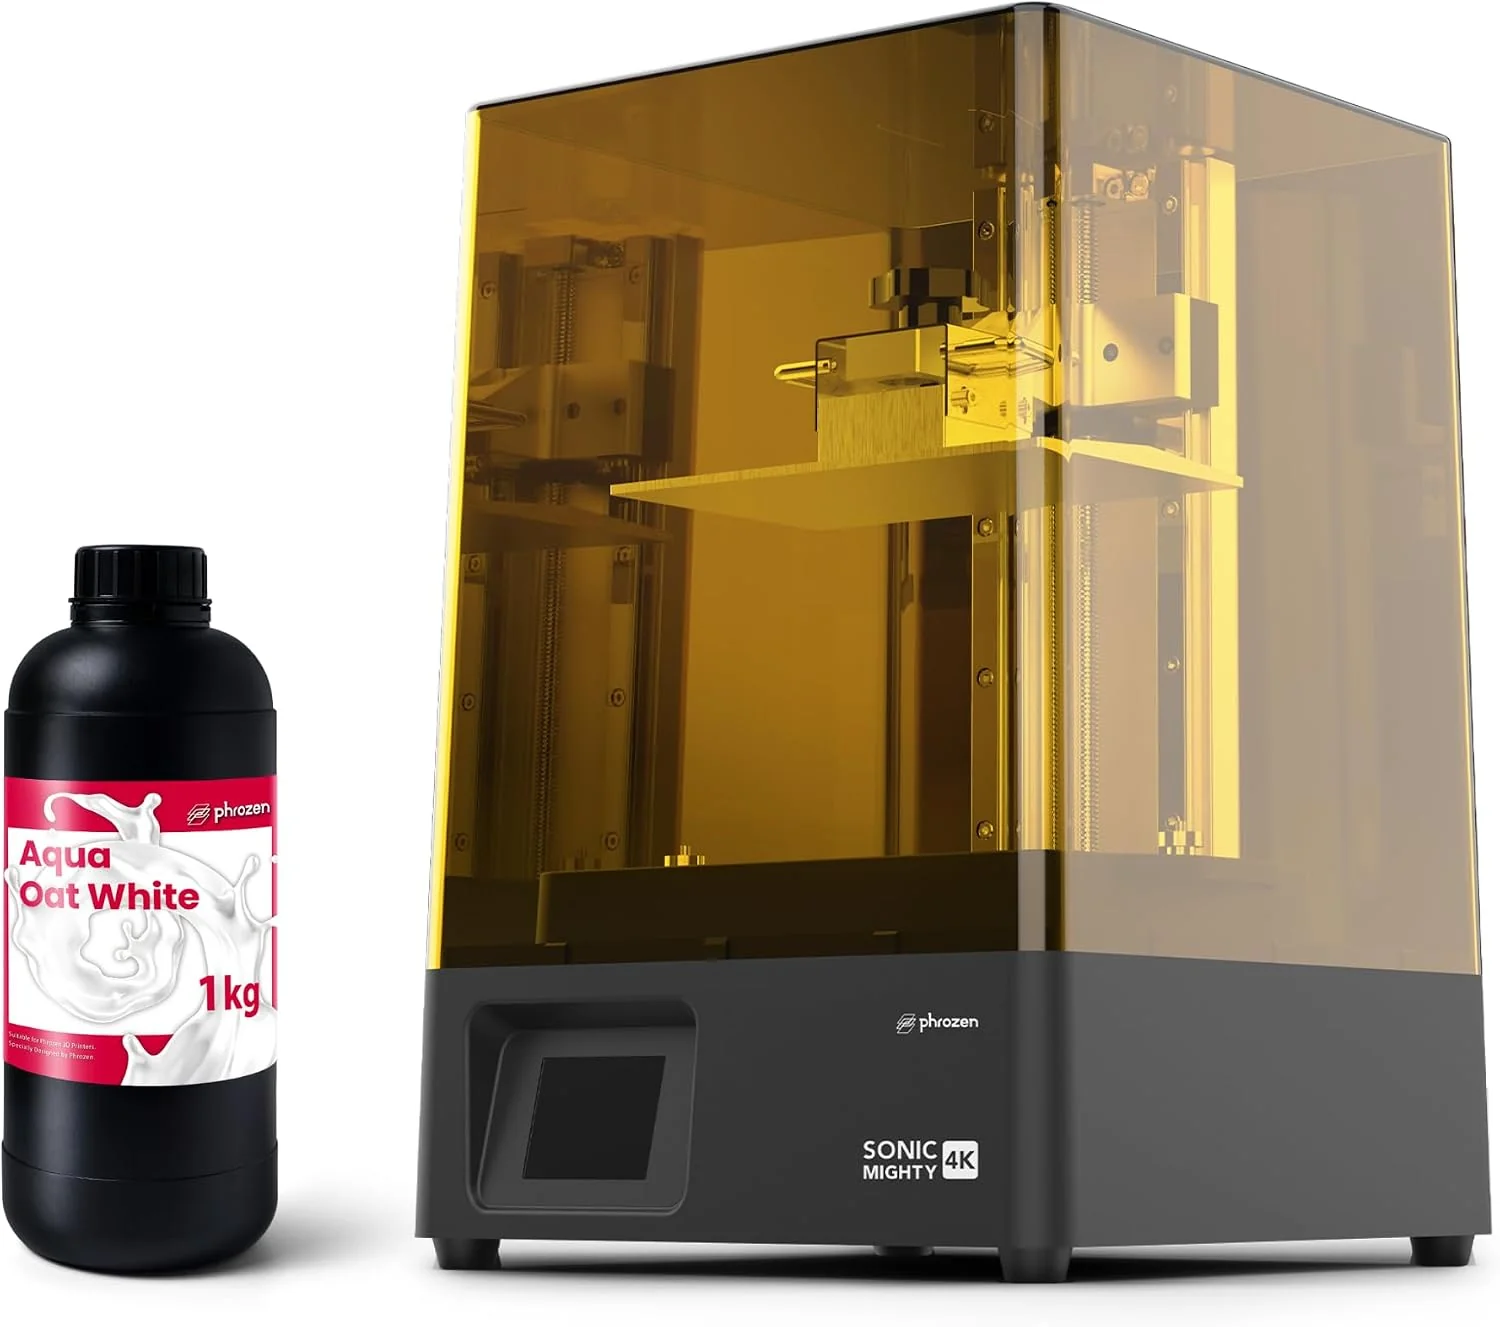
把"K"当作尺寸分类看:Phrozen Sonic Mighty 4K标称XY分辨率52 um,适合打大块头零件;ANYCUBIC Photon Mono 4 Ultra标称17 x 17 um,适合更精细的细节。先比微米数。
经验法则: 微米数决定你能得到的细节;“K"数主要决定屏幕大小。买微米,别买营销噱头。
成型体积是咬人的数字
问问自己实际打印的零件有多大,再挑能装下它们的最小尺寸等级。树脂打印机分三个尺寸:小型桌面机平台宽约140至155 mm,中型平台宽约210至225 mm,大幅面平台高约300 mm起步。体积越大越贵,满版打印要倒更多树脂,也占更多台面。
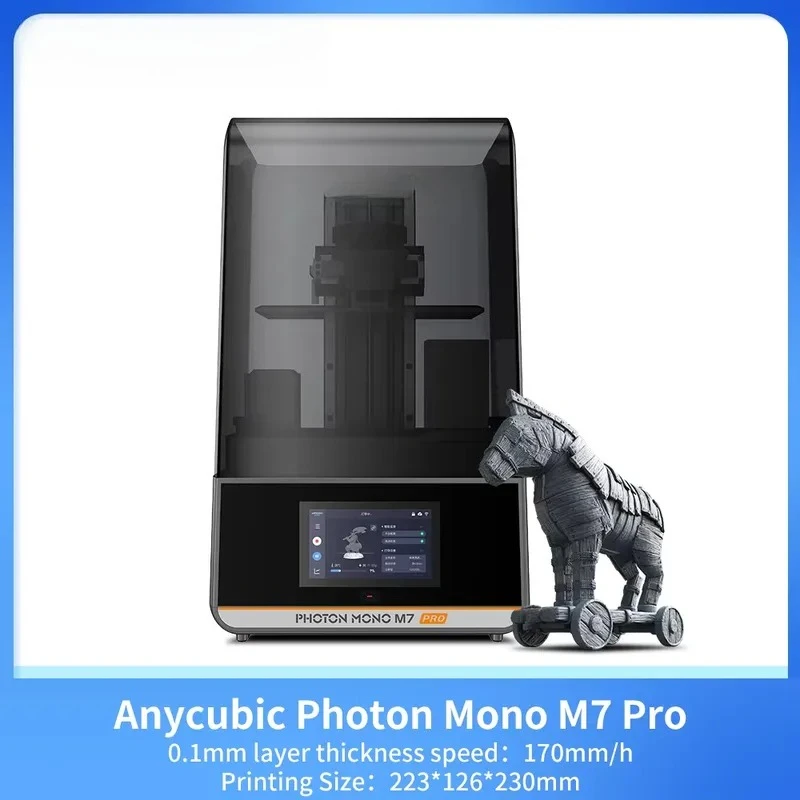
ELEGOO Mars 3是紧凑的143 x 89.6 x 175 mm机型,ANYCUBIC Photon Mono M7 Pro达到223 x 126 x 230 mm。如果你打手办或首饰,小型机更省心、浪费树脂更少。零件需要时再选大机。
单色LCD,别信"K"标签
单色LCD固化树脂的速度比老式彩屏快得多,寿命也长得多。现在的机器都该配单色屏;彩屏意味着打印更慢、屏寿更短。屏幕是耗材,要看换屏有多方便。
光源均匀性
打印是否均匀,取决于UV光在整块平台上分布有多均。带准直透镜或菲涅耳设计的光源能让边缘保持锐利,不至于拉伸变形。ELEGOO Saturn 4 12K采用COB光源配菲涅耳准直透镜,Creality HALOT R6标称一体化光源均匀性优于90%。平台越大,均匀性越关键。
打印速度,附带条件
“高达150 mm/h"或"170 mm/h"通常是用快速树脂、薄层高测出来的。实打实的打印会更慢,高速树脂往往更脆。ANYCUBIC Photon Mono 4 Ultra标称标准树脂80 mm/h、高速树脂120 mm/h,同一台机器换材料速度就变了。把速度当作相对等级看,别当承诺。
经验法则: 单色LCD、均匀光源、冷环境下的加热料槽,值得多花钱。屏幕"K"数、极限速度、LED颗数大多是噪音。
机型对比
| 规格 | 适用场景 | 主要缺点 |
|---|---|---|
| 小型桌面机(宽约140至155 mm) | 手办、首饰、牙模、窄台面 | 大件必须拆件打印 |
| 中型(宽约210至225 mm) | 雕像、道具、批量打印 | 单次用料多、占台面大 |
| 大幅面(高约300 mm起) | 头盔、雕像、量产 | 体积大、重、费树脂 |
| 入门2K或4K单色屏 | 第一台机器、学习、对精度要求低 | XY分辨率较粗、打印较慢 |
| 高分辨率9K至16K | 精细手办、首饰、牙科 | 超出屏幕极限的细节可能被浪费 |
| 高速产品线 | 功能件、批量作业 | 需快速树脂、后固化更麻烦 |
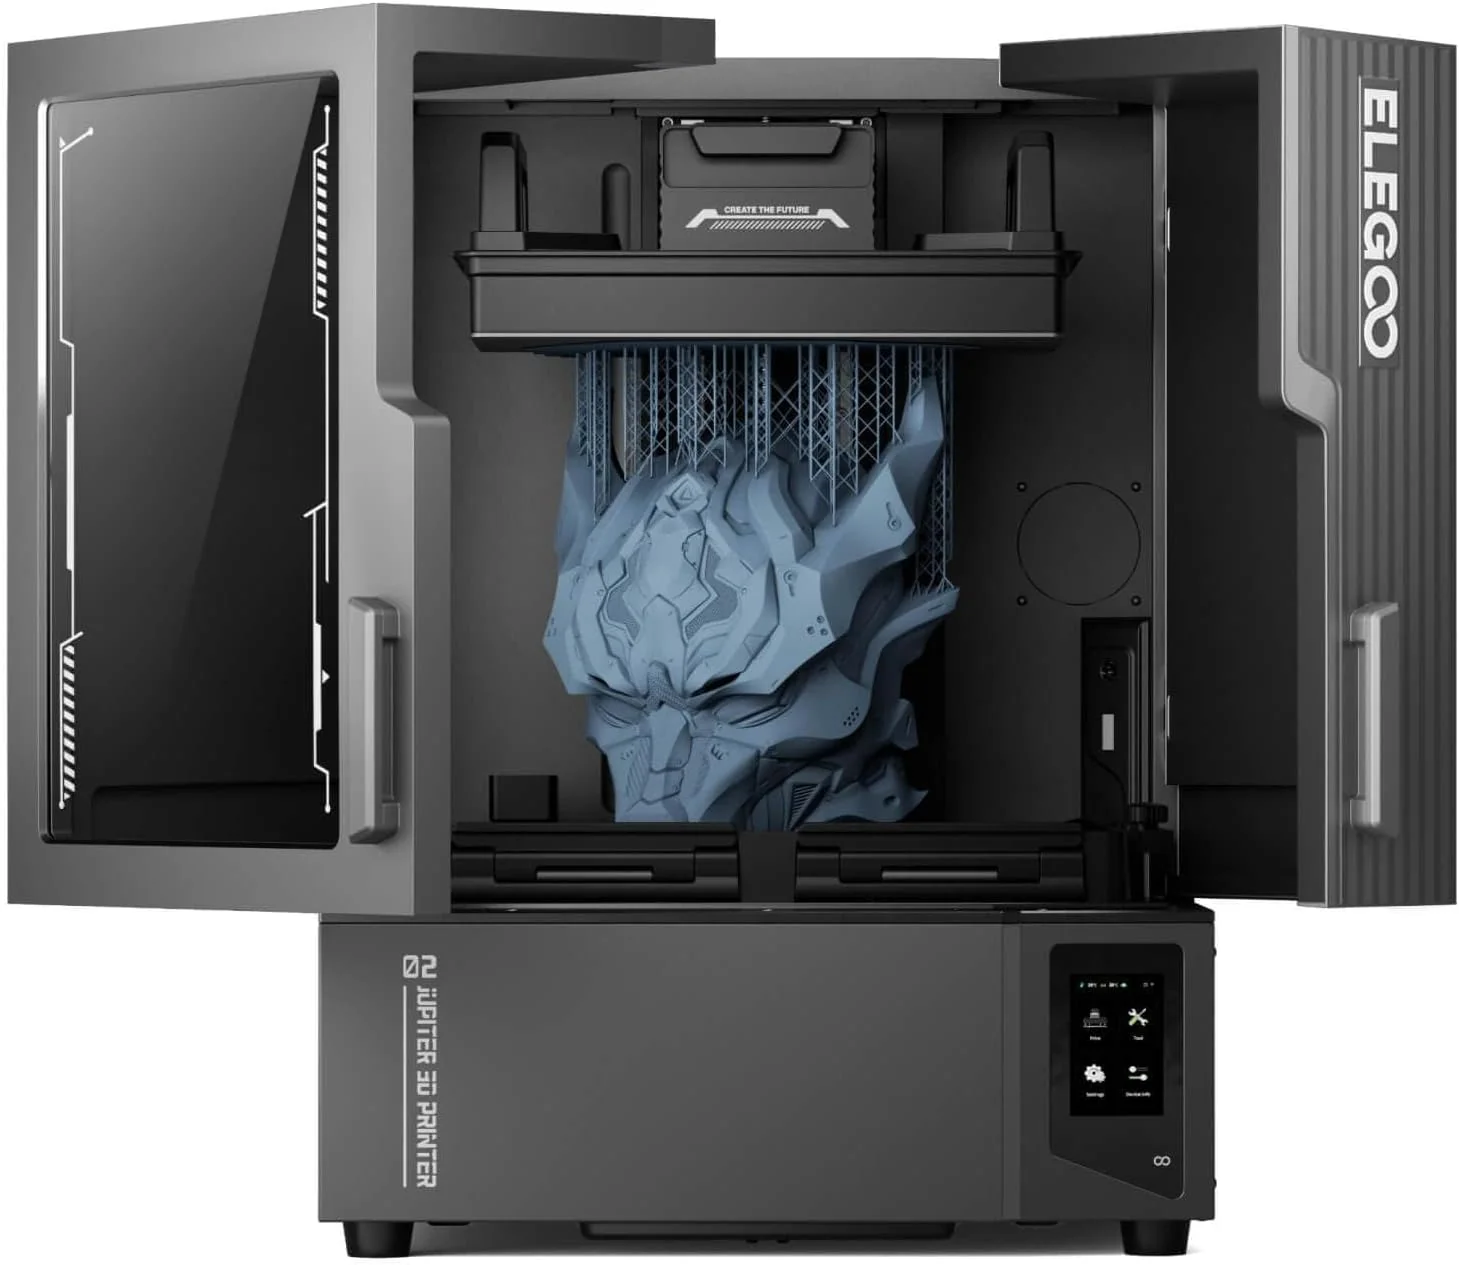
大幅面等级最看重便利功能。ELEGOO Jupiter 2 16K是大幅面选项,成型体积302.4 x 161.98 x 300 mm,带30℃智能料槽加热、自动送料和回收。
值得付费的功能
单色LCD。 这是基准配置,不是升级项。没写单色屏的机型直接跳过。
冷房间用的加热料槽。 树脂冷了变稠、流动性差,导致打印失败。如果你在车库或无暖气车间打印,像ELEGOO Jupiter 2 16K那样的加热料槽能实打实地挽救打印。
自动调平和机械传感器。 首层贴不上是新手最常见的翻车原因。ELEGOO Saturn 4 12K标配自动调平和智能机械传感器,能省去大部分猜测。
树脂自动送料和回收。 打印中途手动往大料槽加料很麻烦。ELEGOO Jupiter 2 16K能自动送料并回收剩余树脂,对长任务或多件打印很重要。
通风和过滤。 室内树脂打印需要新风;活性炭滤芯有帮助,但不能替代通风良好的房间。
营销噪音
“4K”、“9K”、“16K"当标题。 这些是屏幕像素总数。它们只告诉你屏幕尺寸分类,不代表打印细节。
不带语境的极限速度。 不说树脂类型和层高的速度数值是标签,不是规格。用快速树脂、薄层高跑到170 mm/h的机器,换标准树脂可能慢得多。
LED颗数和App生态。 LED数量远不如光分布是否均匀重要,配套App不会让打印机打得更好。买机器,别买软件。
长长的打印模式列表。 大多是曝光时间和抬升参数的预设组合。手动学会调曝光,列表就不重要了。
常见错误
只看分辨率买机器。 大"K"数说明不了细节,也说明不了成型尺寸。微米数和体积要一起看。
买大了"以防万一”。 空着的大料槽浪费钱和树脂。选能装下你零件的最小等级。
忽视树脂处理和安全。 树脂刺激皮肤,需要手套、异丙醇清洗、后固化步骤、通风位置。预算里要算全套,不只是打印机。
以为像丝材打印机一样用。 树脂打印每次后面还要洗、固化,还要拆支撑、打磨。打印机只是流程的一半。
用快速树脂打易碎零件。 高速树脂用韧性换速度。功能件用它,手办模型别用——拿在手里得经得起把玩。
经验法则: 打印机只是半个活。树脂、手套、异丙醇、洗固一体机、通风位置,决定你是享受爱好还是一个月就弃坑。
谁该买什么
新手。 从小型单色机入手,4K或9K级别,如ELEGOO Mars 3,用便宜小件练曝光、支撑、后处理,再考虑升级。
手办和人偶涂装玩家。 选细XY分辨率、靠谱的成型平台。ANYCUBIC Photon Mono 4 Ultra的17 x 17 um适合小模型出细节。
首饰、牙科和原型件。 能买多细买多细,平台脱模要干净,因为表面光洁度和精度比速度重要。
批量和量产。 中大幅面配加热料槽和自动送料能回本。ELEGOO Jupiter 2 16K适合长跑;ANYCUBIC Photon Mono M7 Pro提供223 x 126 x 230 mm大体积。
冷车间。 把加热料槽排第一位;没它,冷稠树脂导致的失败比别的原因加起来还多。
60秒选购清单
- 量一下实际打印的零件,选能装下它们的最小成型体积。
- 看XY分辨率微米数,别光看屏幕"K"数。
- 确认机器有单色LCD且能换屏。
- 关注光分布均匀度,中大幅面尤其重要。
- 判断是否需要冷环境加热料槽,或批量作业的自动送料。
- 规划全套配置:树脂、手套、异丙醇、洗固设备、通风。
- 把极限打印速度当相对等级看,别当承诺。
- 忽略你叫不出每周用一次的功能。
合适的树脂打印机要匹配你的零件、台面和安全操作树脂的意愿。微米数、成型体积、光均匀性和后处理决定你玩得爽不爽;包装盒上的大数字决定不了什么。
评测中的例子
- ELEGOO Mars 3 – 适合想要紧凑143 x 89.6 x 175 mm 4K单色机打小件的新手。
- ANYCUBIC Photon Mono 4 Ultra – 适合想要7英寸10K单色屏、17 x 17 um细节的手办和首饰买家。
- ELEGOO Saturn 4 12K – 适合想要10英寸12K屏、自动调平和机械传感器的批量及大件买家。
- ANYCUBIC Photon Mono M7 Pro – 适合想要223 x 126 x 230 mm大体积、170 mm/h极限速度打大件单个零件的买家。
- ELEGOO Jupiter 2 16K – 适合需要302.4 x 161.98 x 300 mm体积、料槽加热和自动送料的量产和大幅面买家。
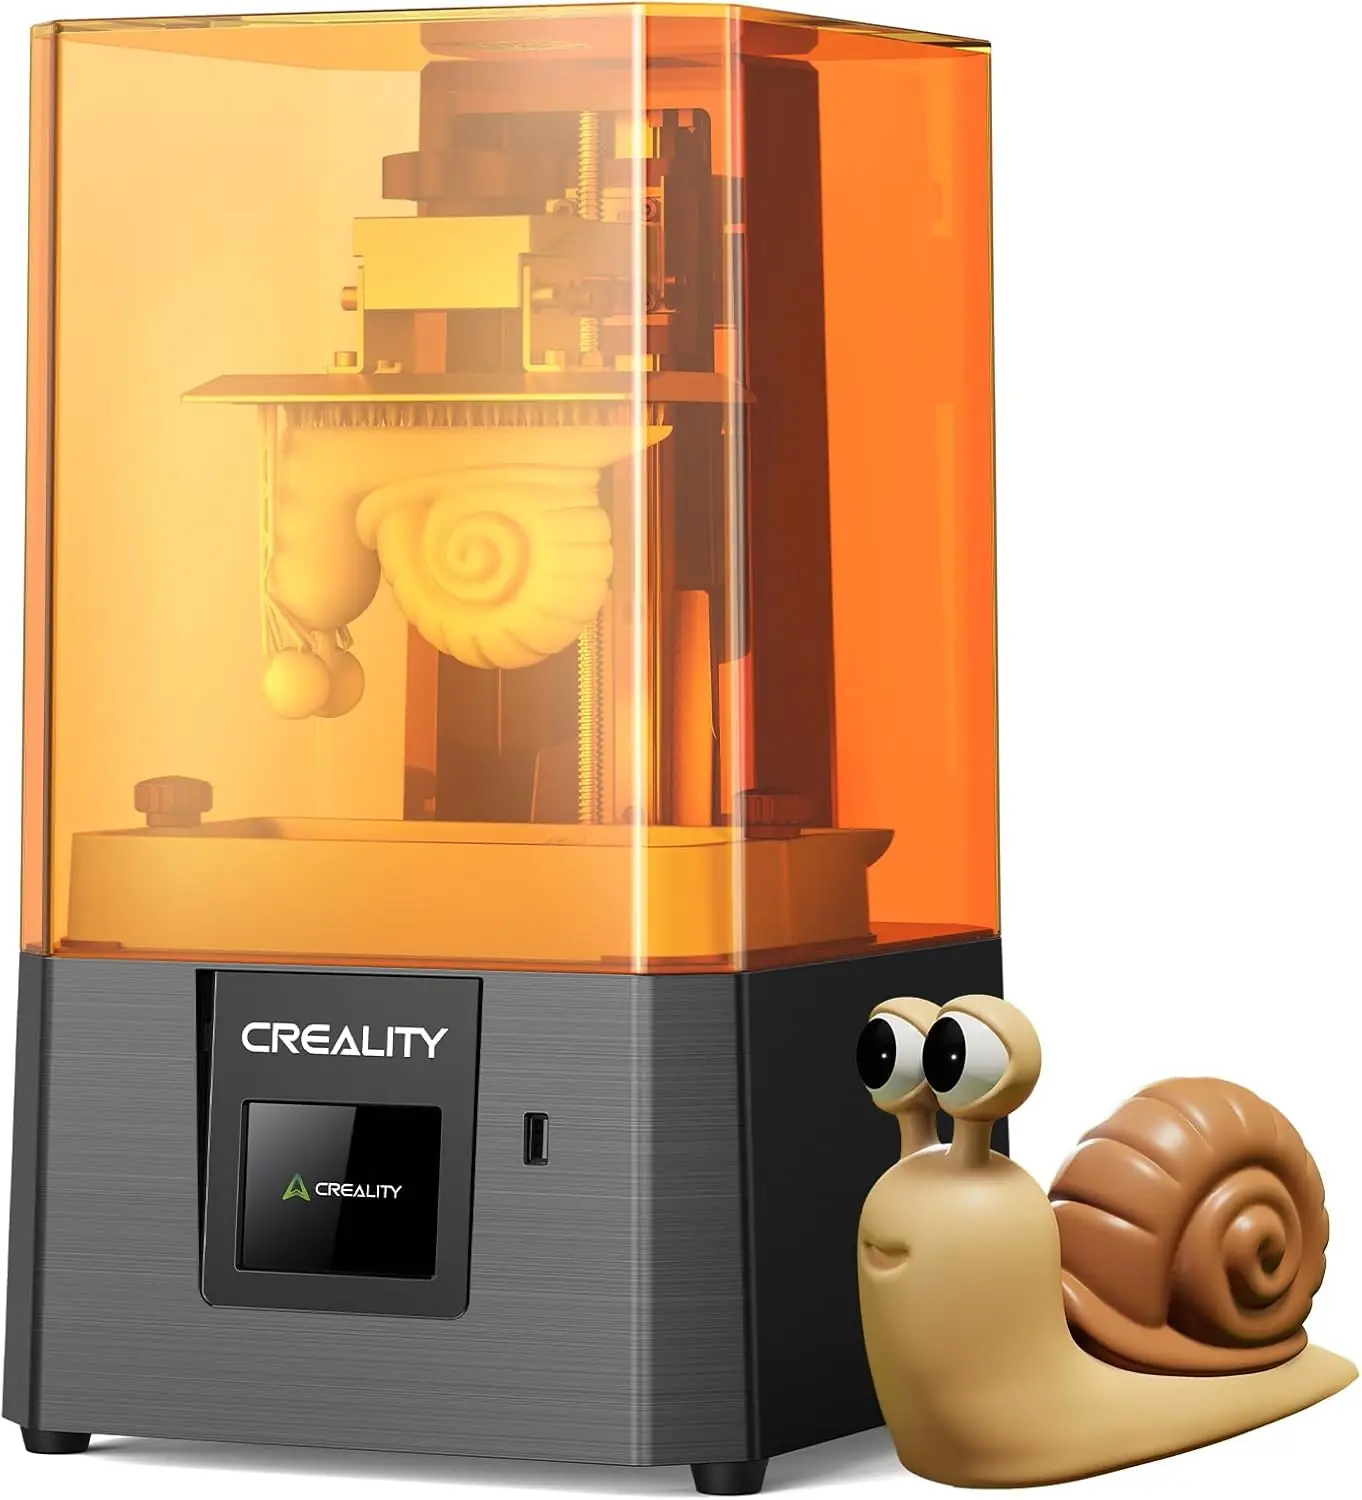
- Creality HALOT R6 – 适合想要4.25 kg轻量2K机、均匀一体化光源、130.56 x 82.62 x 160 mm小占地的紧凑型新手。