2026 年如何选购多喷头 3D 打印机
发布于 2026年10月31日
本指南中的产品
本文内容
选择多喷头 3D 打印机用于 重复换材、干净的支撑界面或单个模型上使用不同喷嘴。快速换头不代表打印成品快,而装载四个线轴也不一定意味着有四个独立喷头 [15][20]。对比换头式与共喷嘴送丝机,再核对对齐、尺寸、通风和维修配件。
2026 年多喷头 3D 打印机值得买吗?
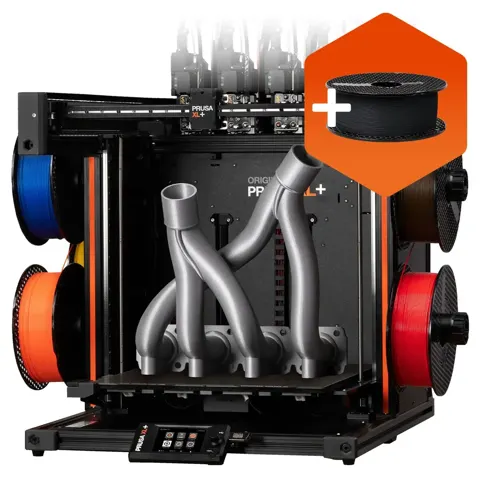
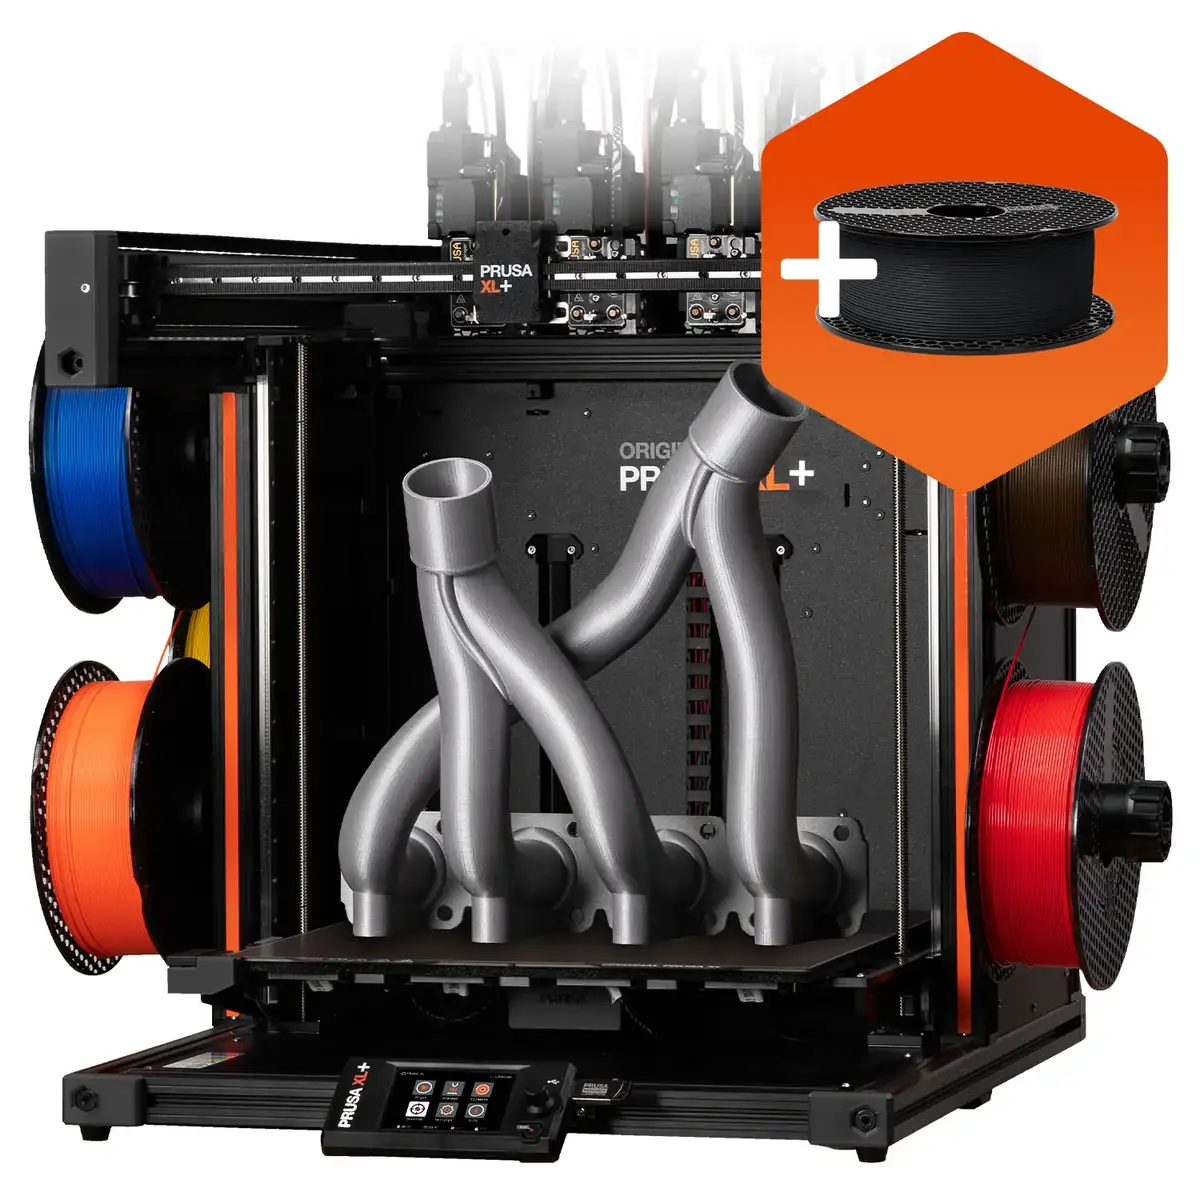
频繁做多材料或混合喷嘴作业时值得。 独立热端能减少颜色交叉污染,还能把支撑或柔性材料单独分开。即使只有 两种不同材料角色 也可能证明换头式合理;你不需要塞满四五个喷头。Prusa XL Five-Toolhead 拥有 360 × 360 × 360 mm 成型体积。Prusa 2026 年 8 月 13 日发布的 XL+ 更新引入了更快的偏移传感器、GT1.5 同步带、改进散热、大流量喷嘴和喷嘴刮刀 [16]。查清列表是旧款 XL 还是 XL+;两者都收到固件 8.0.0(2026 年 10 月 22 日) [21]。
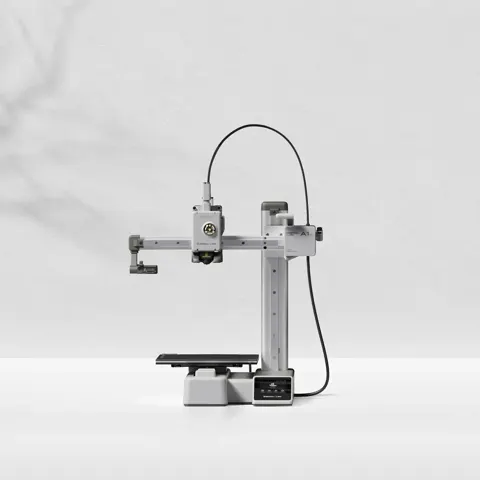
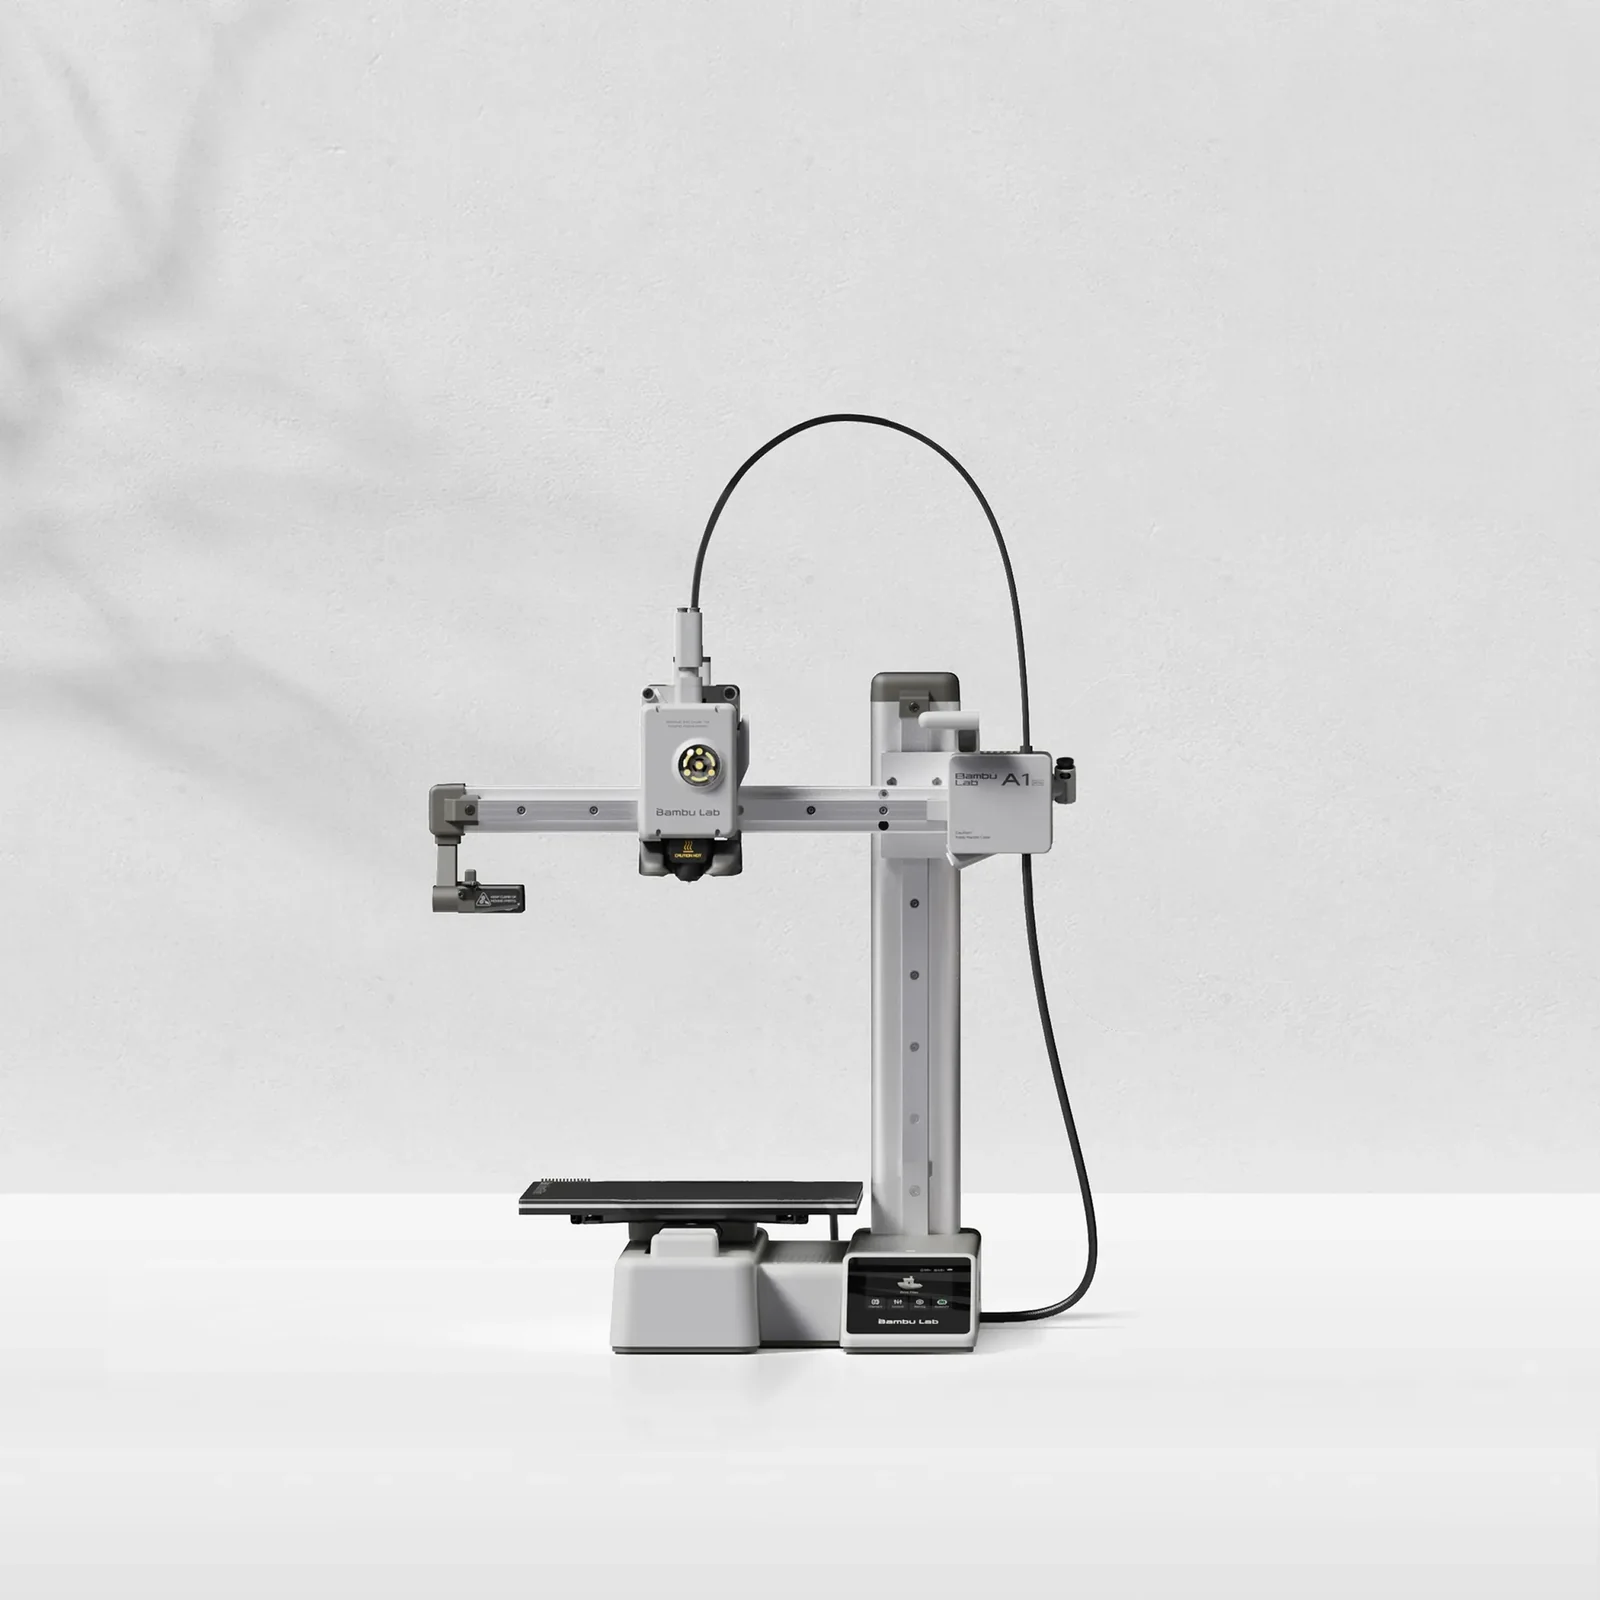
偶尔点缀颜色或以单色 PLA 为主时跳过换头式。 Bambu Lab A1 mini Combo 把四个线轴送进 一个喷嘴,成型体积 180 × 180 × 180 mm。其更简单的架构省去了喷头停靠座,但换色时要冲刷熔体通道。
真正关键的指标
1. 独立热端数量
四喷头机器停放四个分别配置的喷嘴。五喷头机器再腾出一个材料或喷嘴直径位置:四色加专用支撑界面就是实实在在的五工具用例。按你实际切片的项目里不同角色来数,别按好看的线轴数数。
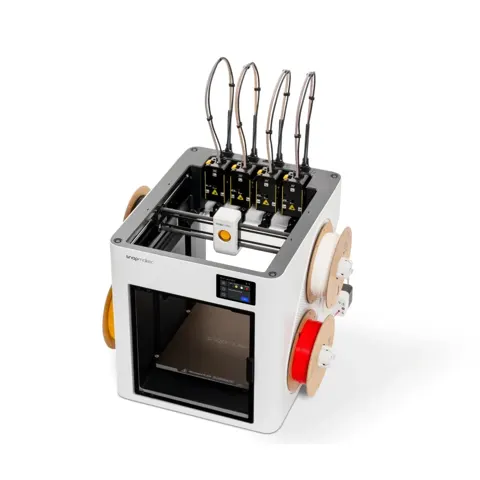
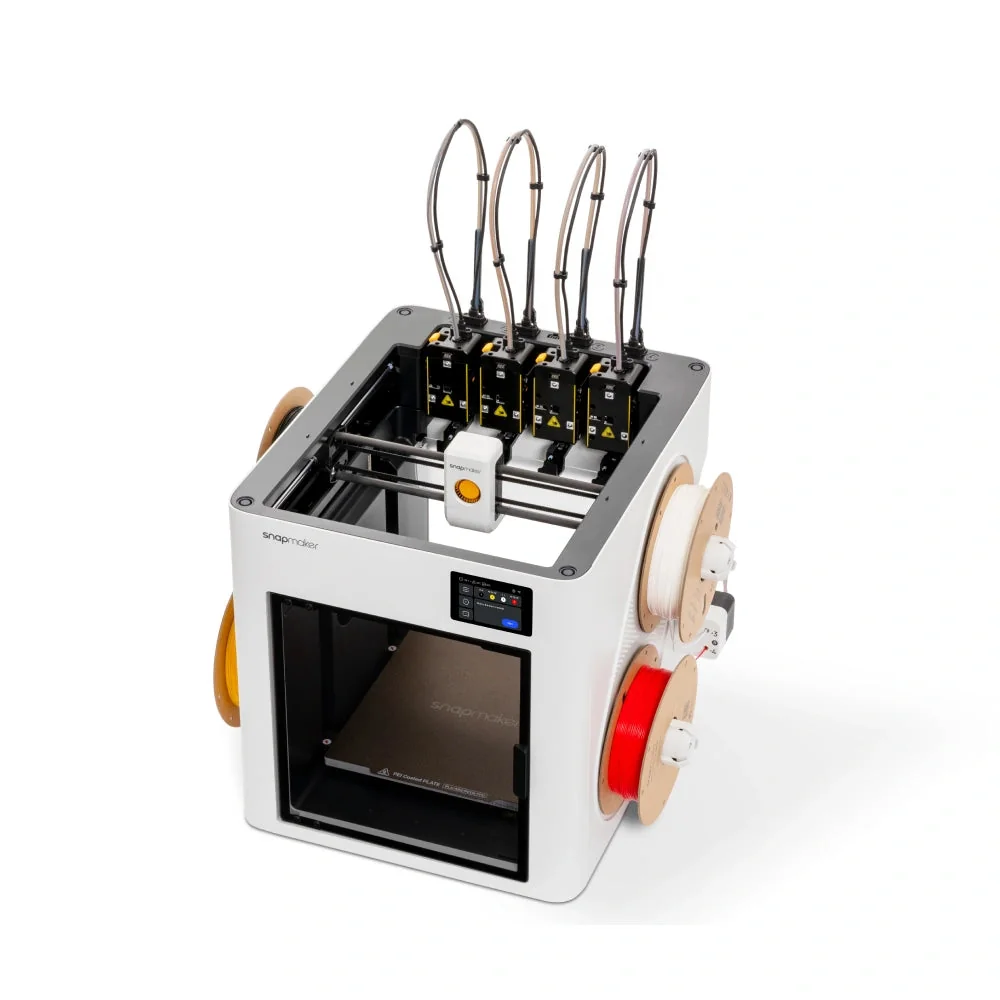
换头式停放整个热端;共喷嘴送丝机卸料并冲刷熔体通道。Prusa 默认给 XL 开启 擦拭塔 以保证换料可靠 [1]。Snapmaker 宣称 五秒换头 且 在特定测试中减少 85% 废料 [15]。其 “零冲刷” U1 仍会打印一个小型打底塔 以清除停放喷嘴里降解的材料 [20]。对比完全相同的切片作业,包括支撑和塔。
经验法则: 即使只有两个不同热端角色也能证明换头式合理;偶尔换色时,先在切片里比对 总打印时长和废料,再决定买不买额外喷头。
2. 成型体积与物理占地
拿你最大的 整件 设计跟实际 X、Y、Z 行程比。一根 270 mm 轴装不下未切割的 300 mm 宽 零件。要把管路、干燥盒、停放工具、移动热床和门都算进去,别只量加热板。
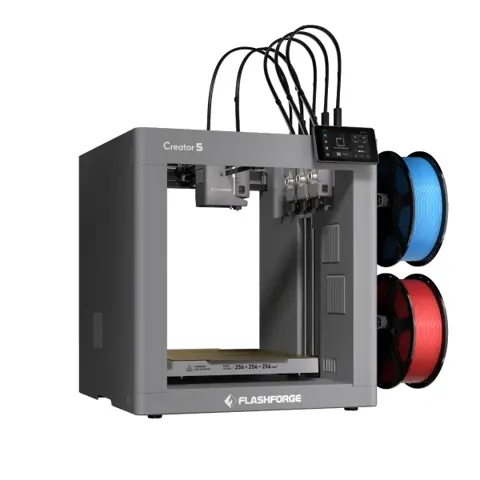
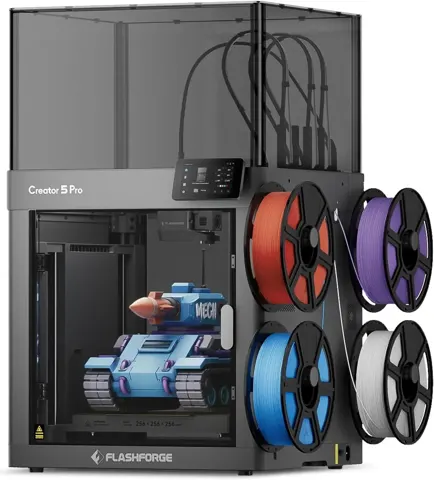
Snapmaker U1 在约 584 × 499 × 730 mm 安装包络内提供 270 × 270 × 270 mm [15]。开放式 FlashForge Creator 5 和加热式 Creator 5 Pro 都给 256 × 256 × 256 mm。FlashForge 标注 Pro 含线管和挂架为 520 × 443 × 710 mm [22]。Prusa XL 三轴均达 360 mm [14]。
3. 材料温度、外围与喷嘴
0.4 mm 喷嘴是广泛适用的起点;PrusaSlicer 建议该喷嘴的实用最大层高约 0.32 mm [3]。0.6 mm 喷嘴能为大型功能件挤出更宽线条,但会牺牲部分微小细节。碳纤维或玻纤填充材料要用硬化喷嘴,并确认熔丝路径其他部件也耐磨 [4]。
PLA: 喷嘴常见 185–235°C / 热床 50–60°C。PETG: 喷嘴大致 215–270°C / 热床 70–90°C;逐卷核对别把这些当成必须的配置文件。ABS、ASA、PC 和部分尼龙 需更稳定的腔温来限制翘曲 [5][6]。标 300°C 的喷嘴本身不代表打印机能把工程塑料打好。
FlashForge Creator 5 Pro 提供 65°C 主动腔室加热、320°C 喷嘴、120°C 热床 及 H13 HEPA 加活性炭滤芯 [22]。其开放式 Creator 5 不提供同等温控。FlashForge Pro 有 PLA/PETG 降温模式 和 易翘曲聚合物加热模式 [22]。滤芯不能替代局部排风和通风 [11][12]。关键是 Prusa XL+ 的 60°C 腔室加热器在 2026 年 8 月更新中被宣称为“即将推出”,不一定已随机附带或可用 [16]。
4. 喷头标定与可重复停靠
每个喷头都需要可重复的 X/Y 回位和 Z 偏移;误差会导致色边重影、结合弱或喷嘴刮蹭。Prusa 称 XL+ 的 涡流传感器 取代了机械偏移销,标定 快约 20 倍 [16]。这是标定耗时的说法,不是打印精度强二十倍。换喷嘴、撞机或动过皮带后要复核。XL+ 支持页列出固件 8.0.0(2026 年 10 月 22 日) [21]。
5. 送丝处理与切片软件兼容性
PVA、PETG 和尼龙会吸湿,导致拉丝、挤出弱或停放喷嘴渗漏。按需用密封储存和正确设定的烘干盒。干燥剂利于储存,但不一定能救回受潮线轴 [7][19]。潮湿线材在停放时渗漏会抵消换头式的冲刷优势 [1]。
切片软件必须能处理材料、待机温度、支撑界面、擦拭结构和偏移。Prusa 记录了 PLA/PETG 可拆卸支撑组合 成功案例,但两者结合力弱,不适合作为自动可靠的结构层。用实际材料测试界面、温度和粘附 [8]。
6. 维修与拿到可用零件的总时间
确认 备用热端、加热棒、传感器、风扇、皮带、停靠座部件对该具体机型真能买到。四喷头让磨损点和标定点成倍增加。比对完整切片耗时和废料,含预热、换头、塔、支撑、后处理,别光看最高移动速度。
类型对比
| 类型 | 适用场景 | 主要缺点 |
|---|---|---|
| 单喷嘴单色 FDM | 基础原型、夹具、学 CAD | 多材料需手动换料 |
| 单喷嘴多线轴送丝机 | 偶尔装饰性多色打印 | 冲刷废料且换色序列长 |
| 固定双喷头或 IDEX | 两种材料或复制小件(软件支持时) | 双喷嘴限制及可能的渗漏或标定工作 |
| 四喷头换头式 | 频繁多色作业及多种线材特性 | 更多喷头、停靠、储存和维修点 |
| 五喷头换头式 | 四色加支撑,或五种不同角色 | 投资更大且维护更多 |
| 封闭加热腔换头式 | 高性能聚合物与可重复受控环境 | 通风、操作空间及更高复杂度 |
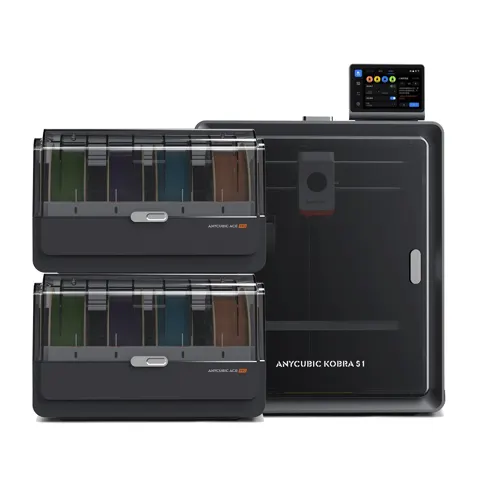
像 Anycubic Kobra S1 Combo (4-Color) 这种多色送丝机,在喷嘴温度或材料污染是问题时,不能替代独立热端。反过来说,换头式也不会自动解决不相容塑料间粘附差的问题。
面向新手、小户型、家庭/学校及重度使用的多喷头 3D 打印机
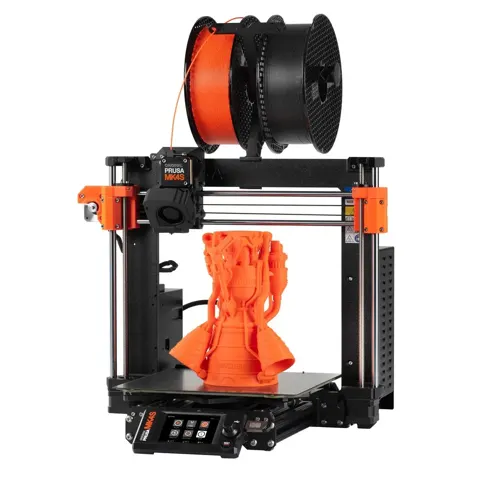
新手: 先搞定床粘、切片和首层。Original Prusa MK4S DIY Kit 避开换头复杂度但需自行组装。偶尔打四色手办,送丝机可能比四热端更简单。
小户型: 量线轴架、开门半径、送丝管和维修留空。用 卧室外的通风空间。NIOSH 建议用局部排气或通风外围控制打印排放 [11][23]。HEPA 滤颗粒,活性炭吸部分气体;装在打印机里的滤芯 不 等于室内空气安全。
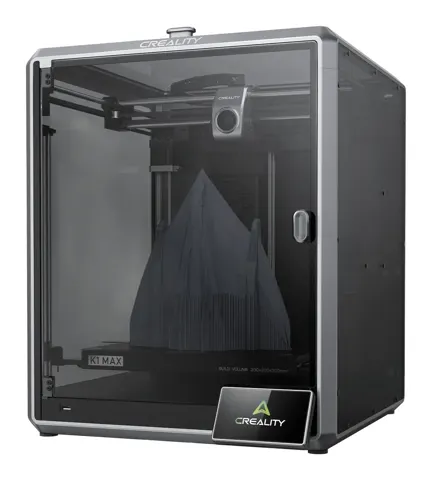
家庭和学校: 优先选可触及的防护罩、可预测的暂停/继续行为、易清理的构建表面。把热喷嘴、电气部件、运动轴和排放颗粒当真实隐患对待。监护和更安全的房间布置比花哨的手机 App 重要。重度使用或小批量生产: 统计废品、人工分钟、批次周转时间。FlashForge Creator 5 Pro (4-toolhead) 若腔温控制是常态需求,就与开放式版本是两码事。大尺寸单头 Creality K1 Max 拥有 300 x 300 x 300 mm 工作空间,对大型单材料件可能更实用。如果换头式在偶尔的色彩作业间闲置,其额外复杂度就没赚回本。
属于营销噪音的指标
最高运动速度: 标题 500–700 mm/s 可能指空跑而非连续挤出。Creator 5 Pro 列 600 mm/s 空跑、300 mm/s 打印 和 32 mm³/s 最大流量 [22]。几何形状、散热、加速度和换头都会降低实时吞吐。对比完全相同的切片作业,含打底塔和支撑清理。
零废料措辞: 独立喷嘴减少的是换色冲刷,不含打底塔、支撑、失败件或首层清理。Snapmaker 解释为何其“零冲刷” U1 仍打印打底塔 [20]。Prusa 默认开启 XL 擦拭塔 [1]。在切片里逐款评估各提议机型。
拿喷嘴最高温当材料保证。 热喷嘴不让开放、有穿堂风的打印机等同于温控外围。要看热床温度、腔体设计、烘干、喷嘴磨损和厂家验证过的配置文件。[5][6]
部署贴士
- 选稳固位置。 用刚性台面,机身前后左右留余量。核对市电、厂家要求的间距、通风或过滤排气路径。别把机器放在回风口旁把排扩散开。
- 逐头核对。 装干燥线材、确认工具识别、完成首层标定、在每个头上打同一个小测试件,再组合使用。
- 测试停靠与偏移。 先打简单的双材料对齐图案,需要四角色时再打四头测试。查边缘对齐和支撑界面底面,确认无误再上长任务。
- 先用官方保守配置。 从切片厂商的保守 0.4 mm 喷嘴设置和约 0.20 mm 层高(如支持)起步。一次只改一个变量,别照抄激进演示参数。[3]
- 验证支撑拆除。 用选定支撑材料打个适度桥接或悬垂。若用 PLA/PETG 可拆卸界面,确认接触面能干净脱离,别假设所有混合都行。[8]
经验法则: 在指望新换头机排产前,先跑一个小型多材料标定件和一个代表性的过夜长任务。
维护与易损件
每次打印后: 清理散屑、检查构建板、看停放工具周围有无喷嘴渗漏拉丝、确认送丝路径顺畅。按你具体构建面的说明清洗;不是每张贴纸耐溶剂都一样。
每几百小时: 查皮带、导轨、风扇、送丝齿轮、线缆、停靠面、构建面。原版 XL 的 Prusa 建议 200–300 打印小时 检查、导轨每 3–6 个月加润滑脂、Z 丝杠约 500 小时加润滑脂 [13]。切勿给导轨涂通用润滑脂;用指定套装。这些周期不通用于其他打印机。
消耗品: 普通项目的周期性材料预算以正常用丝量为主。喷嘴、构建贴、清洁用品、干燥剂、滤芯按负载和材料按周期产生成本。碳纤维/玻纤填料会加速非硬化喷嘴磨损;备用喷头让这点尤需规划。[4]
年化运行用量: 每周 50 g 线材 一年 2.6 kg(未含塔、支撑、废品)。Snapmaker U1 测试中单色 PLA 平均 117.8 W、四色 PLA 平均 127.4 W [20];这是厂家测试非通用均值。按 100 W、每周 4 小时 算,年耗电 20.8 kWh。加热腔、烘干箱、排风另加。墙上量电表,给喷嘴、贴纸、干燥剂、滤芯留预算。
预期寿命: 无可靠通用寿命。可维修机器可能用数年,但风扇、皮带、喷嘴、停靠座更早磨损。查配件和手册;停机损失可能吞噬省下的线材钱。
干燥线材: 线轴密封配干燥剂;储存盒不必能抽吸已吸收的水分。Prusa 建议其 PLA 45°C 烘 6 小时、PETG 55°C 烘 6 小时,视线轴结构而定 [7]。遵循你线材厂家的限值。
常见误区
只看喷头数买。 单色 PLA 不受益于闲置工具座。对比成品、部署时间、备件获取再决定加不加喷嘴。
忽略切片软件与线材兼容性。 支持的温度范围不代表两种聚合物能粘合,或可溶支撑能在所选配置下可靠打印。[8]
忘了烘干和储存。 潮湿线材会导致停放喷嘴渗漏,毁掉精心标定的无塔任务。[1][7]
给易翘曲的 ABS 或 ASA 选开放式机器。 稳定腔温可能比多一个工具更重要 [6]。XL+ 外围被动可达 约 50°C,而 60°C 主动加热器被宣称为“即将推出”,非标配 [16]。
我们评测里的例子
- Original Prusa XL (5-toolhead) — 适合频繁五角色作业且需要其 360 mm 立方体成型区的用户。
- Snapmaker U1 (4-toolhead) — 适合在 270 mm 立方体工作空间内优先要四独立工具的用户。
- FlashForge Creator 5 (4-toolhead) — 适合不需要主动加热腔的开放式四工具工作流。
- FlashForge Creator 5 Pro (4-toolhead) — 适合明确需要列出的加热过滤外围的买家。
- Bambu Lab A1 mini Combo — 适合通过四线轴送丝机而非独立工具头做小件多色爱好打印的用户。
- Anycubic Kobra S1 Combo (4-Color) — 适合对比封闭式送丝多色与真正换头的买家。
来源
[1] Prusa: Printing without a purge tower on the XL
[2] Snapmaker: Toolchanger guide and U1 workflow
[3] Prusa: Layers and perimeters, nozzle-to-layer height
[4] Prusa: Composite materials and hardened nozzles
[5] Prusa: Filament material guide and printing temperatures
[6] Prusa: When an enclosure is needed
[7] Prusa: Drying filament and preventing moisture
[8] Prusa: Combining materials on the XL
[9] Formlabs: FDM vs. SLA, labor and ownership considerations
[10] Prusa: Original XL+ firmware and hardware support
[11] CDC/NIOSH: Safe 3D printing for schools and makerspaces
[12] UL Research Institutes: 3D-printing emissions and controls
[13] Prusa: Regular XL printer maintenance
[14] Prusa: XL+ five-tool specifications and availability
[15] Snapmaker: U1 four-tool system, five-second changes and comparative waste caveats
[16] Prusa: August 13, 2026 XL+ update and new alignment sensor
[17] FlashForge: Creator 5 Pro enclosure, chamber heating and filtration specifications
[18] Chemical Insights: 3D-printing emissions and engineering controls
[19] FlashForge: Creator 5 Filament Use and Chamber Temperature
[20] Snapmaker U1 FAQ: Why Zero Purge Still Uses a Prime Tower
[21] Prusa XL+ Support: Firmware 8.0.0, October 22, 2026
[22] FlashForge Creator 5 Pro Official Specs: Size, Speed, Heating, Filters