2026 年如何选择 3D 打印机耗材
发布于 2026年10月20日
本文内容
根据成品零件的功能需求选择耗材,再确认打印机能否承受其温度、磨损和柔性要求。标榜“高速”、“丝光”或“碳纤维”的线轴,并不代表打印出的零件更强或能更快成功成型。材料大类、直径、喷嘴兼容性和防潮控制比品牌标签更重要 [1][2][3]。
2026 年 3D 打印机耗材还值得买吗?
值得,如果你拥有一台 FDM/FFF 打印机,想制作实用或装饰性物件。 耗材让你无需开模即可制作整理盒、支架、模型、柔性握把和替换零件。PLA 仍是易上手的入门材料;PETG 扩展了功能件的范围,而 TPU 则提供柔性 [1][2]。
并非所有耗材都适合所有打印机。 配备黄铜喷嘴的基础开放式机型可能适合普通 PLA,但不适合磨蚀性复合材料、高温工程聚合物或支撑不佳的柔性材料。405 nm UV 打印机用的树脂是另一种液态光聚合技术,不是能通过加热的 FDM 喷嘴挤出的线轴 [3]。下单前请查阅打印机的文档规格。
真正重要的因素
1. 材料选择:PLA、PETG 还是 TPU
PLA: 通常是细节模型、原型、展示件和低载荷室内件的最易上手起点。Prusa 在其材料表中列出 PLA 典型喷嘴温度约为 185–235°C,热床 50–60°C [1]。其主要权衡在于脆性,以及相对有限的耐热和抗 UV 能力。UltiMaker 报告称,在规定载荷下,某款测试 PLA 配方的热变形温度约为 59°C;这只是一个示例,并非所有 PLA 打印件的通用失效温度 [4]。
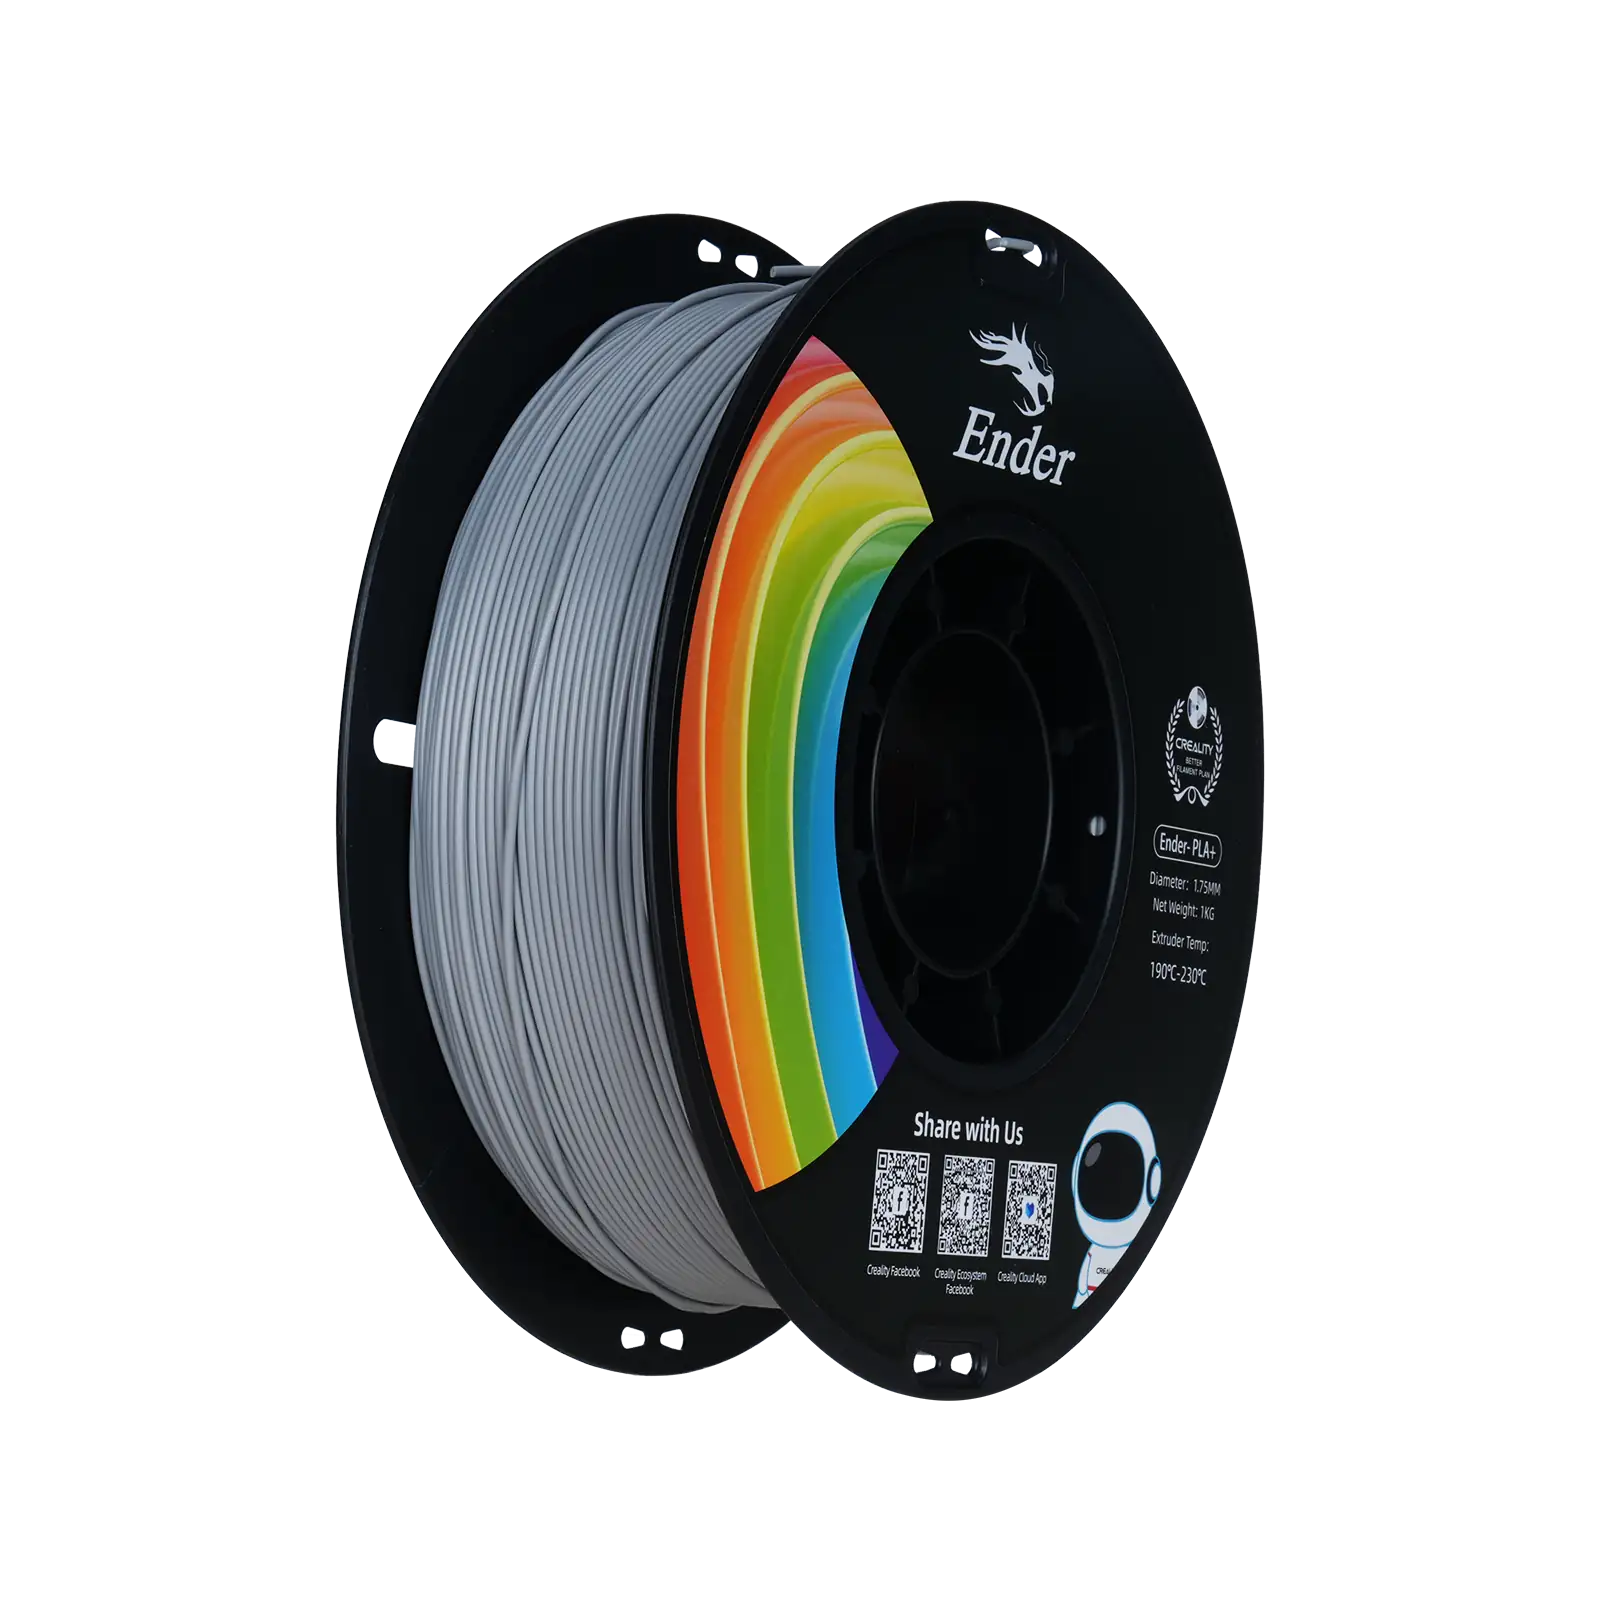
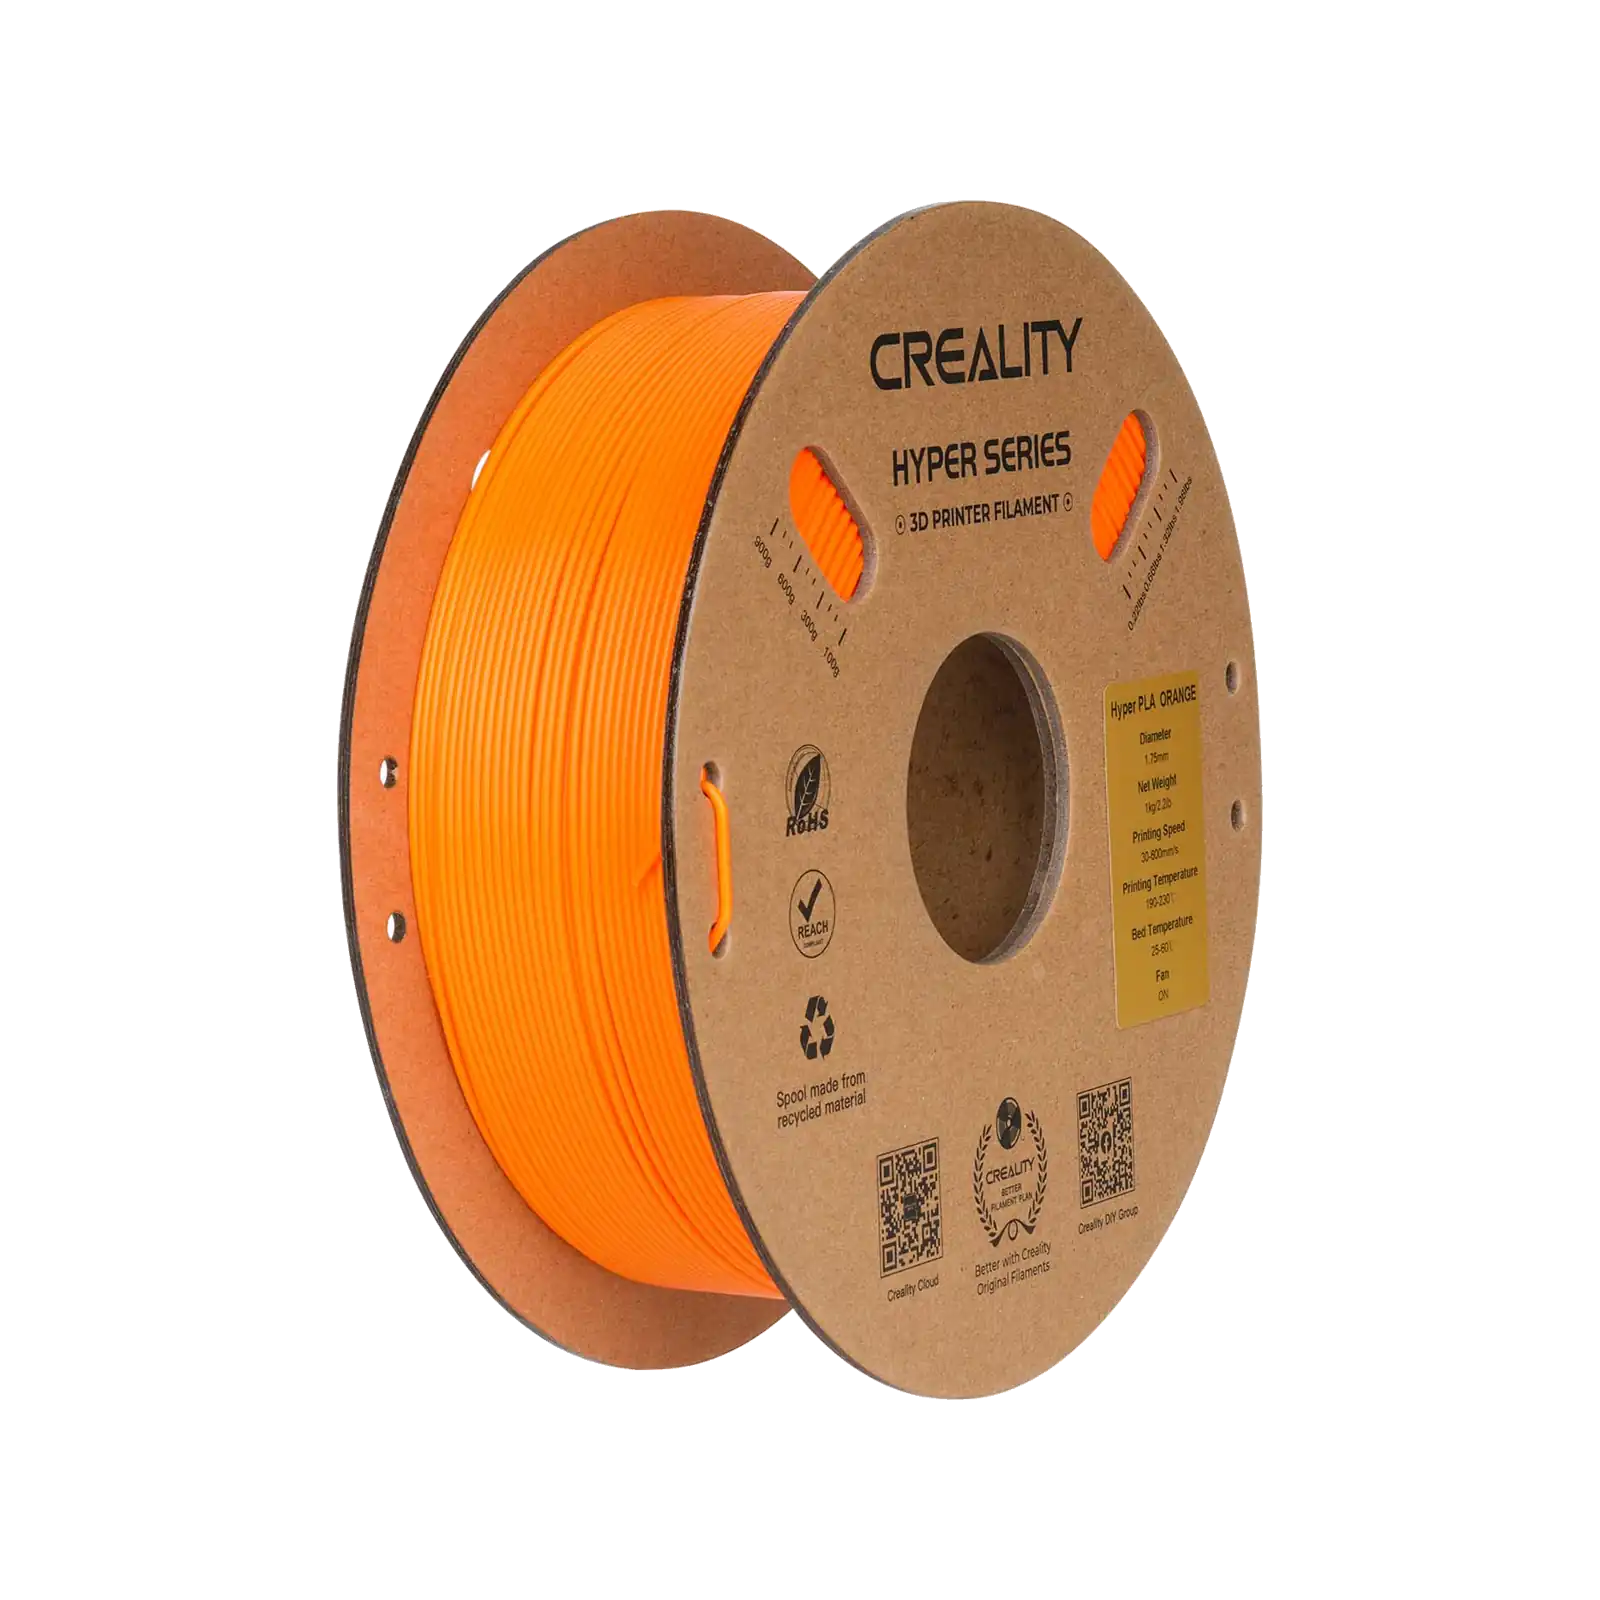
对于普通彩色项目,Creality Ender PLA+ 灰色 标称为 1.75 mm、1 kg PLA+ 线轴,直径精度 ±0.02 mm。Creality Hyper PLA 橙色 同样采用 1.75 mm 材料。PLA+ 标签并非单一的行业统一力学规格:若抗冲击性重要,请查阅技术数据表。
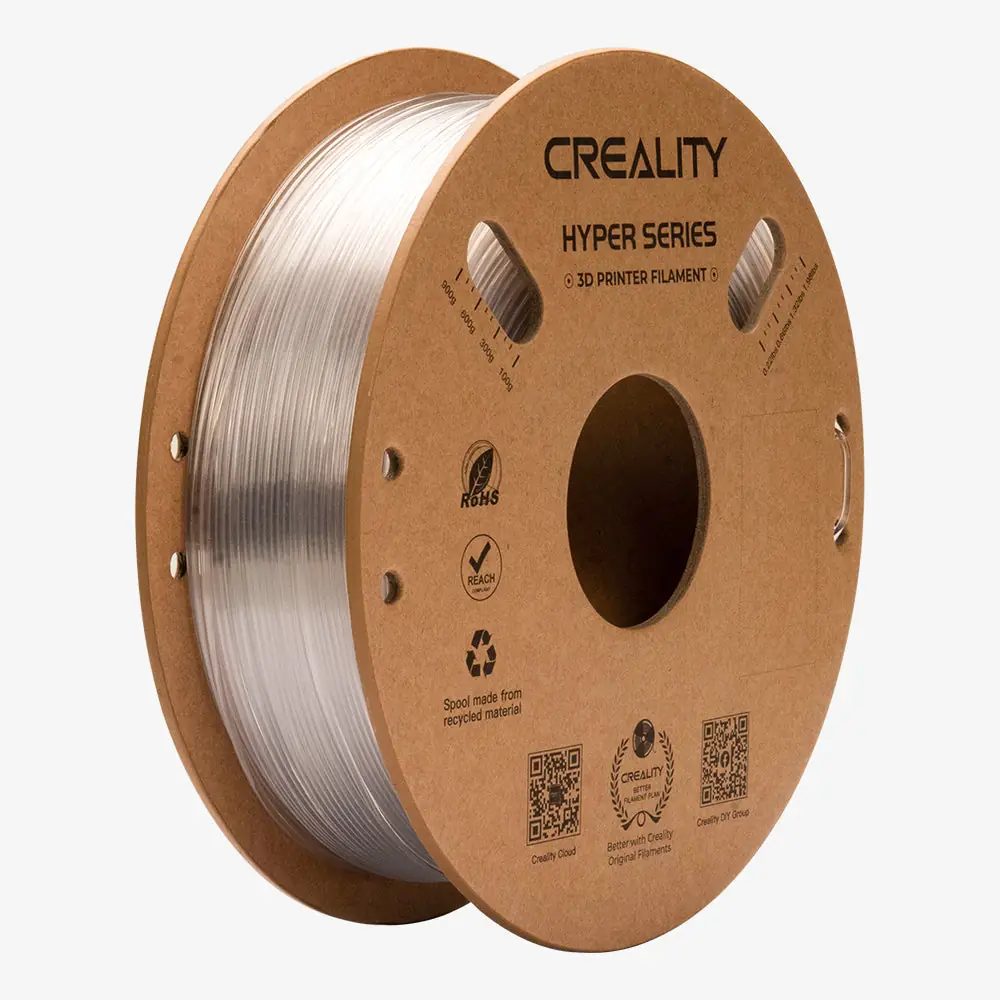
PETG: 当零件需要比普通 PLA 更高的韧性和更好的耐温性时的实用替代。Prusa 推荐 PETG 用于支架、夹具和打印机零件,给出的大致喷嘴范围约为 215–270°C(视等级而定),外加更高的热床温 [1][5]。PETG 可能拉丝,且在某些光滑平台上粘附过强,请遵循平台厂商的脱模层指引 [5]。我们的 Creality Hyper PETG 透明 是 1.75 mm 线轴,标称公差 ±0.05 mm;请使用其专用切片配置,而非沿用其他品牌 PETG 的温度。
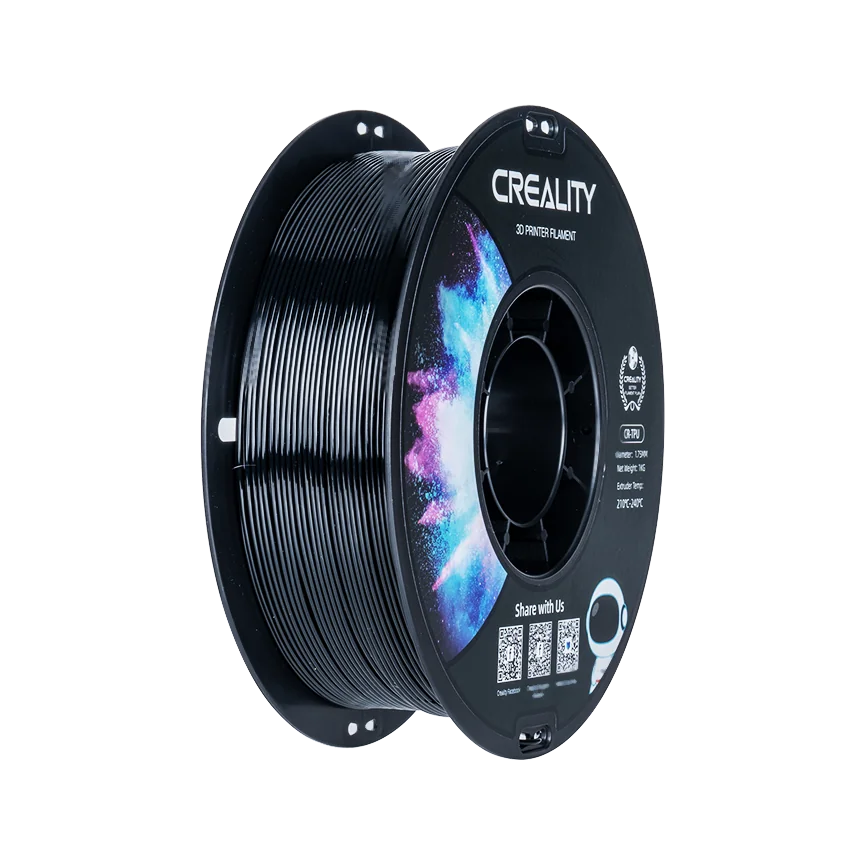
TPU: 用于柔性保险杠、套管、握把和吸震件。肖氏硬度很重要:95A 是常见的中等偏硬柔性等级,更软的等级可能更难送丝。Creality CR-TPU 黑色 标称 95A 及 210–230°C 喷嘴温度。MatterHackers 指出,柔性耗材受益于限制速度、良好的送丝路径和防潮控制 [6]。确认你的挤出机能否在不打滑的情况下送 TPU。
经验法则: 室内原型用 PLA 起步;需要韧性或一定耐热时改用 PETG;仅当目标是柔性时才选 TPU。
2. 耗材直径、公差与线轴本身
多数消费级打印机使用 1.75 mm 耗材;另一些用 2.85 mm。直径必须与挤出机和热端通道匹配。标称 0.4 mm 的喷嘴指其出料口径,并非它能接受的耗材直径。MatterHackers 目录同时列出两种规格,切勿仅凭颜色下单 [2]。
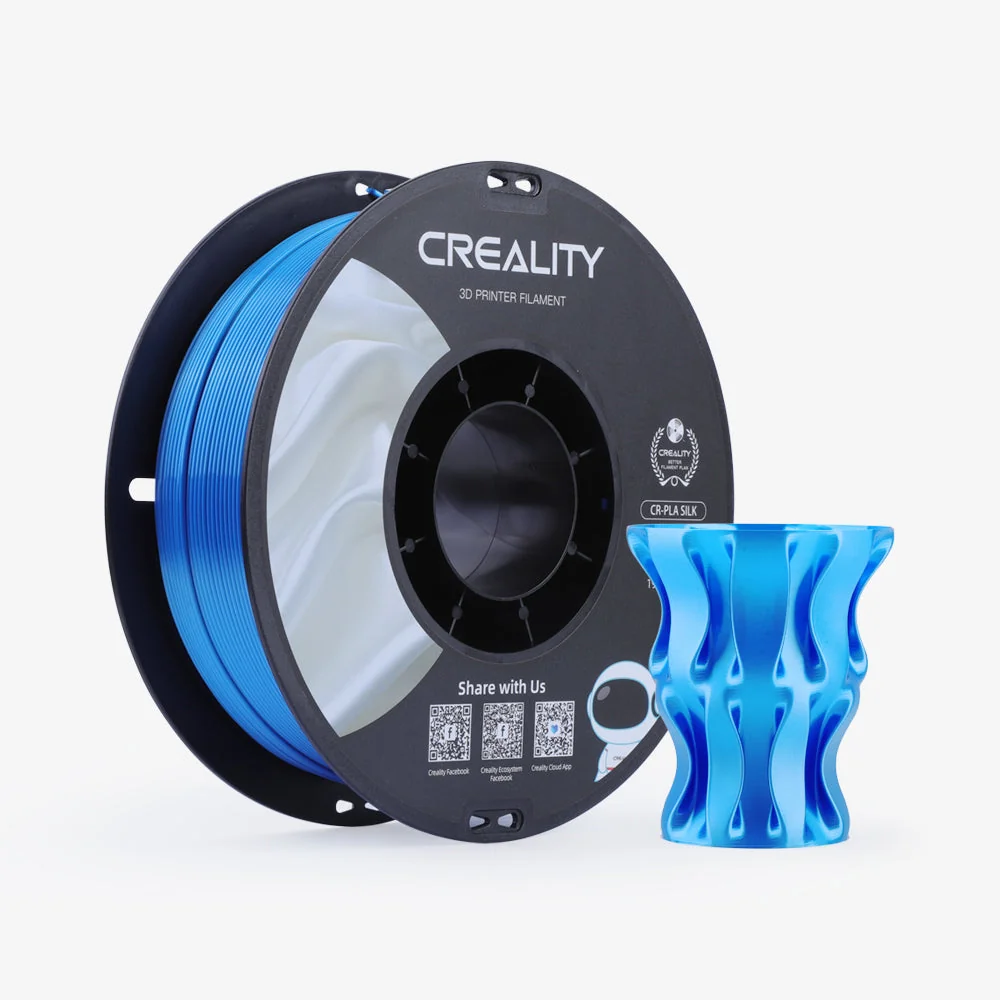
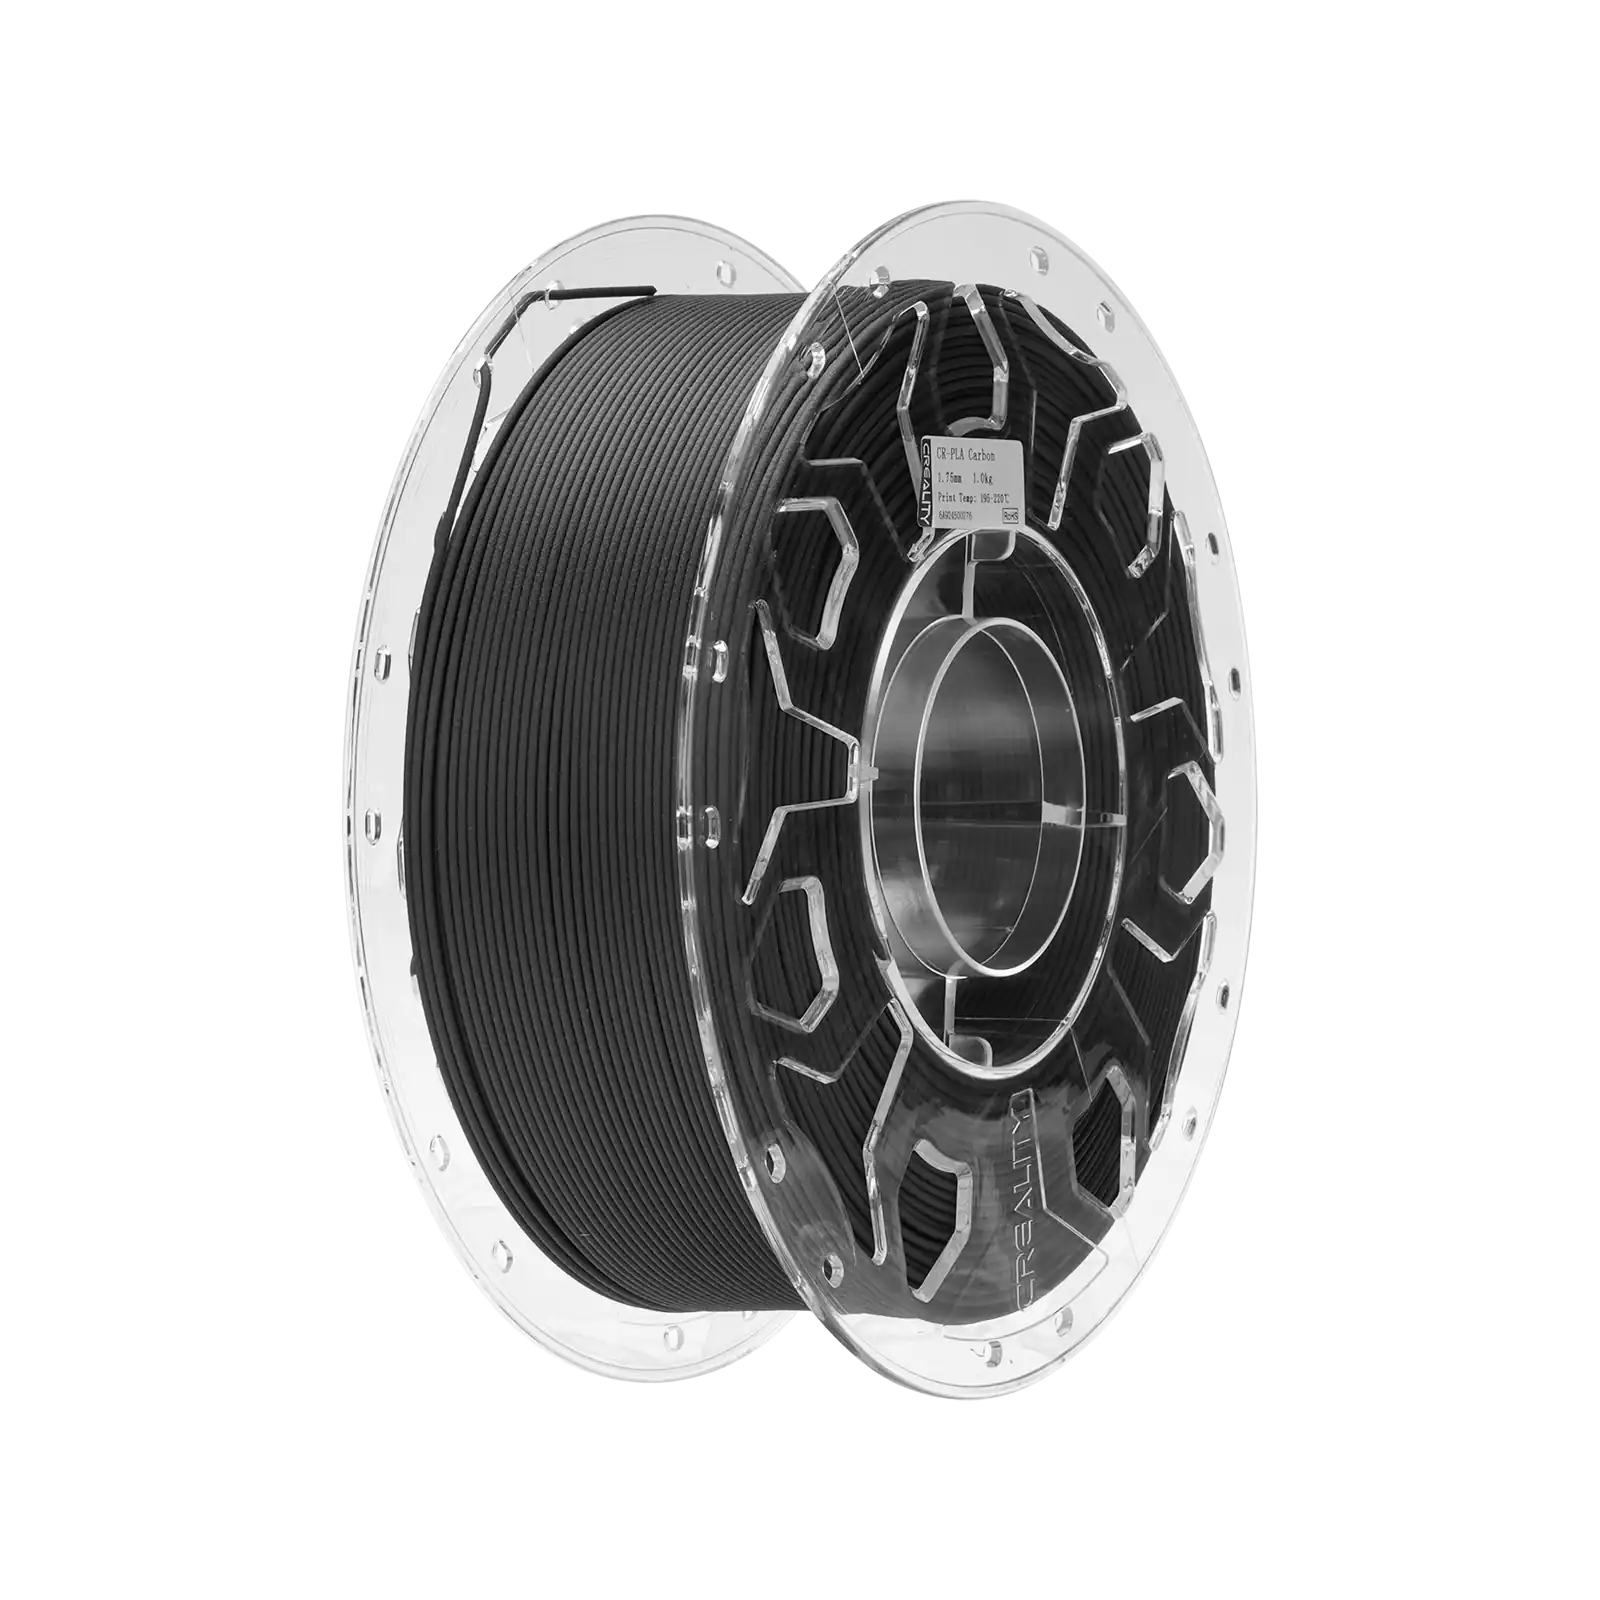
直径公差影响稳定性。我们的 Creality CR-Silk PLA 蓝色 标称 1.75 ±0.02 mm,而 Creality CR-PLA Carbon 标称 1.75 ±0.03 mm。这些是厂商规格,非对线轴圆度、绕线或缺陷的独立实测。耗材椭圆度、挤出波动和摩擦仍可能导致打印问题。
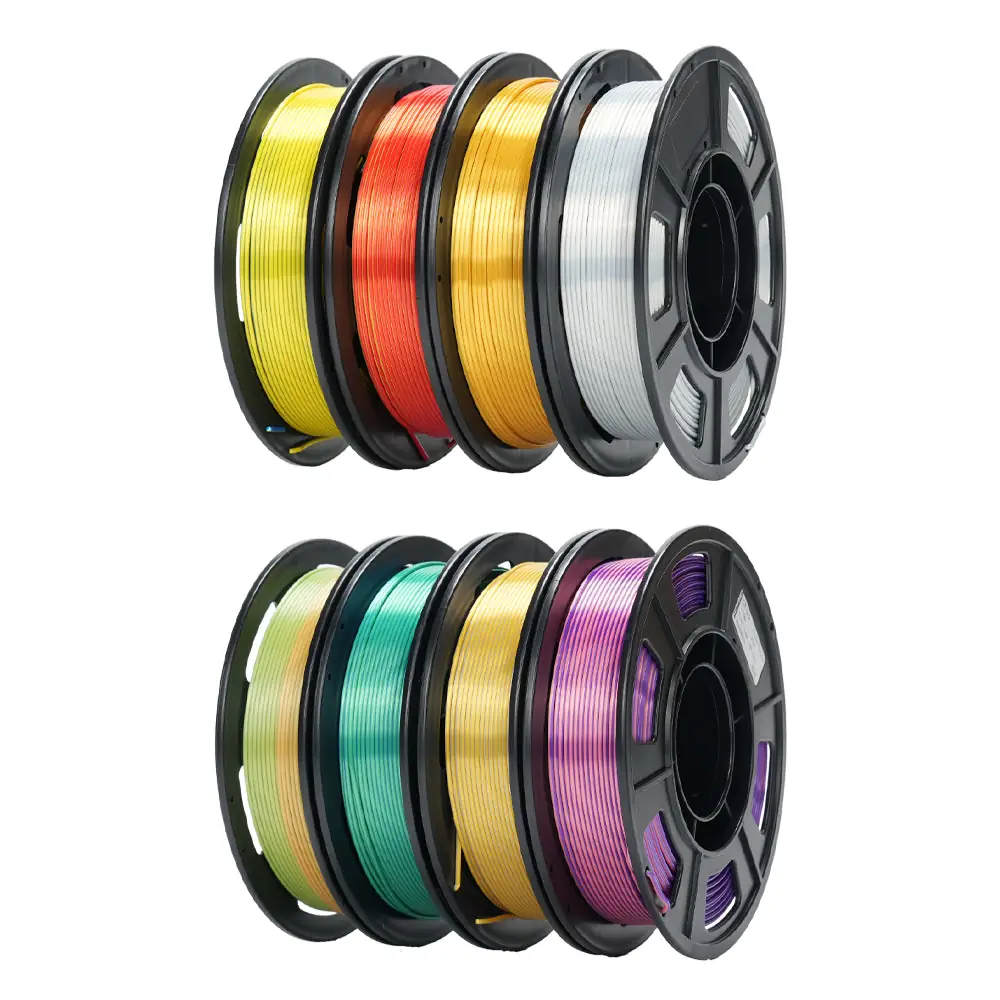
Creality CR-Silk 多色包 内含 八个 250 g 线轴,共 2 kg。适合短小装饰任务,但需更频繁换线。
线轴的宽度、法兰尺寸、芯棒和材质也可能有影响。某些自动换料系统和干燥盒有尺寸限制;购买前请核实实际支架或转接器规格。一卷优质耗材若线轴不兼容,依然可能送丝不畅。
3. 特种表面处理与磨蚀性添加剂
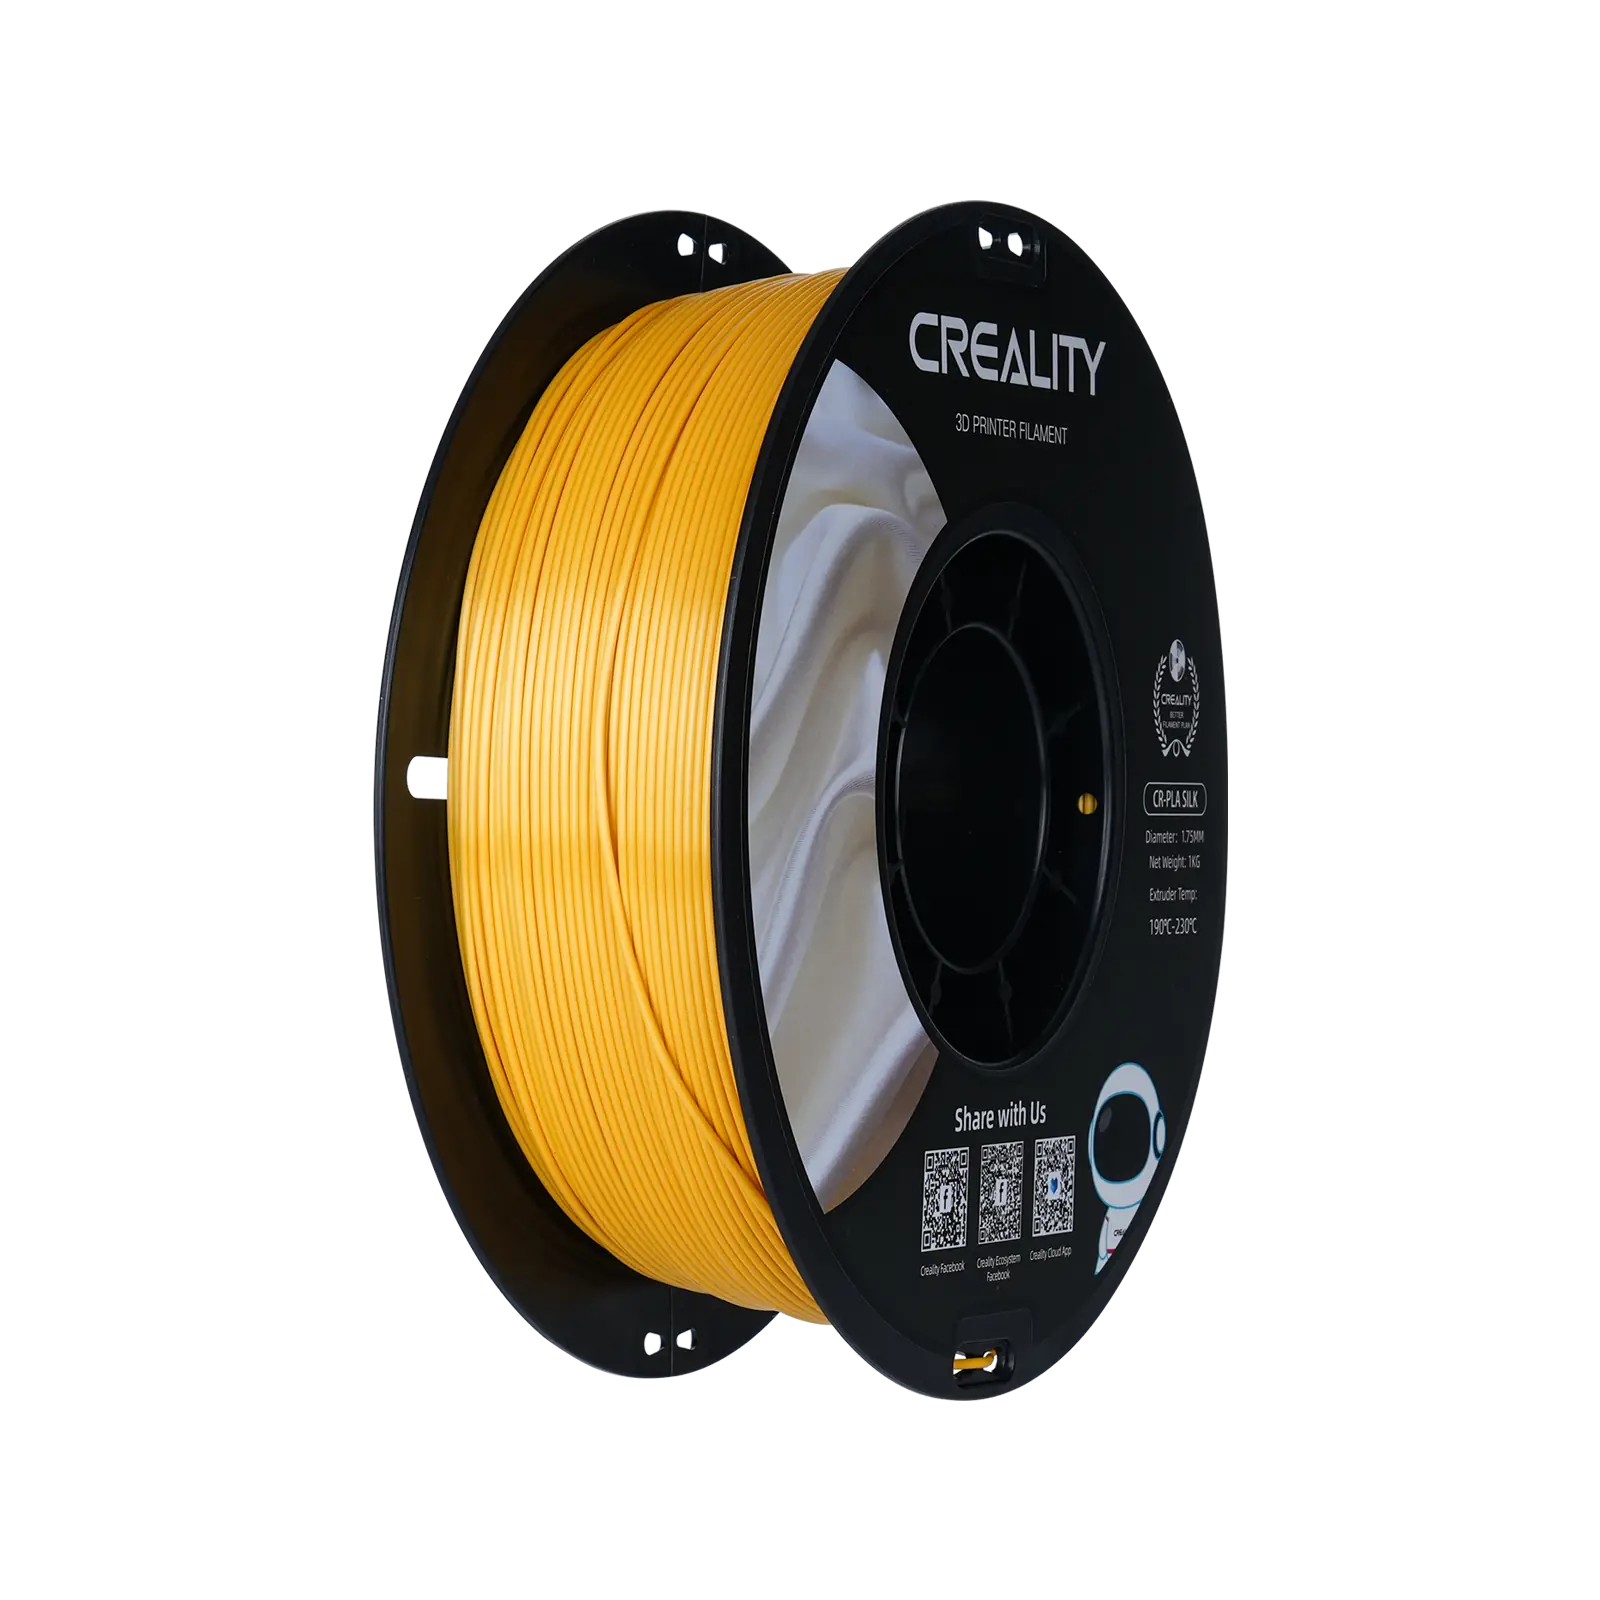
丝光 PLA 主要是外观选择。Creality CR-Silk 金色 和 CR-Silk 蓝色 面向光泽装饰模型。蓝色线轴的列出设置为 190–230°C 喷嘴、50–60°C 热床、40–80 mm/s 打印速度。切勿假设好看的表面能提升层间强度。
碳纤维填充 PLA 可产生哑光表面和不同刚性,但加入纤维并非自动保证更高的抗冲击性或更强的层间结合。Creality CR-PLA Carbon 按其公开产品描述含 15% 碳纤维 [7]。Prusa 警告,碳纤维和玻纤填充耗材具有磨蚀性,会改变力学行为,且需要硬化喷嘴 [8]。
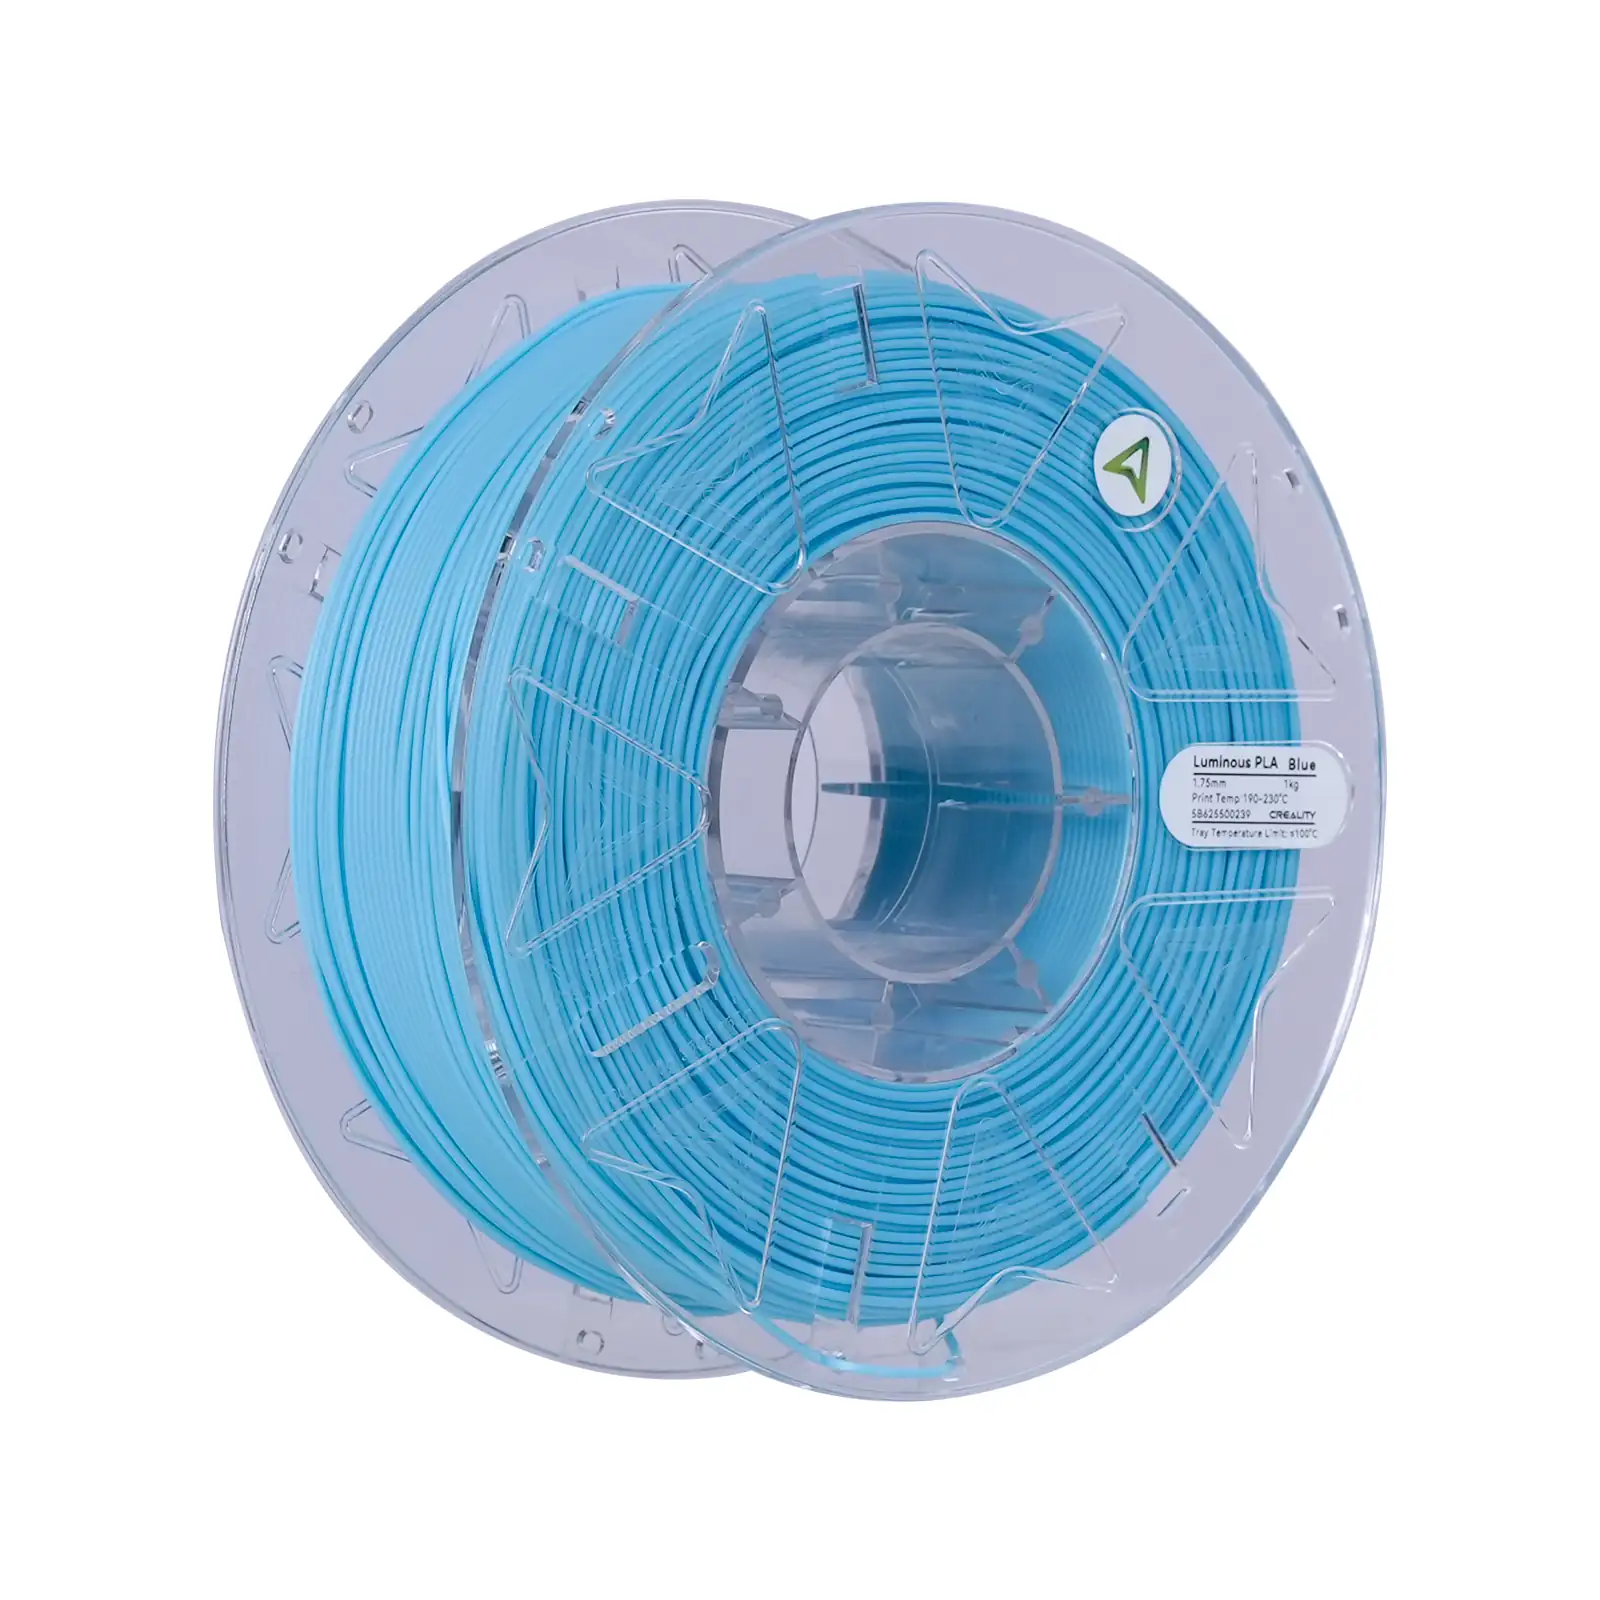
夜光 PLA 添加磷光颜料。Creality Hyper Luminous PLA 蓝色 利用该效果。Prusa 材料表将夜光材料标记为需要硬化喷嘴,因为添加剂加速普通黄铜磨损 [1]。将颜料和喷嘴选择视为项目一环,而非单纯挑色。
针对磨蚀性复合材料,请确认 耐磨喷嘴 与合适的喷嘴直径。Prusa 指出,填充材料易堵塞,尤其是小口径,有时受益于 0.6 mm 或更大喷嘴;具体建议取决于颗粒大小和配比 [8]。切勿假设标准黄铜 0.4 mm 喷嘴是长久之计。
4. 打印温度、平台与真实速度
打印配置须匹配具体品牌、材料和机器。Prusa 材料表给出宽泛范围,但即便是普通 PLA 配方也有差异。例如,Creality CR-Silk 蓝色 公布喷嘴范围 190–230°C,而 Creality CR-TPU 列出 210–230°C [1]。从所选材料的文档切片配置起步,而非用热端最高允许温度。
平台兼容性同样关键。PLA 通常在洁净的光面或哑光 PEI 表面效果良好,而 PETG 可能在光面 PEI 上粘得太紧,强行撕下会损坏平台。Prusa 建议许多 PETG 用例使用纹理或哑光表面,或加合适的隔离层 [5]。切勿对所有聚合物使用相同的平台清理流程。
标称 300 或 600 mm/s 的速度描述的是可能的打印条件,而非能保留每个模型细节、层间结合或热端流量的速度。Creality Hyper PLA RFID 绿色 和 Creality Hyper PLA 橙色 标称 高达 600 mm/s。你的打印机体积流量、冷却、加速度和喷嘴直径决定该速率是否可达。
用小型温度塔和代表性几何体调教,再决定大件任务。 ### 5. 受潮敏感度与存储
耗材会吸收空气湿气,程度各异。受潮材料可能导致喷嘴爆丝、表面粗糙、拉丝或挤出变弱,尽管这些症状也可能有别的原因。Prusa 烘干指南给出材料专用的起步方案,包括自家产品的 PLA 45°C 六小时、PETG 55°C 六小时 及 TPU 60°C 四至六小时 [9]。未核实线轴耐热前请勿照搬这些设置。
Polymaker 解释称,新式密封 PETG 出厂可能相对干燥,但暴露的耗材仍可能因湿度和操作产生打印问题 [10]。烘干与干燥存储分工不同:干燥剂帮助保持密封容器干燥,而主动加热烘干机去除聚合物已吸收的水分。
密封盒、可重复使用的密封袋和可再生干燥剂有助于已开封线轴。存储前将自由端固定在线轴孔或卡扣中防缠绕。标注材料类型、颜色和开封日期;身份不明的线轴极易在错误温度下打印。
经验法则: 原本可靠的线轴若开始爆丝或拉丝,先查湿度和送丝路径,再改切片设置。
6. 通风、硬件与现实用途
FDM 打印释放超细颗粒和部分气体;种类和数量取决于材料、打印机和工况。NIOSH 建议采用封闭和通风措施控制排放,考虑低排放材料,并在可行时让人员远离运行中的打印过程 [11]。PLA 不代表零排放。
外观结实的打印件不一定适合食品接触,也不一定耐得住车内高温。Prusa 警告,打印层面可滞留污染物,食品接触用途需特别考量 [5]。在将打印件用于关键用途前,请评估热力、化学、循环载荷和零件朝向。
打印机本身也必须支持该材料。柔性 TPU 可能要求严格约束的送丝路径;磨蚀性 PLA 复合材料需要耐磨硬件;高温材料可能需要封闭腔。根据你现有的能力买耗材,而非只信标签承诺。
类型对比
| 类型 | 适用场景 | 主要缺点 |
|---|---|---|
| 标准 PLA 与 PLA+ | 新手、模型、原型 | 耐热性有限 |
| 丝光 PLA | 光泽装饰件 | 表面光泽不等于强度 |
| PETG | 实用支架、韧性外壳 | 易拉丝且在 PEI 上过度粘附 |
| TPU 95A | 柔性垫、握把、保险杠 | 送丝较慢且敏感受潮 |
| 碳纤维填充 PLA | 哑光表面与特定刚性 | 磨损黄铜喷嘴 |
| 夜光 PLA | 标牌与弱光装饰模型 | 颜料磨蚀且需调教打印 |
| 高速 PLA | 高速打印机配置 | 速度受限于实际机器流量 |
面向新手、小户型、家庭与高频使用的 3D 打印机耗材
新手: 从 Creality Ender PLA+ 灰色 或 Creality Hyper PLA 橙色 起步。首打件保持小尺寸,确认 1.75 mm 兼容性,并使用已验证的 PLA 配置。
小户型与偶尔制作者: Creality CR-Silk 多色包 提供八个小线轴供短小装饰任务。未用的线轴重新密封,别让所有颜色长期暴露在室内湿度中。
家庭与校园项目: 标准 PLA 通常比高阶工程复合材料更适合小雕像、整理件和原型。监护热表面和运动部件,并提供通风,而非假设家庭打印无气溶胶排放 [11]。
重复功能件: 当 PETG 的整体韧性和耐热特性适配应用时,选 Creality Hyper PETG 透明。长批量生产前先调教粘附与防潮 [5][10]。
柔性或特种任务: Creality CR-TPU 黑色 是 95A 柔性选项;Creality CR-PLA Carbon 需考虑硬化喷嘴磨损。切勿将两者视为简单的换色。
属于营销噪音的特性
“高速”、“特强”、“工业级”若无既定测试、打印朝向和机器配置,均为弱指标。标称 MPa 拉伸强度不自动等于分层打印件的强度。RGB 式丝光光泽、磷光颜料和 RFID 功能服务于不同目的,不应与力学性能混淆。
像 ±0.02 mm 这样的公差数值有助于比较声称的挤出一致性,但无法证明线轴干燥、无结或绕线良好。在对质量下结论前,请评估实际首层和挤出结果。
设置提示
- 确认送丝 直径、线轴几何形状和打印机材料支持。
- 选择厂商匹配的切片配置,或录入其喷嘴与热床温度。
- 检查喷嘴磨蚀兼容性,再用碳纤维填充或夜光耗材 [8]。
- 仅在对耗材和线轴安全的温度下烘干受潮敏感材料 [9]。
- 固定线轴使其顺畅展开;换料时保持自由端夹紧。
- 按材料和平台说明清洁打印平台 [5]。
- 长任务前先打印小型校准件,检查层间结合与拉丝。
- 将打印机置于通风处,遵循厂商的热力与电气防护 [11]。
维护与易耗损件
每次换料: 剪齐耗材末端,检查最后几圈是否交叉,查看是否有灰尘或可见开裂。未用线轴密封存放,视情况配干燥剂。若丝材变脆,在丢弃前先判明是受潮、老化、颜料还是操作所致。
每月: 检查送丝路径摩擦、导管、送丝齿轮和喷嘴积碳。磨蚀性填料对标准喷嘴的磨损远快于普通 PLA [8]。按实测挤出表现调整清理和换喷周期,而非固定日历。
烘干与年度耗材: 质量下降或长期暴露后查干燥度。作说明性用量估算:年打 6 kg、1 kg 线轴即六卷等量,实际用量多更少。将干燥剂再生、密封袋和偶尔换喷嘴计入按用量核算的耗材。功率 50 W 的烘干机跑 24 小时 年耗约 1.2 kWh;实际功率与烘干时长因机而异 [9]。
长期: 线轴完整性、存储湿度和 UV 曝光随时间影响可用材料。特种配方可能变脆或难送丝,而受磨损的黄铜喷嘴在磨蚀性使用后尺寸会变化。保留原始产品标签,以便随时查阅其精确加工与存储建议。
经验法则: 将堵塞或磨损的喷嘴与受潮线轴视为两个独立问题;烘干耗材无法恢复缺失的喷嘴金属。
3D 打印机耗材与替代方案:优缺点
FDM 耗材适合耐用原型和较大日常打印,但可见层纹和各向异性强度会影响结果。UV 固化树脂能复现精细细节,却涉及完全不同的打印机、液体处理和后固化流程 [3]。按零件需求选择打印工艺,而非因列表误把树脂放在线轴旁就买树脂。
常见错误
给 1.75 mm 机器订 2.85 mm,假设所有 PLA+ 强度相同,用黄铜喷嘴打碳纤维填充或夜光耗材,以为 PETG 不拉丝,用家用烤箱过热烘干线轴,将高速度宣称等同于保证吞吐量,在潮湿空气中敞放已开封 TPU [1][8][9]。
评测示例
- Creality Ender PLA+ 灰色 — 1 kg 线轴的日常原型材料。
- Creality CR-Silk PLA 蓝色 — 具公开温度与速度范围的光泽模型。
- Creality Hyper PETG 透明 — 适用 PETG 韧性的实用零件。
- Creality CR-TPU 黑色 — 95A 柔性握把与保险杠。
- Creality CR-PLA Carbon — 供兼容耐磨喷嘴使用的填充 PLA。
- Creality Hyper Luminous PLA 蓝色 — 含磨蚀性喷嘴考量的装饰夜光效果。
来源
[1] Prusa — Filament Material Guide [2] MatterHackers — 3D Printer Filament Comparison [3] UltiMaker — Materials Used in 3D Printing [4] UltiMaker — PLA Properties and Temperature Resistance [5] Prusa — Printing PETG and Build Sheet Guidance [6] MatterHackers — TPU and Flexible Filaments Guide [7] Creality — Guide to 3D Printing Materials [8] Prusa — Carbon and Glass Filled Composite Materials [9] Prusa — Drying Filament Temperatures and Times [10] Polymaker — Why Modern PETG Handles Moisture Differently [11] CDC NIOSH — Safe 3D Printing for Everyone