Как выбрать первый 3D-принтер: руководство по покупке 2026
Опубликовано 31 октября 2026 г.
Товары из этого руководства
В этой статье
Выбирайте первый 3D-принтер по размеру проектов, повторяемости первого слоя, совместимому филаменту и запасным частям. Гигантские цифры скорости и комплекты не исправят плохую адгезию, небезопасное размещение или ограниченную поддержку материалов. Начните с управляемого FDM-устройства для органайзеров и прототипов; для более крупных или термостойких задач требуются больше пространства и иногда термокамера [1][2][3].
Стоит ли 3D-принтер своих денег в 2026 году?
Стоит для повторяющихся проектов и изучения CAD. FDM-печать позволяет создавать кабельные зажимы, органайзеры, модели для хобби, прототипы и некритичные для безопасности запасные части. Благодаря надежной калибровке и проверенным профилям слайсера новички могут тратить больше времени на итерации дизайна, чем на настройку каждой оси [1][3][4].
Откажитесь от него, если вам нужна одна деталь, нет подходящей вентилируемой зоны или требуется несущий элемент безопасности. Услуга печати позволяет избежать настройки и обслуживания. Не предполагайте, что печать из PLA или PETG безопасна для пищевых продуктов, огнестойка или рассчитана на нагрузку только потому, что продавец филамента рекламирует базовый материал.
Что на самом деле имеет значение
1. Объем печати и пространство, которое машина занимает на самом деле
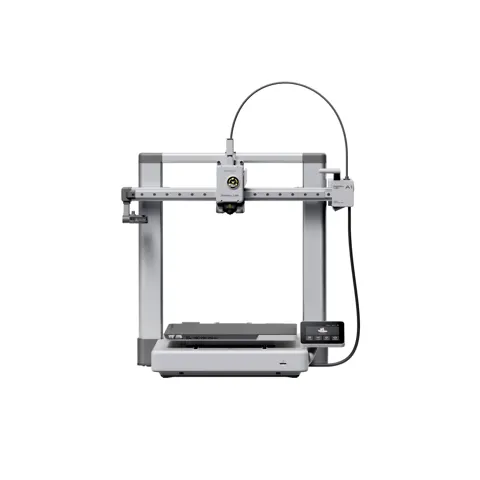
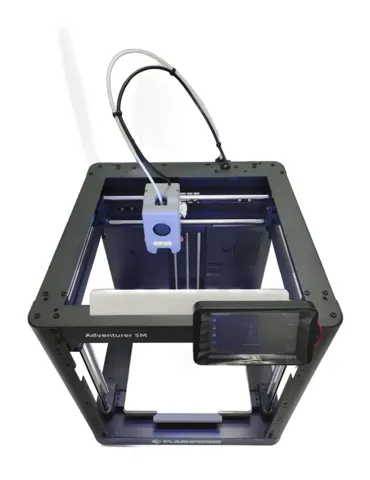
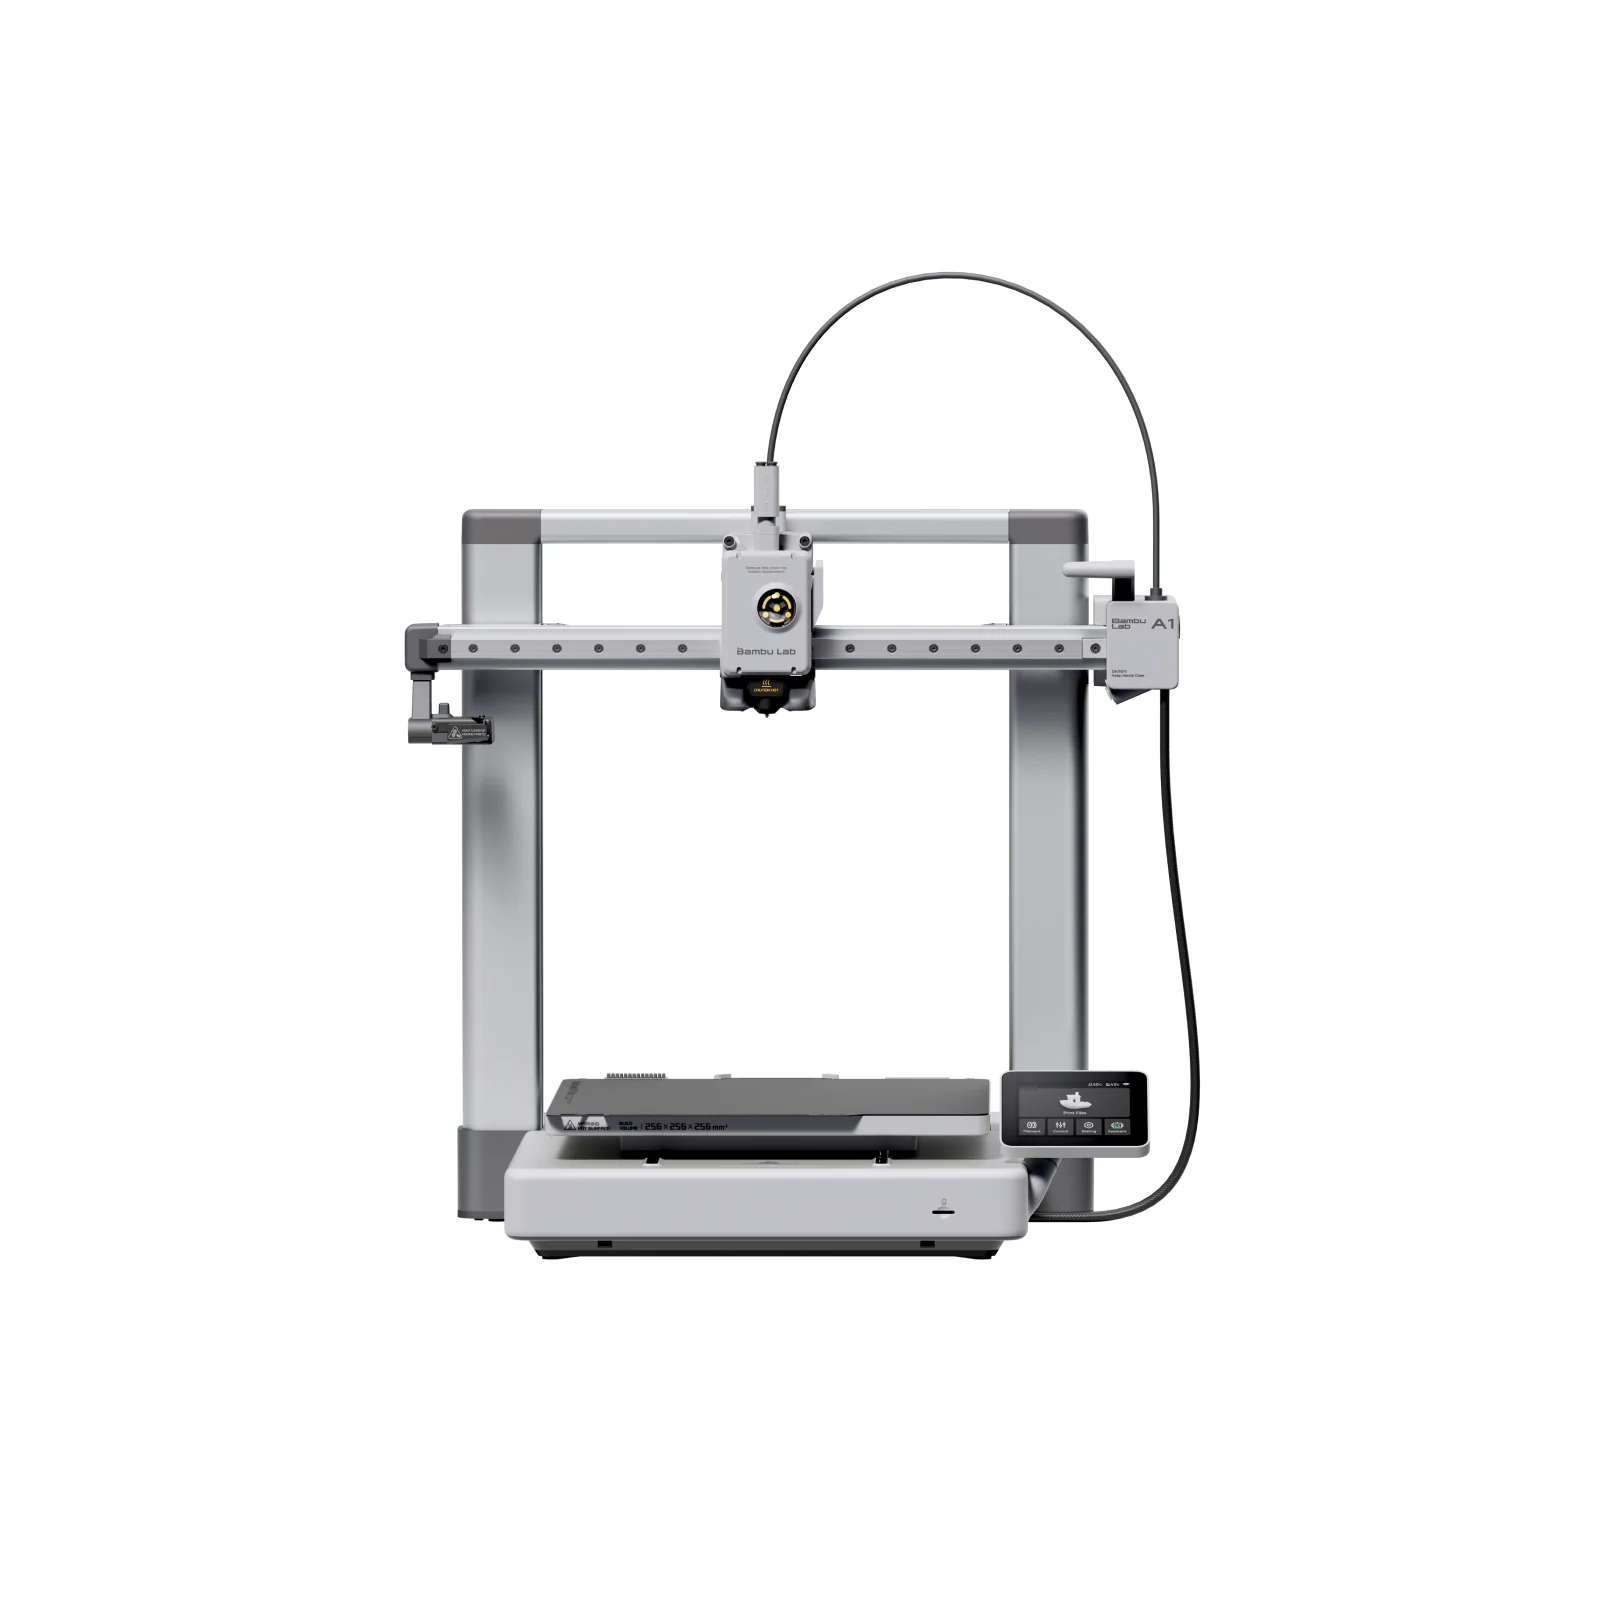
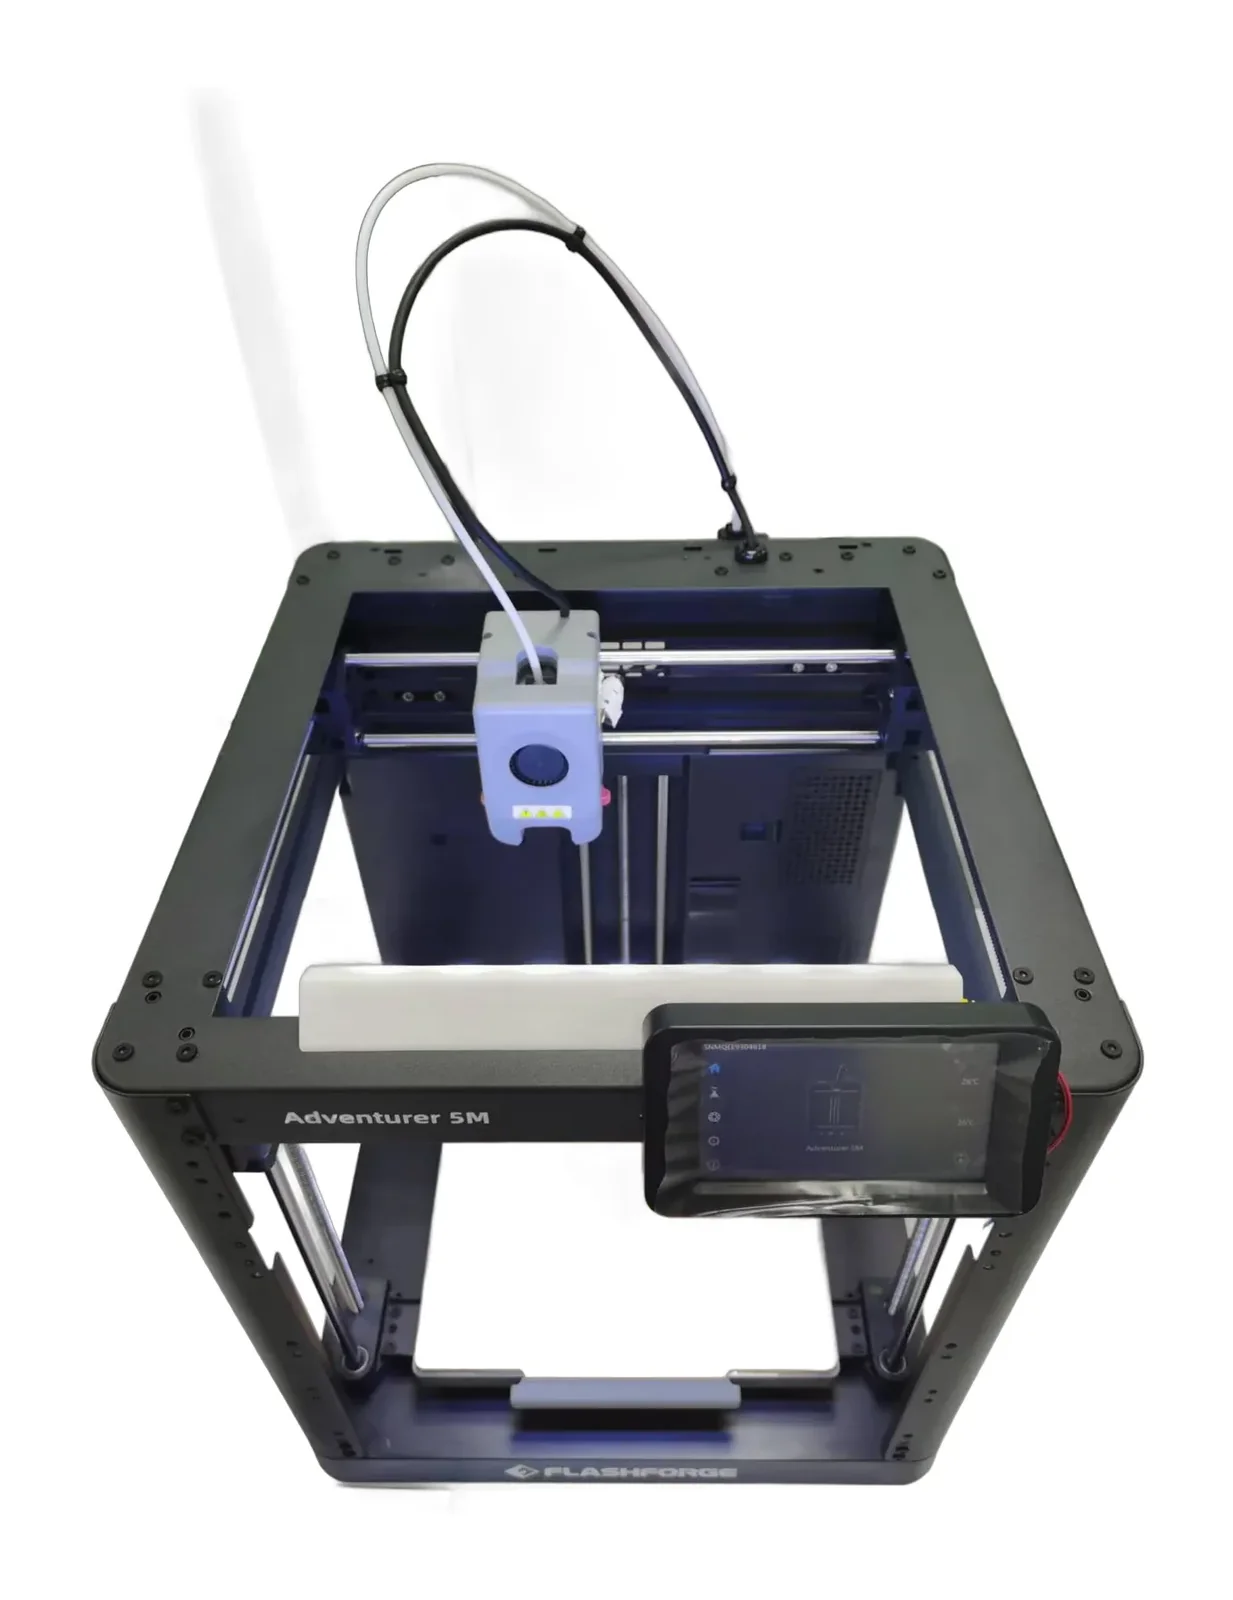
Объем печати означает X × Y × Z в миллиметрах, а не внешние габариты принтера. Bambu Lab A1 mini предлагает 180 × 180 × 180 мм [1]; FlashForge Adventurer 5M имеет 220 × 220 × 220 мм [3]; Bambu Lab A1 увеличивается до 256 × 256 × 256 мм [4]. Выбирайте под реальные размеры моделей, а не под гипотетический будущий гигантский проект.
Деталь размером 205 мм не может поместиться по 180-миллиметровой оси без поворота, разделения или редизайна. Края (брим) и поддерживающие структуры также занимают место. Для редких крупных объектов разделение модели и ее сборка могут быть более практичными, чем выделение постоянного пространства под более крупный принтер.
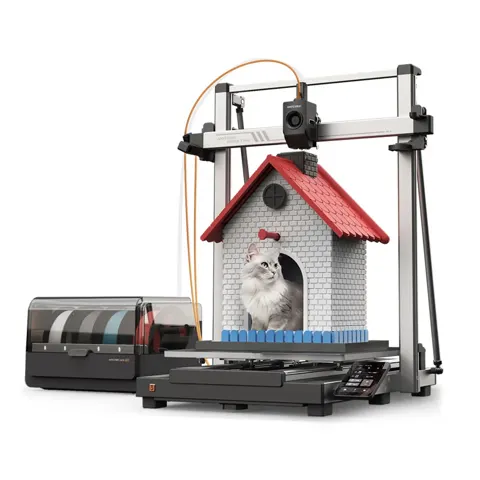
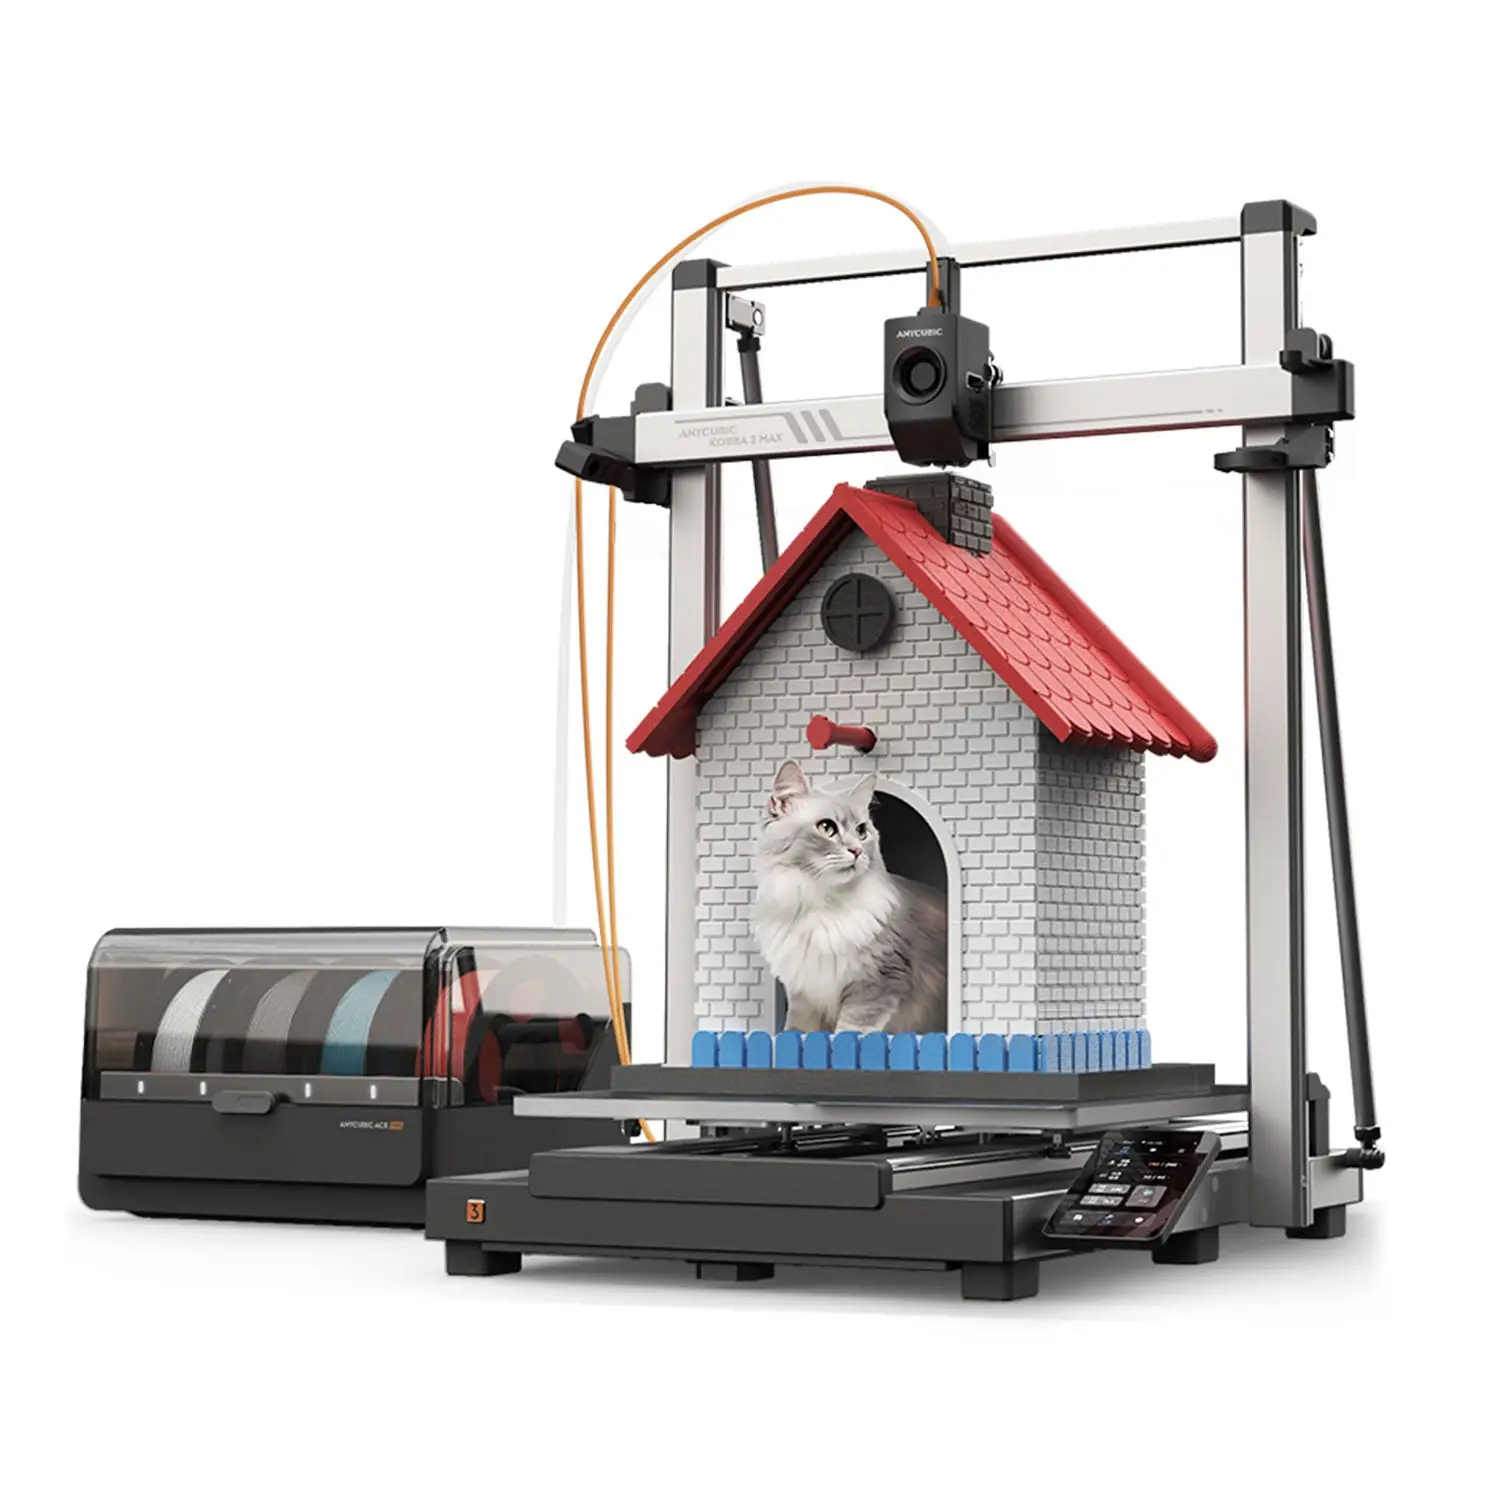
Anycubic Kobra 3 Max Combo предлагает 420 × 420 × 500 мм, но его движущаяся платформа требует значительного свободного пространства спереди и сзади. Измерьте держатели катушек, кабели, ход платформы и доступ к задней панели. Крупный неудачный прототип расходует гораздо больше материала, чем небольшая печать для проверки посадки.
2. Автоматическая калибровка и стабильность первого слоя
Автоматическое зондирование стола компенсирует небольшие неровности поверхности; оно не выравнивает пластину физически. Bambu Lab A1 сочетает автоматическую калибровку с активной компенсацией потока [4], а FlashForge AD5M заявляет выравнивание в один клик [3]. Обе функции уменьшают объем работ по настройке, но для стабильной адгезии по-прежнему необходима чистая поверхность.
Автоматическое выравнивание не может удалить отпечатки пальцев, высушить влажный филамент или починить ослабленный ремень. Надежный первый слой имеет непрерывные линии с небольшим сжатием, без просветов и без соскабливания сопла. Сначала попробуйте PLA-профиль производителя и правильную настройку пластины, прежде чем менять Z-отступ (Z offset) или поток.
Съемная пружинящая стальная пластина с PEI-покрытием облегчает снятие готовых деталей. FlashForge Adventurer 5M включает ее в комплект и имеет быстросъемные сопла [3]. Дайте пластине остыть; силовое использование металлического скребка может повредить ее покрытие или порезать руку.
Эвристическое правило: Отдавайте приоритет надежным первым слоям и доступным запасным частям, прежде чем платить за более быструю систему перемещения.
3. PLA, PETG, TPU и вопрос термокамеры
PLA — это начальный материал для большинства пользователей: прощающая ошибки адгезия, слабое коробление и множество протестированных пресетов. Prusa указывает приблизительно 185–235°C для сопла / 50–60°C для стола для PLA против 215–270°C для сопла / 70–90°C для стола для PETG [2]. Это диапазоны, а не указания использовать максимум; катушка филамента и профиль принтера имеют приоритет.
PETG может подойти для более прочных кронштейнов, в то время как TPU является гибким, но может потребовать более медленной подачи. Спецификация A1 от Bambu перечисляет PLA, PETG, TPU и PVA как идеальные, но ABS, ASA, PC, PA и армированные волокном композиты как нерекомендуемые, несмотря на хотэнд на 300°C [4]. Подбирайте весь принтер и камеру под материал, а не только по температуре сопла.
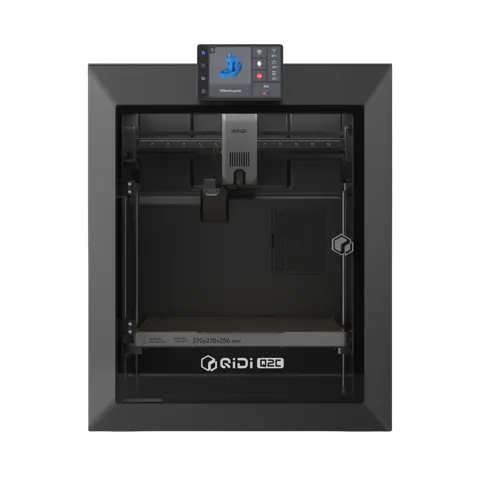
ABS, ASA и многие инженерные материалы более требовательны, так как сквозняки вызывают коробление, а горячая экструзия может выделять вредные вещества. Prusa рекомендует термокамеру для ABS и ASA [2]. Закрытый QIDI Q2C указывает 270 × 270 × 256 мм, сопло 370°C и стол 120°C; тем не менее, подтвердите наличие проверенных профилей материалов и фактической фильтрации выхлопа.
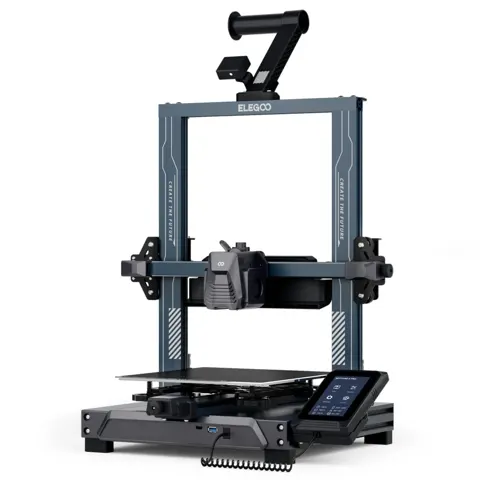
Открытый ELEGOO Neptune 4 Pro указывает сопло 300°C, но одна лишь температура хотэнда не обеспечивает теплую камеру [5]. FlashForge прямо заявляет, что филамент серии ABS несовместим со стандартным Adventurer 5M [3]. Проверяйте материалы, одобренные производителем, вместо того чтобы относиться к запасу по температуре как к сертификации.
4. Заявленная скорость против реального времени печати
Максимальная скорость перемещения не является скоростью непрерывной печати. Bambu заявляет 500 мм/с и ускорение 10 000 мм/с² для A1 [4]. FlashForge рекламирует 600 мм/с для Adventurer 5M, но ее официальное руководство различает максимальное перемещение 600 мм/с и скорость печати 10–300 мм/с [3][14]. Сравнивайте время выполнения полностью нарезанных заданий, а не маркетинговые заголовки о движении.
Слайсер также ограничивает ускорение, охлаждение, прохождение углов и объемный расход хотэнда. Линия 0,45 мм × слой 0,20 мм × перемещение 150 мм/с вдоль этой линии требует около 13,5 мм³/с выдавливаемого пластика. Это геометрический расчет, а не бенчмарк для любой модели. Реальная скорость меняется в зависимости от стенок, поддержек и геометрии.
ELEGOO Neptune 4 Pro заявляет до 500 мм/с при управлении Klipper [5]. Сравнивайте полные расчеты слайсера при одинаковой высоте слоя, филаменте, количестве стенок и целевом качестве поверхности. Замедление внешних стенок может улучшить чистоту поверхности даже при более быстром перемещении заполнения.
5. Слайсер, запасные части и долгосрочный контроль
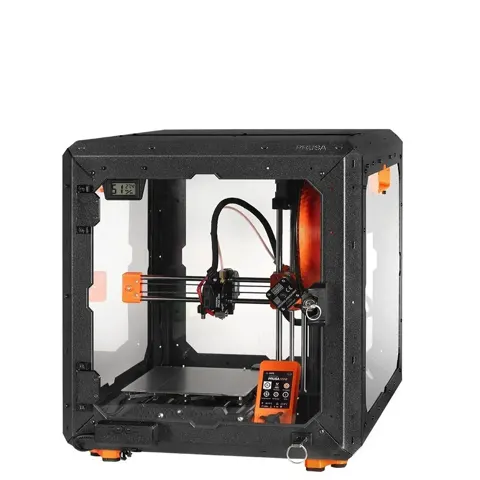
Долгосрочное владение означает доступ к соплам 0,4 мм, полным хотэндам, вентиляторам, ремням и PEI-пластинам. Original Prusa MINI+ предлагает куб печати 180 мм и экосистему, ориентированную на ремонт. Prusa публикует инструкции по обслуживанию для конкретных моделей, включая проверку вентиляторов и ремней [6].
FlashForge перечисляет быстросменные сопла 0,25, 0,4, 0,6 и 0,8 мм для Adventurer 5M [3]. Меньшие диаметры благоприятствуют мелким деталям; большие позволяют накладывать более толстые валики на крупных объектах. Связывание слоев, охлаждение и поток по-прежнему определяют, является ли деталь прочной. Проверьте местную доступность полного сменного хотэнда, прежде чем полагаться на фирменное сопло.
Проверьте, работает ли нарезка слайсером и передача файлов через USB, локальную сеть или облачную учетную запись. Bambu A1 поддерживает Wi-Fi и хранилище microSD [4]. Протестируйте именно тот автономный или локальный (LAN) рабочий процесс, который вам нужен, а не предполагайте, что любое заявленное беспроводное подключение разрешает независимую печать при недоступности облака.
6. Вентиляция, шум и места, где принтер может безопасно работать
FDM-печать выделяет ультрадисперсные частицы и летучие соединения, даже из обычных пластиков [7]. NIOSH рекомендует улавливание вблизи источника, надлежащую вентиляцию и фильтрацию [8][11]. В исследовании NIOSH 2026 года полностью закрытая установка с фильтрацией достигла минимум 99,8% улавливания частиц, в то время как частично закрытая конструкция достигла лишь 28,6%, поскольку вентиляторы охлаждения принтера обходили фильтр [13]. Это конкретные лабораторные настройки, а не рейтинги потребительских принтеров; ни один процент не демонстрирует удаление всех летучих органических соединений (ЛОС).
Установите принтер на устойчивую поверхность в вентилируемом помещении, вдали от спальных зон, детей и домашних животных [8][11]. Декоративный корпус не обязательно контролирует частицы или газы: утечки и вентиляторы охлаждения меняют производительность [13]. Стандарт UL 2904 рассматривает измеренные выбросы; не заявляйте о сертификации, если у конкретной модели ее нет [9].
Горячие сопла и столы обжигают, а ремни могут захватить пальцы или незакрепленные шнуры. Шум вентилятора и заявленные тихие режимы никогда не стоят выше безопасного размещения.
Эвристическое правило: Спланируйте вентиляцию и стабильную, свободную от преград рабочую зону перед тем, как решать, где будет жить машина.
Сравнение типов
| Тип | Лучше всего, когда | Главный недостаток |
|---|---|---|
| Компактный открытый FDM | Небольшие PLA-проекты и ограниченное пространство | Ограничения печати 180 мм |
| Стандартный открытый bed-slinger | Органайзеры, кронштейны, крупные детали для дома | Движущейся платформе нужно место |
| Открытый в стиле CoreXY | Компактная площадь и более быстрое движение | Более сложный механизм движения |
| Многоцветный открытый принтер | Цветные модели, вывески и декор | Отходы на продувку и дополнительная загрузка |
| Крупноформатный принтер | Крупногабаритный реквизит и прототипы | Пространство и дорогие неудачные отпечатки |
| Закрытый FDM-принтер | Материал, требующий более стабильной температуры камеры | Вентиляция и сложность по-прежнему важны |
Бюджетные 3D-принтеры для новичков, небольших домов, семей и интенсивного использования
Новички: Bambu Lab A1 mini предлагает куб 180 мм, автоматическую калибровку и входящий в этот конкретный комплект набор светодиодных ламп (LED Lamp Kit). Bambu Lab A1 предоставляет больше пространства без необходимости нового подхода к обучению.
Небольшие дома: FlashForge Adventurer 5M предлагает 220-миллиметровый куб и относительно компактную схему движения. Проверьте зазоры для катушек и обслуживания перед выбором полки.
Семьи: Сделайте размещение и контроль выбросов главными требованиями. Съемная пластина и автоматизированная калибровка удобны, но открытый принтер имеет открытые горячие и движущиеся части [7][8].
Частая функциональная печать: ELEGOO Neptune 4 Pro обеспечивает рабочую зону 225 × 225 × 265 мм и секционный столик с подогревом. Выбирайте материалы, подходящие для его открытой конфигурации, и проверяйте совместимость сопла и деталей [5].
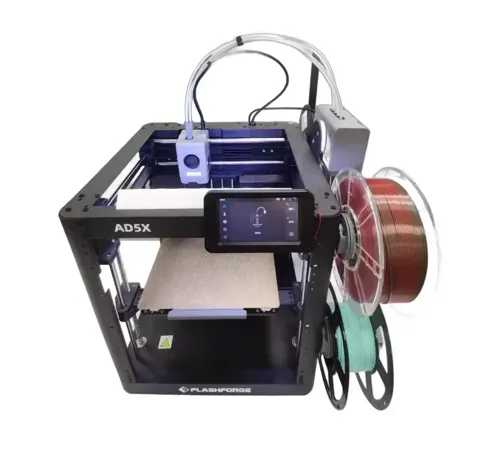
Цветные модели: FlashForge AD5X с IFS включает четырехцветную подачу; используйте его, когда цветные работы достаточно часты, чтобы оправдать время загрузки и материал на продувку.
Крупногабаритные проекты: Anycubic Kobra 3 Max Combo имеет рабочее пространство 420 × 420 × 500 мм. Рассмотрите конструкции с разделением и сборкой, прежде чем выделять значительное пространство под одну машину.
Функции, являющиеся маркетинговым шумом
Заявленные 600 мм/с не гарантируют более короткую качественную печать. Сотни необязательных профилей, избыточные наборы аксессуаров и искусственный интеллект для обнаружения сбоев звучат полезно, но не заменяют надзор за первым слоем или хорошие настройки слайсера. Многоцветная автоматизация может создавать больше отходов, чем печать и сборка отдельных частей.
Автоматическое зондирование стола не является заменой чистой пластине. Защитный на вид корпус не является доказательством сертифицированных низких выбросов [9].
Советы по настройке
- Измерьте полную площадь принтера, включая ход платформы, держатель катушки и кабель питания.
- Установите его на жесткую, термостойкую поверхность, вдали от штор и спальных зон, с вентиляцией и свободным пространством [7][8][13].
- Снимите транспортировочные фиксаторы и осмотрите кабели перед включением.
- Сначала запустите автоматическую калибровку производителя и оригинальный тестовый принт.
- Загрузите обычный 1,75 мм PLA с соответствующим профилем слайсера и размером сопла [2].
- Следите за всем первым слоем; устраняйте проблемы с адгезией, прежде чем запускать долгую печать.
- Дайте пластине остыть перед снятием деталей, затем очистите ее одобренным производителем способом.
- Создайте резервную копию успешного профиля и сравните расчётное время слайсера, поддерживающие структуры и использование материалов перед выполнением крупных задач.
Обслуживание и износ
После печати: Удаляйте свободный филамент и обрезки; держите печатную платформу в чистоте. Prusa рекомендует регулярно проверять хотэнд, компоненты движения и вентиляторы, используя инструкции для конкретной модели [6]. Средство для чистки стекла может повредить некоторые текстурированные или покрытые поверхности.
Хранение филамента: Запечатывайте сухие катушки с осушителем; пассивное хранение не удаляет поглощенную влагу активно. Prusa предлагает 45°C в течение шести часов для PLA и 55°C в течение шести часов для PETG для своих материалов [10]. Следуйте рекомендациям фактического производителя филамента и проверяйте термостойкость катушек: некоторые катушки с картонным сердечником могут размягчаться при нагревании.
Изнашиваемые элементы: Сопла, шестерни, ремни, вентиляторы, подшипники и PEI-листы изнашиваются. Заполненные филаменты изнашивают сопла быстрее; некоторые катушки с волокнистым наполнением требуют закаленных сопел [2]. Prusa рекомендует проверять вентиляторы и приводные компоненты после нескольких сотен часов печати на определенных моделях [6]. Используйте график для вашего конкретного принтера, а не универсальный интервал.
Годовые эксплуатационные расходы: 2 кг в год означают две обычные катушки филамента по 1 кг, в то время как 1 кг в месяц означает 12 кг/год без учета сбоев и продувки при смене цвета. Гипотетическое среднее потребление 120 Вт в течение 300 часов расходует 36 кВт⋅ч/год; это не измеренный результат для конкретной модели. Заложите в бюджет сопла, пластины, осушитель и фильтры вентиляции, интервалы замены которых зависят от использования.
Срок службы: Машины могут служить годами, но абразивный износ, подшипники, тепло и поставка запчастей препятствуют универсальному прогнозу срока службы.
Эвристическое правило: Диагностируйте чистоту пластины, влажный филамент и износ сопла, прежде чем менять принтер целиком или покупать апгрейды.
Распространенные ошибки
Примеры из наших обзоров
- Bambu Lab A1 mini — компактный стартовый принтер на 180 мм с автоматической калибровкой.
- Bambu Lab A1 — универсальная рабочая зона 256 мм для практичных деталей для дома.
- FlashForge Adventurer 5M — принтер в стиле CoreXY на 220 мм с быстросменными соплами.
- ELEGOO Neptune 4 Pro — рабочая зона 225 × 225 × 265 мм с сеточным выравниванием.
- FlashForge AD5X с IFS — встроенное четырехцветное оборудование для декоративных отпечатков.
- Anycubic Kobra 3 Max Combo — крупноформатная печать 420 × 420 × 500 мм.
Источники
[1] Bambu Lab — Спецификации A1 mini [2] Prusa — Руководство по материалам филамента [3] FlashForge — Спецификации Adventurer 5M [4] Bambu Lab — Технические спецификации A1 [5] ELEGOO — Спецификации Neptune 4 Pro [6] Prusa — Регулярное обслуживание принтера [7] EPA — Исследования 3D-печати и выбросы [8] CDC NIOSH — Характеристика выбросов и средств контроля 3D-печати [9] UL — Стандарт выбросов 3D-принтеров UL 2904 [10] Prusa — Сушка филамента [11] CDC/NIOSH — 3D-печать с филаментами: Вопросы о выбросах и средствах контроля [13] CDC NIOSH — Исследование четырех средств контроля выбросов 3D-принтеров 2026 года [14] FlashForge — Руководство производителя Adventurer 5M (PDF)
Смотрите также: Бюджетные открытые 3D-принтеры до $300 (2026) · Бюджетные открытые 3D-принтеры до $500 (2026)