Как выбрать филамент для 3D-принтера в 2026 году
Опубликовано 20 октября 2026 г.
В этой статье
Выбирайте филамент по тому, что должна делать готовая деталь, а затем проверяйте, справится ли ваш принтер с его температурами, абразивностью и гибкостью. Катушка с надписью «высокоскоростной», «шелк» или «карбон» не гарантирует более прочных деталей или более быстрой успешной печати. Семейство материала, диаметр, совместимость с соплом и контроль влажности значат больше, чем бренд [1][2][3].
Стоит ли брать филамент для 3D-принтера в 2026 году?
Да, если у вас принтер FDM/FFF и вы хотите практичные или декоративные предметы. Филамент позволяет прототипировать органайзеры, кронштейны, модели, гибкие рукоятки и сменные детали без оснастки. PLA остается доступным стартовым материалом; PETG расширяет набор функциональных деталей, а TPU дает гибкость [1][2].
Не каждый филамент подходит каждому принтеру. Базовая открытая машина с латунным соплом может годиться для обычного PLA, но не подходить для абразивных композитов, высокотемпературных инженерных полимеров или плохо поддерживаемого гибкого материала. Смола для УФ-принтера на 405 нм — это отдельная технология жидкого фотополимера, а не катушка, которая подается через нагретое сопло FDM [3]. Проверьте заявленные возможности вашего принтера, прежде чем заказывать.
Что действительно важно
1. Выбор материала: PLA, PETG или TPU
PLA: Часто самый простой старт для детализированных моделей, прототипов, выставочных изделий и слабонагруженных деталей для помещений. Prusa указывает типичные температуры сопла для PLA около 185–235°C при столе 50–60°C в своей таблице материалов [1]. Его главные компромиссы — хрупкость и относительно ограниченная тепло- и УФ-стойкость. UltiMaker сообщает значение теплостойкости около 59°C для одной протестированной рецептуры PLA при указанной нагрузке; это иллюстрация, а не универсальная температура отказа для любой печати из PLA [4].
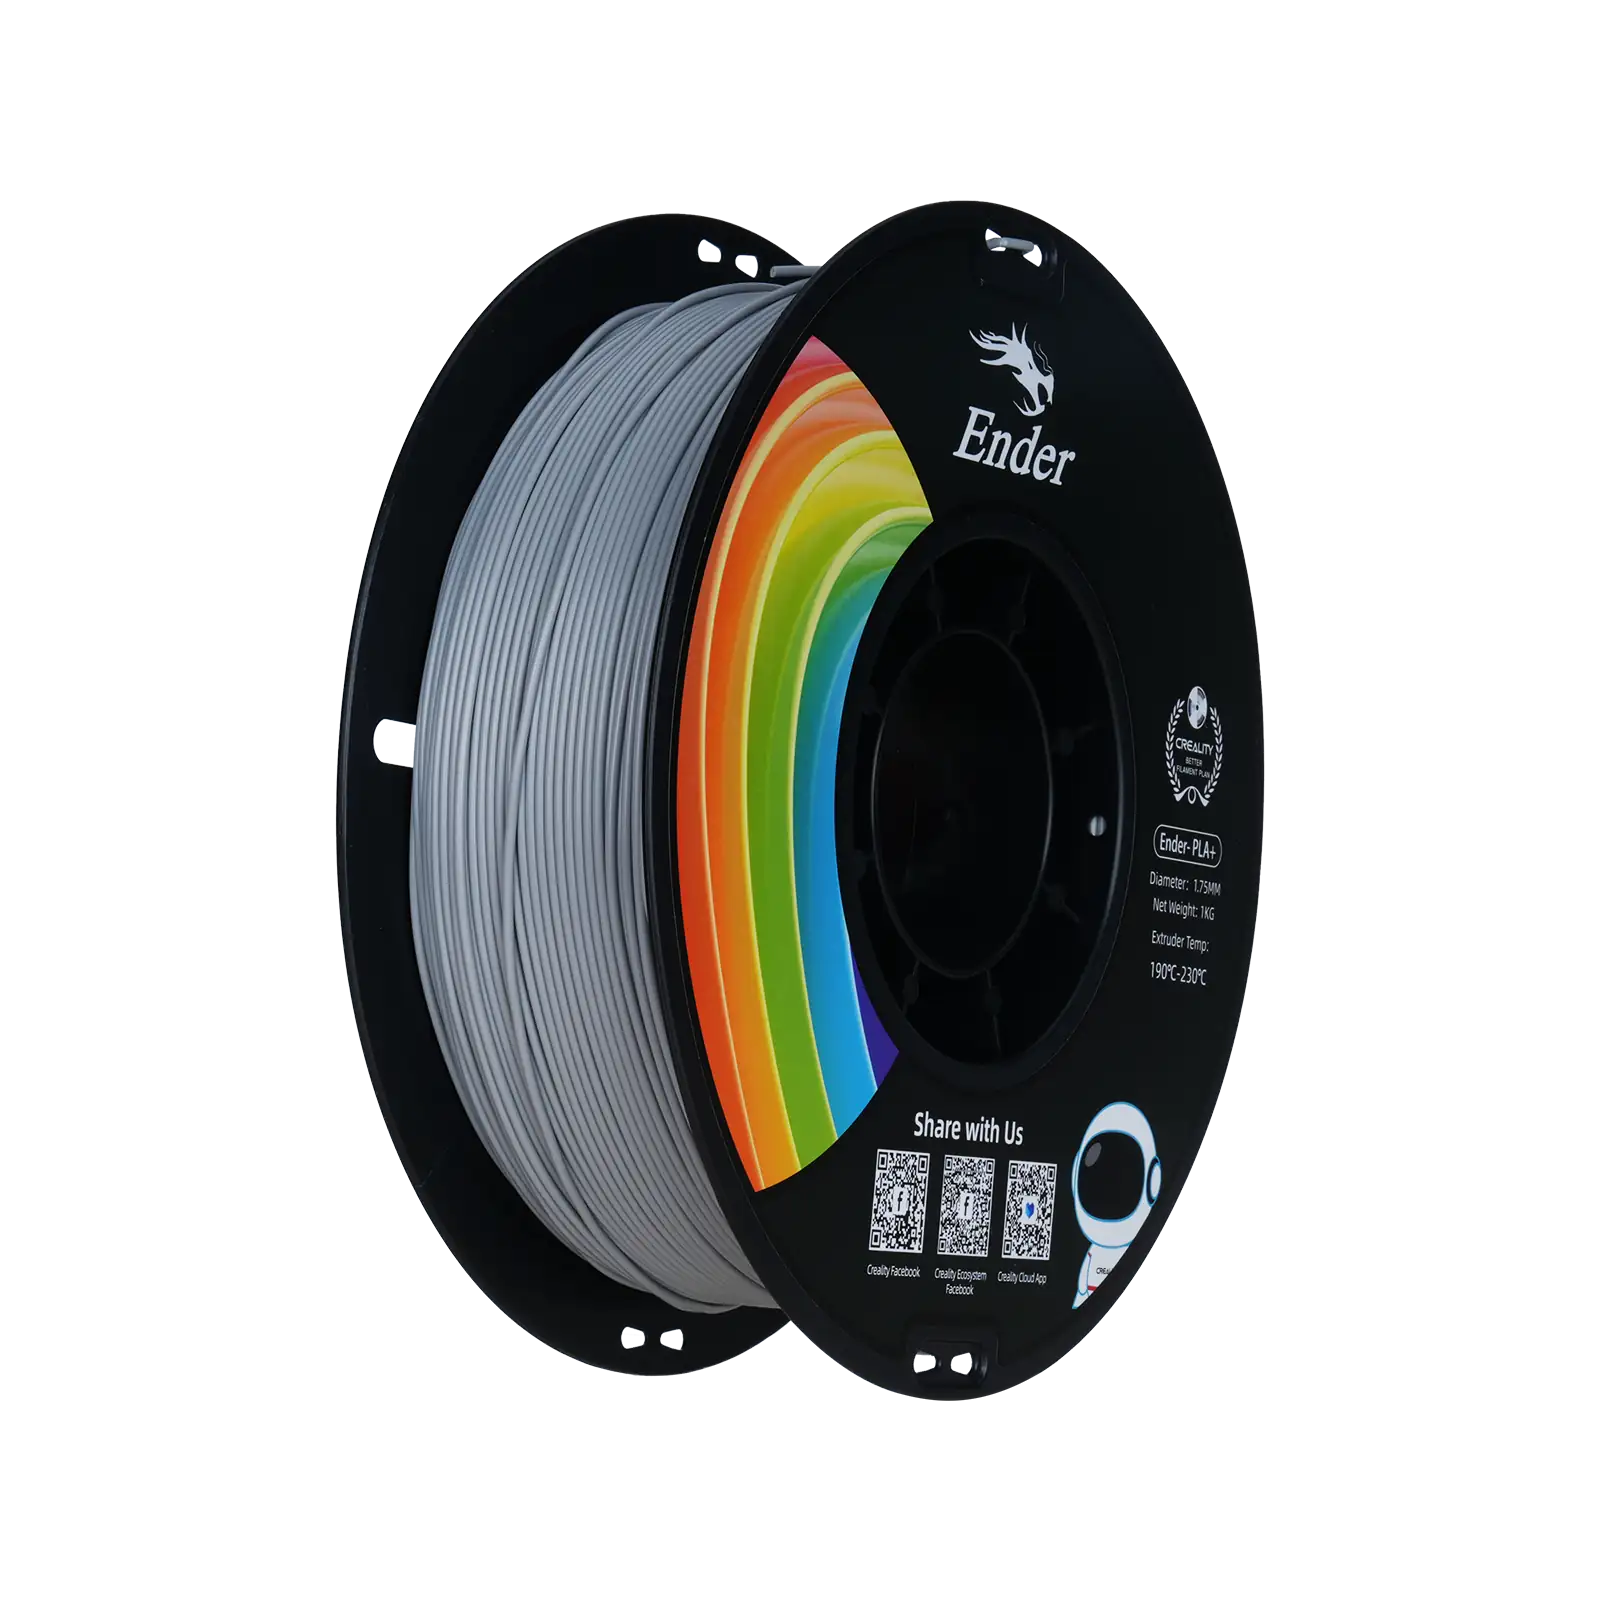
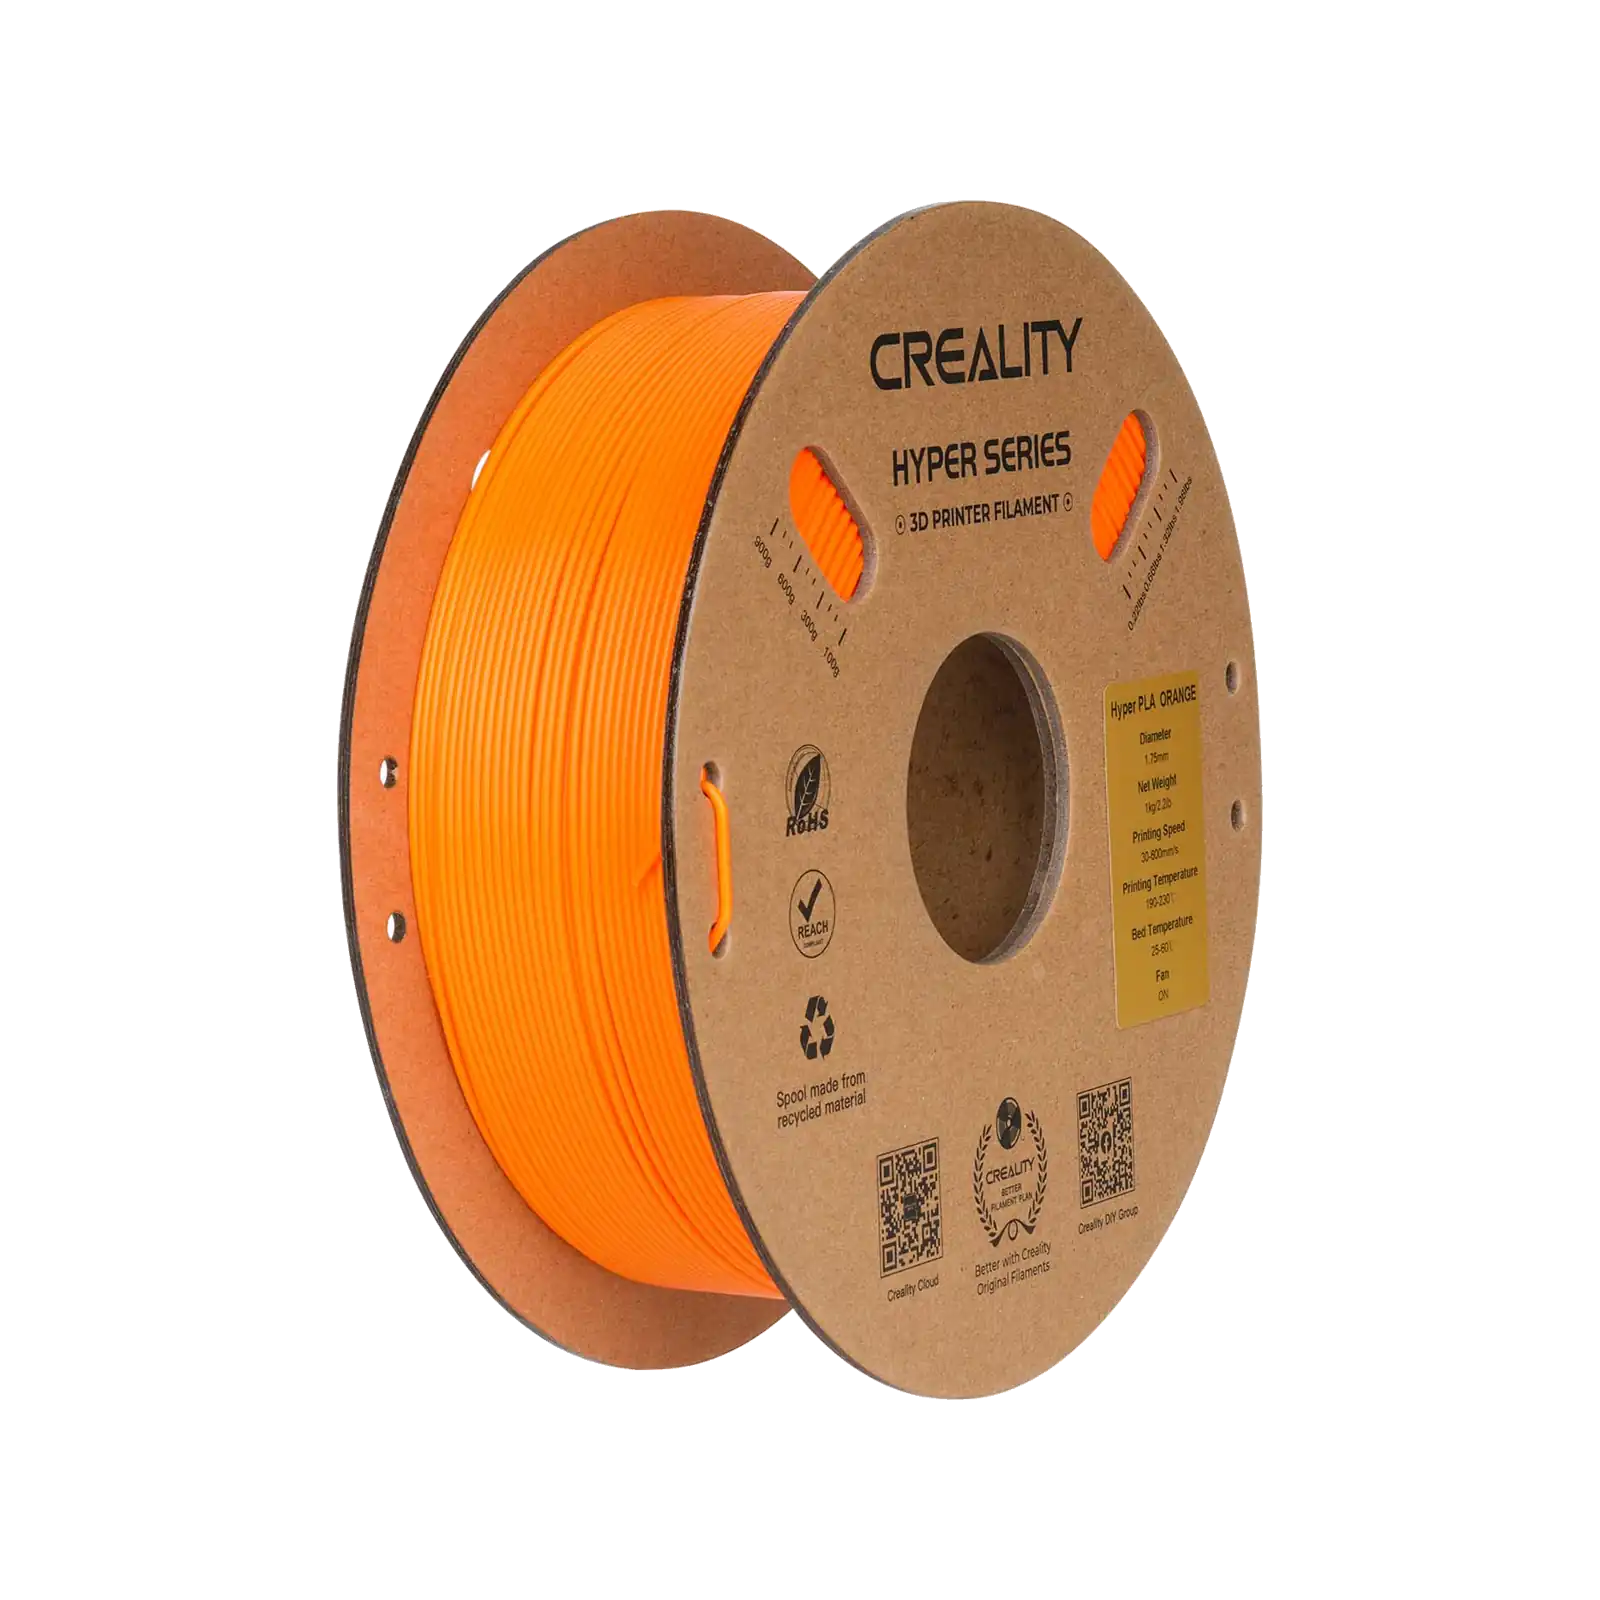
Для обычного цветного проекта Creality Ender PLA+ Grey указан как катушка PLA+ 1,75 мм, 1 кг с точностью диаметра ±0,02 мм. Creality Hyper PLA Orange тоже использует материал 1,75 мм. Надпись PLA+ — не единая отраслевая механическая спецификация: если важна ударная вязкость, ищите технический паспорт.
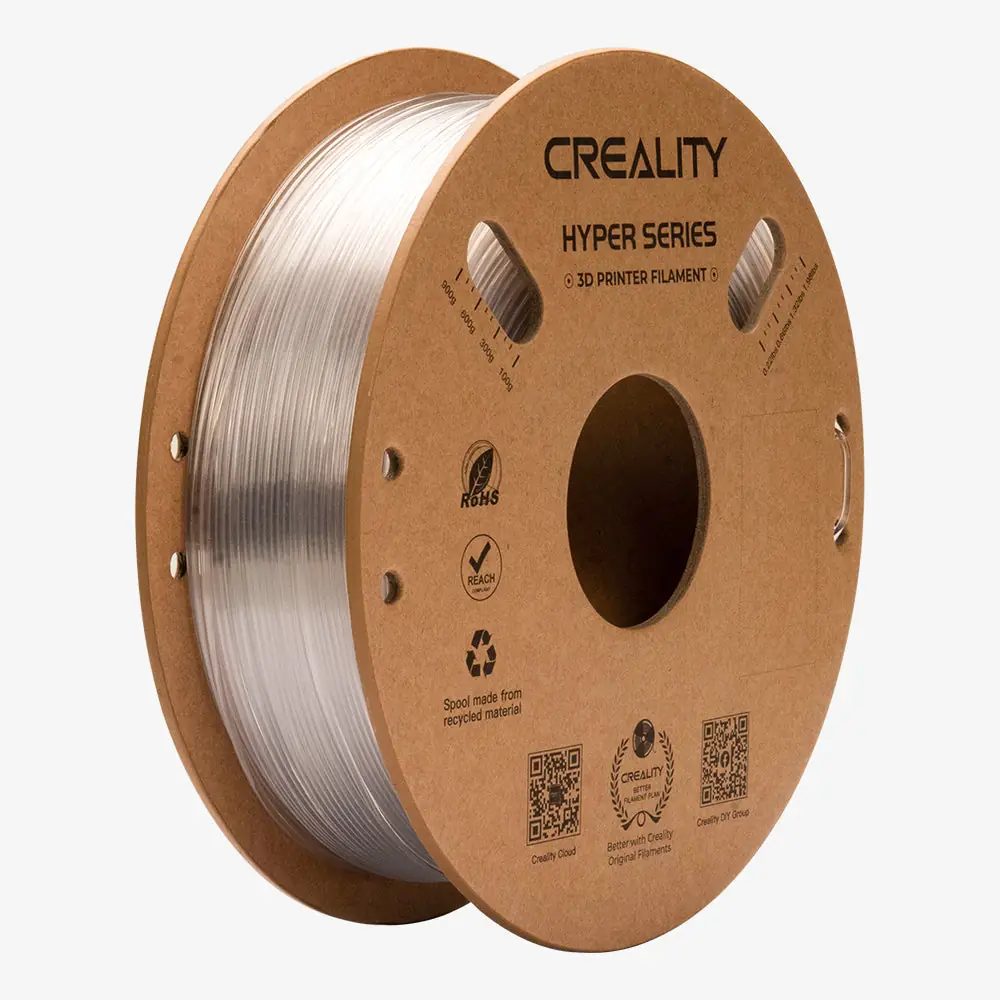
PETG: Полезная альтернатива, когда детали нужно больше прочности и лучшая термостойкость, чем у типичного PLA. Prusa рекомендует PETG для держателей, зажимов и деталей принтера и дает общий диапазон сопла около 215–270°C в зависимости от марки, а также более теплый стол [1][5]. PETG может тянуться нитями и слишком агрессивно прилипать к некоторым гладким поверхностям стола, поэтому следуйте указаниям по разделительному слою для конкретной пластины [5]. Наш Creality Hyper PETG Transparent — катушка 1,75 мм с заявленным допуском ±0,05 мм; печатайте по его собственному профилю, а не копируя температуру PETG другого бренда.
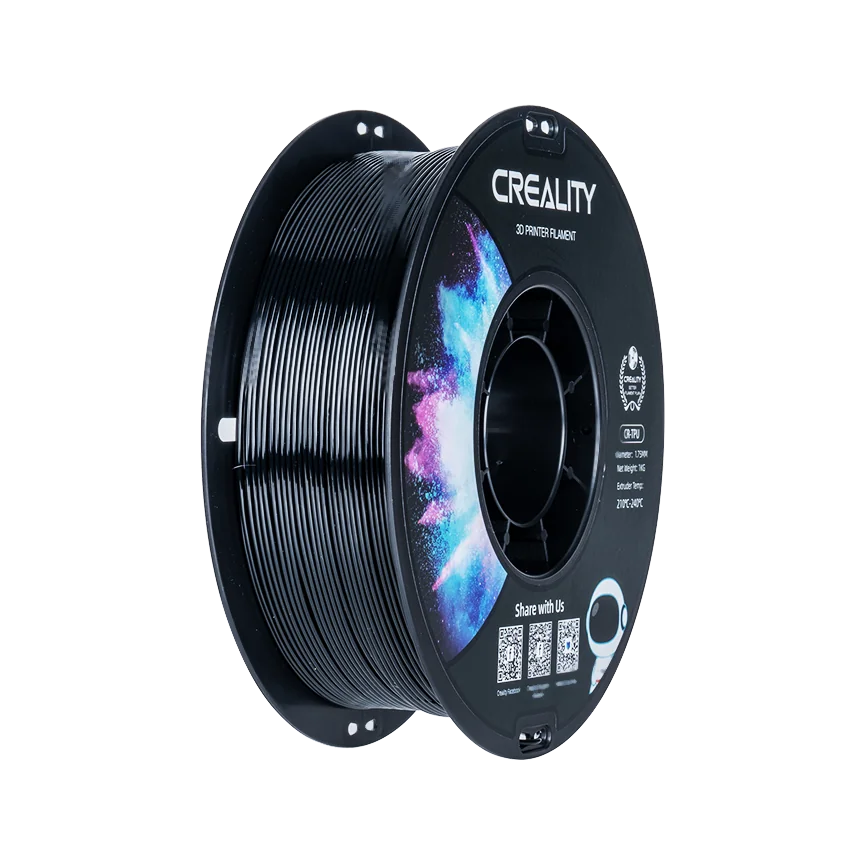
TPU: Для гибких бамперов, чехлов, рукояток и виброгасящих деталей. Твердость по Шору важна: 95A — распространенная умеренно жесткая гибкая марка, тогда как более мягкие марки могут подаваться труднее. Creality CR-TPU Black заявлен как 95A при температуре сопла 210–230°C. MatterHackers отмечает, что гибкий филамент выигрывает от сдержанной скорости, хорошей траектории подачи и контроля влажности [6]. Убедитесь, что ваш экструдер может подавать TPU без проскальзывания.
Практическое правило: Начинайте с PLA для прототипов в помещении, переходите на PETG, когда важны прочность или умеренная термостойкость, и выбирайте TPU только когда цель — гибкость.
2. Диаметр филамента, допуск и сама катушка
Большинство потребительских принтеров принимают филамент 1,75 мм; другие используют 2,85 мм. Диаметр должен соответствовать экструдеру и тракту хотэнда. Сопло с маркировкой 0,4 мм описывает его выходное отверстие, а не диаметр принимаемого филамента. MatterHackers каталогизирует оба размера сырья, так что никогда не заказывайте только по цвету [2].
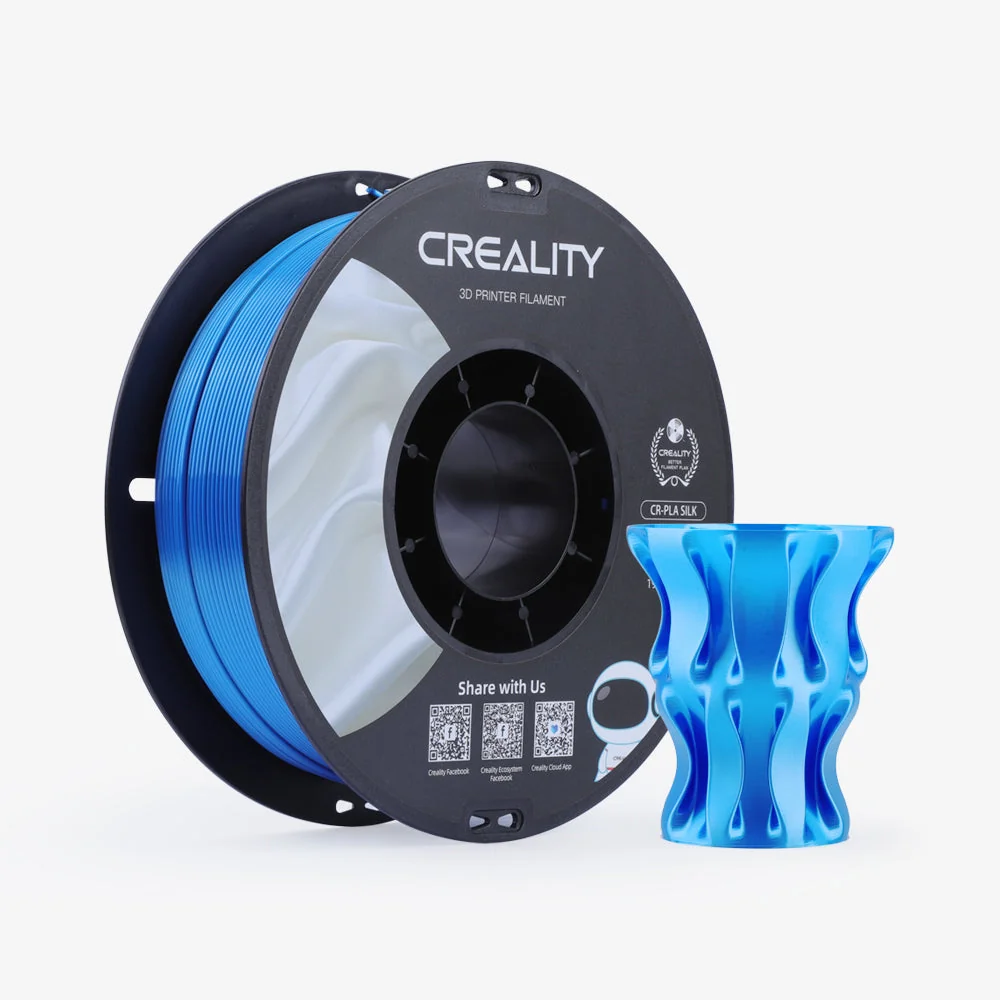
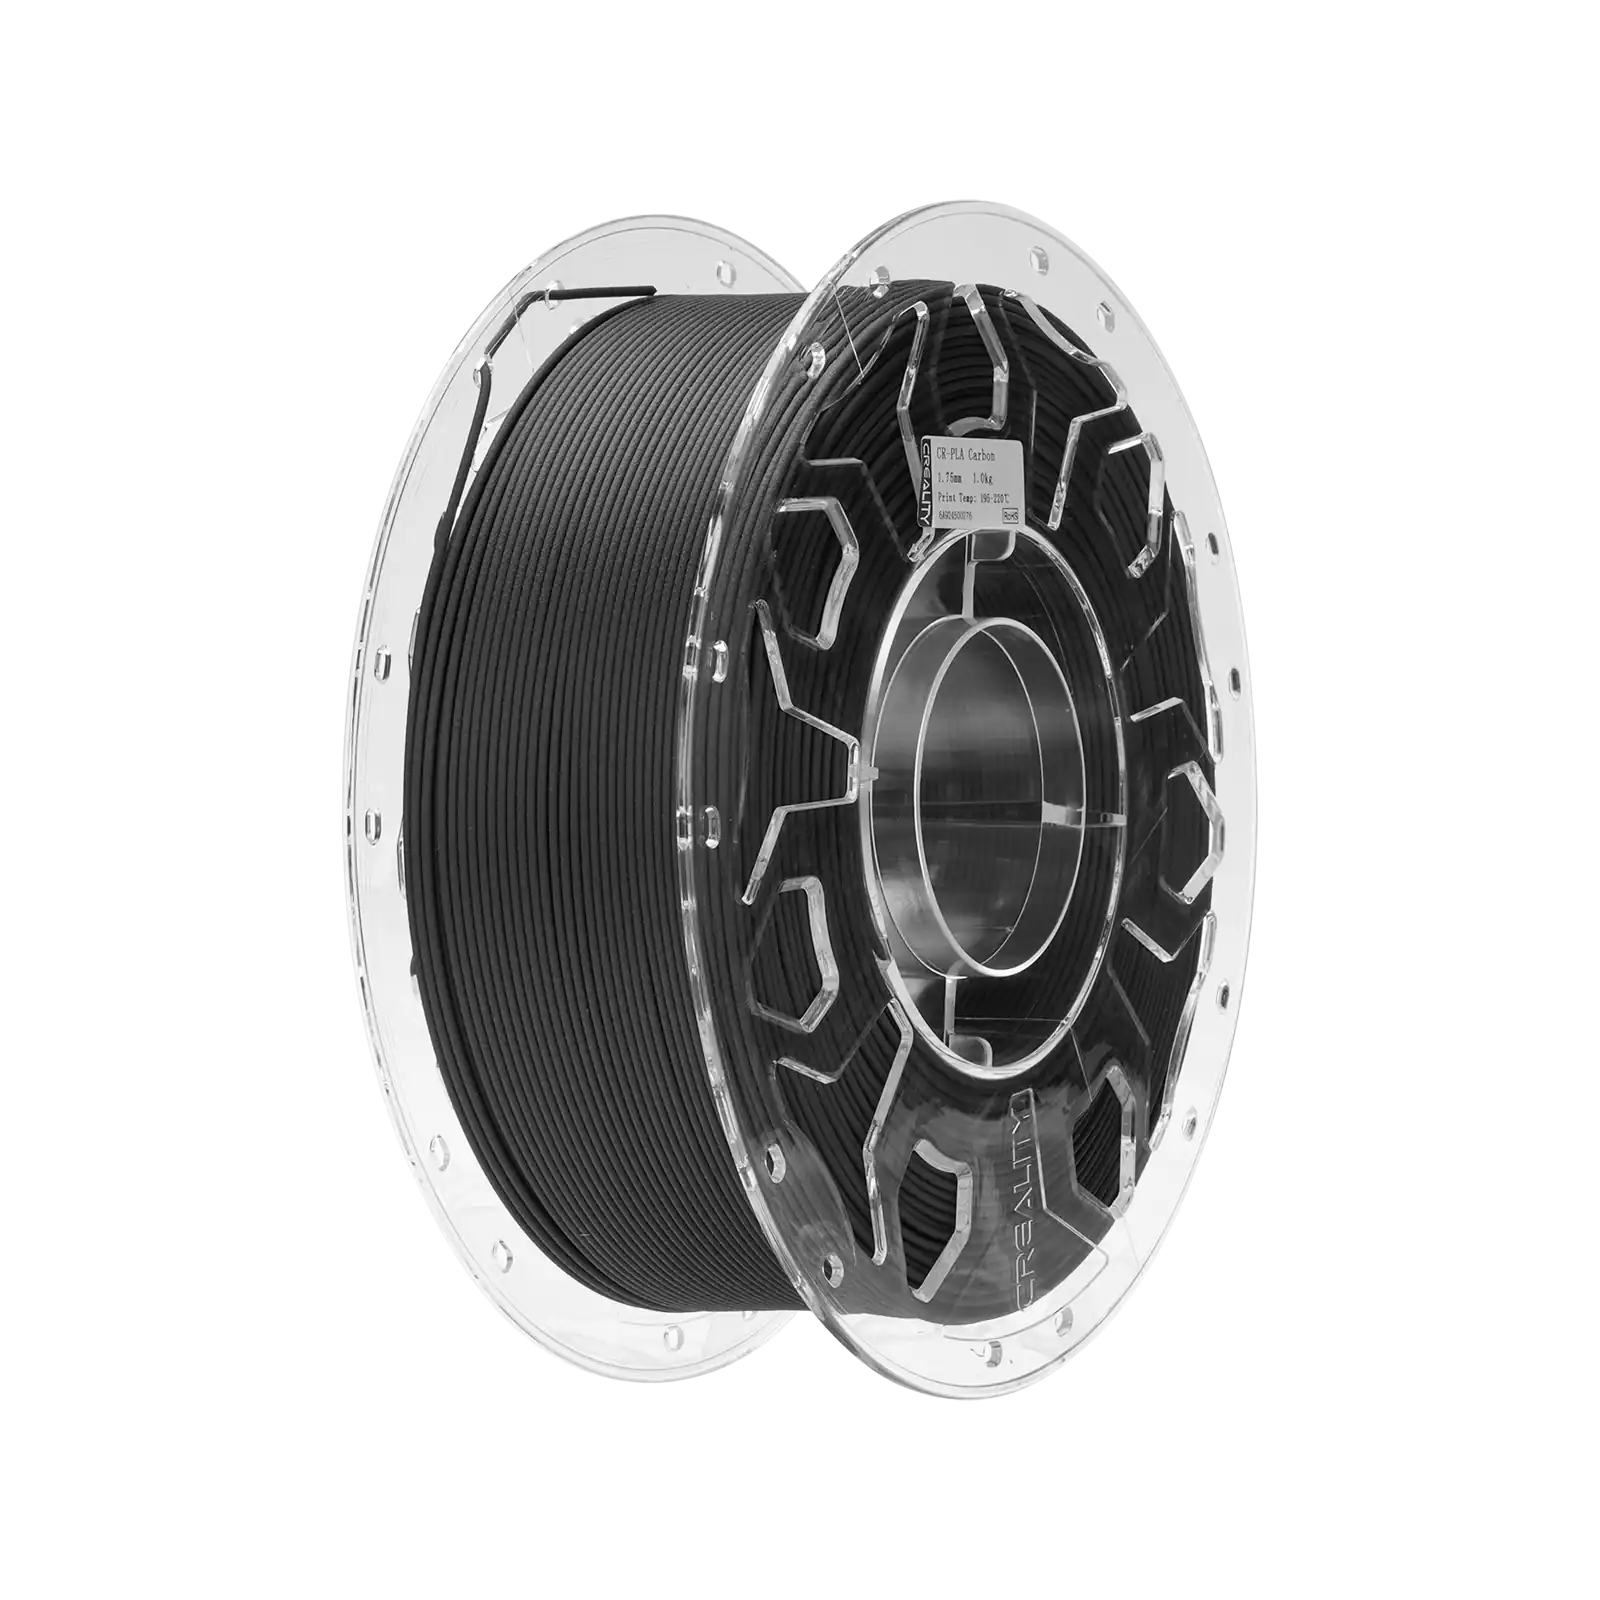
Допуск диаметра влияет на стабильность. Наш Creality CR-Silk PLA Blue заявлен как 1,75 ±0,02 мм, а Creality CR-PLA Carbon — как 1,75 ±0,03 мм. Это спецификации производителя, а не независимые измерения округлости, намотки или дефектов катушки. Овальность филамента, неравномерная экструзия и трение все еще могут вызывать проблемы с печатью.
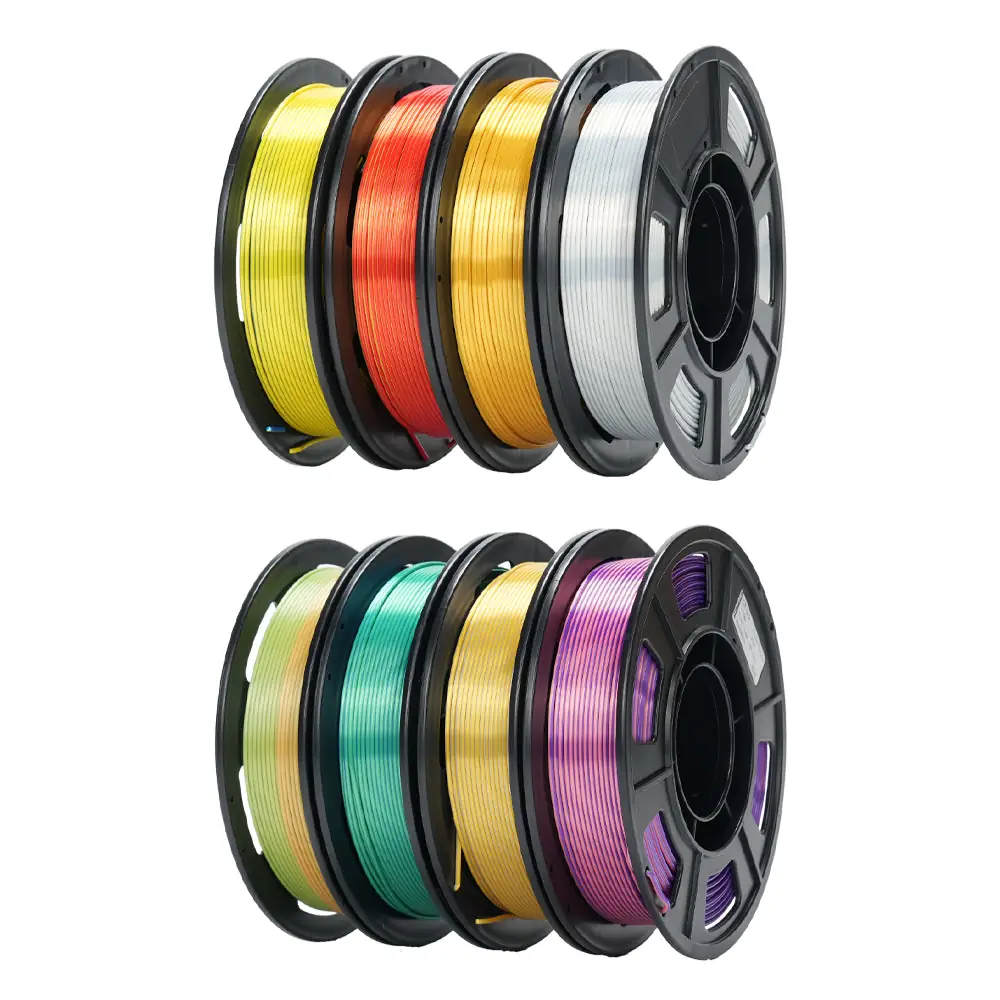
Creality CR-Silk Multi-Color Pack содержит восемь катушек по 250 г, всего 2 кг. Они могут быть удобны для коротких декоративных работ, но требуют более частой смены катушек.
Ширина катушки, размер фланца, ступица и материал тоже могут иметь значение. Некоторые автоматические системы подачи материала и сушильные боксы имеют ограничения по габаритам; проверьте спецификацию реального держателя или адаптера перед покупкой. Вполне хороший филамент на несовместимой катушке все равно может подаваться плохо.
3. Специальные отделки и абразивные добавки
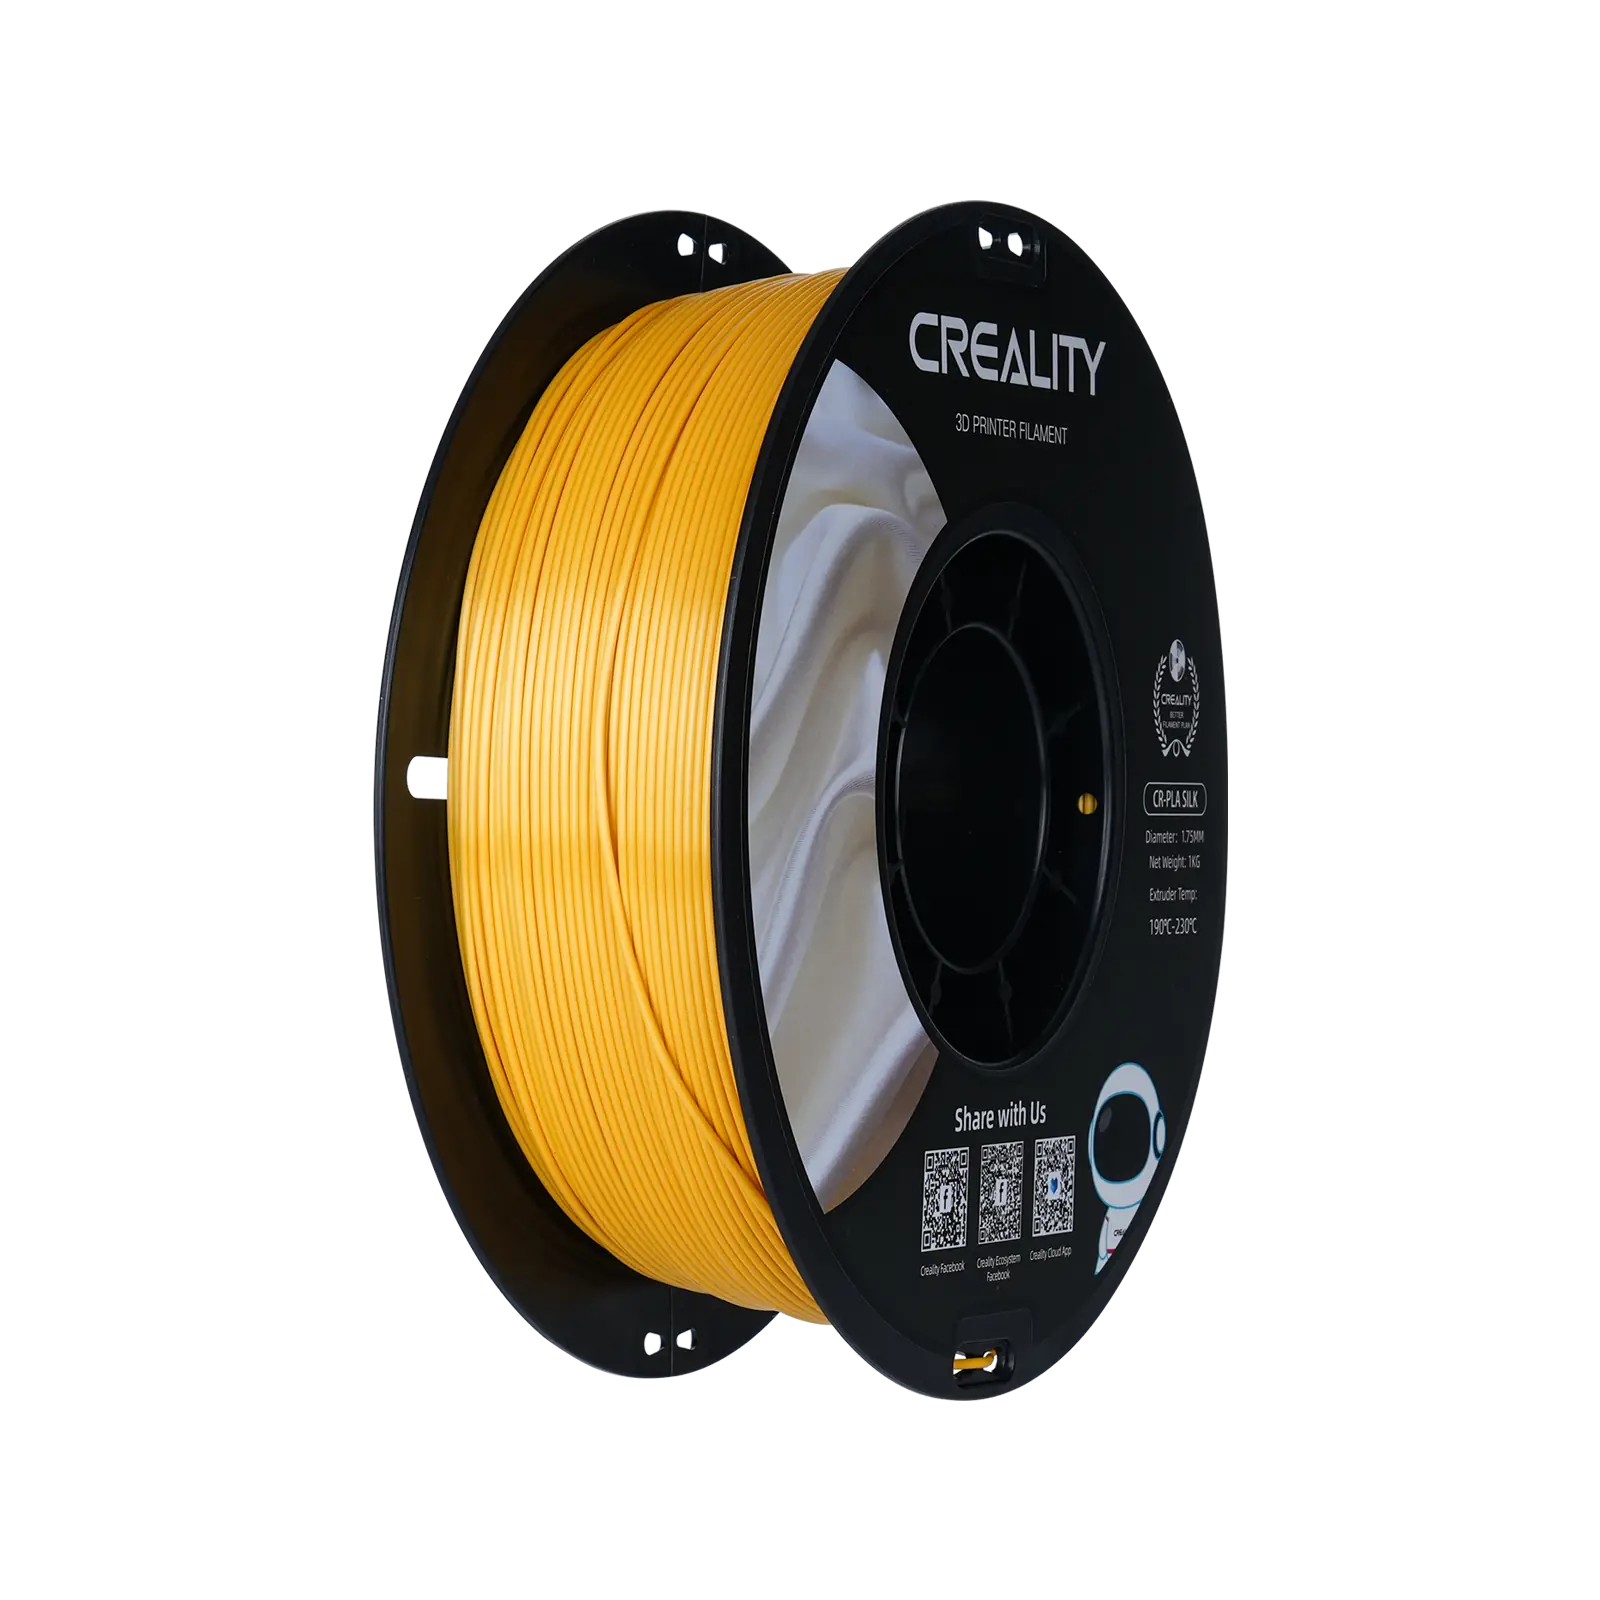
Silk PLA — в основном решение о внешнем виде. Creality CR-Silk Gold и CR-Silk Blue нацелены на глянцевые декоративные модели. Заявленные настройки для синей катушки — сопло 190–230°C, стол 50–60°C и скорость печати 40–80 мм/с. Не считайте, что привлекательная отделка улучшает прочность слоев.
PLA с карбоном может давать матовую поверхность и другую жесткость, но добавление волокон — не автоматическая гарантия большей ударной вязкости или более прочных связей между слоями. Creality CR-PLA Carbon содержит 15% углеродного волокна согласно опубликованному описанию продукта [7]. Prusa предупреждает, что филаменты с углеродом и стеклом могут быть абразивными, менять механическое поведение и требовать закаленного сопла [8].
PLA, светящийся в темноте, добавляет фосфоресцентные пигменты. Creality Hyper Luminous PLA Blue использует этот эффект. В таблице материалов Prusa светящиеся материалы отмечены как требующие закаленного сопла, потому что добавки изнашивают обычную латунь быстрее [1]. Относитесь к пигменту и выбору сопла как к части проекта, а не просто к выбору цвета.
Для абразивных композитов убедитесь в наличии износостойкого сопла и подходящего диаметра сопла. Prusa отмечает, что наполненные материалы могут засорять, особенно при малых отверстиях, и иногда выигрывают от сопел 0,6 мм или больше; точный совет зависит от размера частиц и состава смеси [8]. Не считайте, что ваше стандартное латунное сопло 0,4 мм — хороший долгосрочный выбор.
4. Температура печати, поверхность и реальная скорость
Профиль печати должен соответствовать конкретному бренду, материалу и машине. В таблице материалов Prusa указаны широкие диапазоны, но даже обычные рецептуры PLA различаются. Например, у Creality CR-Silk Blue опубликованный диапазон сопла — 190–230°C, а у Creality CR-TPU указано 210–230°C [1]. Начинайте с документированного профиля слайсера для выбранного материала, а не с максимально допустимой температуры хотэнда.
Совместимость с поверхностью стола тоже важна. PLA обычно хорошо работает на чистой гладкой или сатиновой поверхности PEI, тогда как PETG может прилипать к гладкому PEI слишком сильно и повредить его при отрыве. Prusa рекомендует текстурированные или сатиновые поверхности для многих случаев с PETG, либо подходящий разделительный слой [5]. Не используйте одну и ту же процедуру очистки стола для всех полимеров.
Скорости, рекламируемые как 300 или 600 мм/с, описывают возможные условия печати, а не скорость, которая сохраняет детализацию каждой модели, связь слоев или поток хотэнда. Creality Hyper PLA RFID Green и Creality Hyper PLA Orange указаны на скорости до 600 мм/с. Объемный поток, охлаждение, ускорение и диаметр сопла вашего принтера определяют, достижима ли такая скорость.
Настройте печать с помощью небольшой температурной башни и репрезентативной геометрии, прежде чем запускать большую работу. ### 5. Чувствительность к влаге и хранение
Филамент поглощает атмосферную влагу в разной степени. Влажный материал может вызывать потрескивание у сопла, шероховатые поверхности, образование нитей или ослабленную экструзию, хотя у этих симптомов могут быть и другие причины. Руководство Prusa по сушке дает стартовые графики для конкретных материалов, включая PLA 45°C в течение шести часов, PETG 55°C в течение шести часов и TPU 60°C от четырех до шести часов для собственной продукции [9]. Не копируйте эти настройки, не проверив термостойкость катушки.
Polymaker объясняет, что новый запечатанный PETG может прибыть относительно сухим, но открытый филамент все равно может давать проблемы с печатью в зависимости от влажности и обращения [10]. Сушка и сухое хранение делают разное: силикагель помогает поддерживать герметичный контейнер сухим, а активно нагреваемая сушилка удаляет влагу, уже поглощенную полимером.
Герметичные коробки, многоразовые запечатываемые пакеты и восстанавливаемый силикагель могут помочь с открытыми катушками. Защищайте свободный конец от запутывания, закрепляя его в отверстии катушки или клипсой перед хранением. Подписывайте тип материала, цвет и дату открытия; катушку, чья личность потеряна, легко напечатать при неправильной температуре.
Практическое правило: Если прежде надежная катушка начинает потрескивать или тянуться нитями, проверьте влажность и тракт подачи, прежде чем менять все настройки слайсера.
6. Вентиляция, аппаратное обеспечение и реалистичное конечное применение
Печать FDM выделяет ультрадисперсные частицы и некоторые газы; их тип и количество зависят от материала, принтера и условий эксплуатации. NIOSH рекомендует контролировать выбросы мерами по изоляции и вентиляции, рассматривать материалы с меньшими выбросами и по возможности держать людей подальше от работающего процесса [11]. PLA не является гарантией нулевых выбросов.
Печать, которая выглядит прочной, не обязательно безопасна для контакта с пищей или пригодна для предмета, подверженного нагреву в салоне автомобиля. Prusa предупреждает, что печатные поверхности слоев могут накапливать загрязнения и что использование с контактом с пищей требует особого рассмотрения [5]. Оцените нагрев, химикаты, повторяющиеся нагрузки и ориентацию детали, прежде чем использовать напечатанный объект для ответственной цели.
Ваш принтер тоже должен поддерживать материал. Гибкий TPU может требовать тщательно ограниченного тракта подачи; абразивные композиты PLA требуют износостойкого аппаратного обеспечения; материалы с более высокой температурой могут нуждаться в корпусе. Покупайте филамент исходя из возможностей, которые у вас есть сейчас, а не только из того, что обещает этикетка.
Сравнение типов
| Тип | Лучше всего когда | Главный недостаток |
|---|---|---|
| Обычный PLA и PLA+ | Новички, модели, прототипы | Ограниченная термостойкость |
| Silk PLA | Глянцевые декоративные объекты | Отделка не доказывает прочность |
| PETG | Утилитарные кронштейны, прочные корпуса | Может тянуться нитями и слишком прилипать к PEI |
| TPU 95A | Гибкие подкладки, рукоятки и бамперы | Медленная подача и чувствительность к влаге |
| PLA с карбоном | Матовая отделка и специальная жесткость | Абразивен для латунных сопел |
| Светящийся PLA | Вывески и слабоосвещенные декоративные модели | Абразивные пигменты и настройка печати |
| Высокоскоростной PLA | Профили для быстрых принтеров | Скорость ограничена реальным потоком машины |
Филамент для 3D-принтера для новичков, маленьких домов, семей и интенсивного использования
Новичкам: Начните с Creality Ender PLA+ Grey или Creality Hyper PLA Orange. Сделайте первую печать небольшой, подтвердите совместимость 1,75 мм и используйте проверенный профиль PLA.
Маленькие дома и редкие мейкеры: Creality CR-Silk Multi-Color Pack предлагает восемь меньших катушек для коротких декоративных работ. Запечатывайте неиспользованные катушки заново, вместо того чтобы оставлять все цвета под воздействием комнатной влажности.
Семьи и школьные проекты: Обычный PLA, как правило, удобнее продвинутых инженерных композитов для фигурок, органайзеров и прототипов. Следите за горячими поверхностями и движущимися частями принтера и обеспечьте вентиляцию, а не предполагайте, что домашняя печать не создает выбросов в воздух [11].
Повторяющиеся функциональные детали: Выбирайте Creality Hyper PETG Transparent, когда общая прочность и профиль термостойкости PETG подходят применению. Настройте адгезию и обращение с влагой перед длинной производственной партией [5][10].
Гибкие или специальные задачи: Creality CR-TPU Black — гибкий вариант 95A; Creality CR-PLA Carbon требует учета износа закаленного сопла. Не считайте ни один из них простой сменой цвета.
Характеристики, которые являются маркетинговым шумом
«Высокоскоростной», «сверхпрочный» и «промышленный» — слабые показатели без определенного теста, ориентации печати и профиля машины. Рекламируемая прочность на разрыв в МПа не является автоматически прочностью слоистой печатной детали. Шелковый блеск в стиле RGB, фосфоресцентные пигменты и функции RFID служат разным целям и их не следует путать с механическими характеристиками.
Показатель допуска вроде ±0,02 мм помогает сравнить заявленную стабильность экструзии, но не может доказать, что катушка сухая, без узлов или правильно намотана. Оценивайте фактические результаты первого слоя и экструзии, прежде чем делать выводы о качестве.
Советы по настройке
- Подтвердите диаметр сырья, геометрию катушки и поддержку материала принтером.
- Выберите подходящий профиль слайсера от производителя или введите его температуры сопла и стола.
- Проверьте сопло на совместимость по износу перед филаментом с карбоном или светящимся [8].
- Сушите чувствительный к влаге материал только при температурах, безопасных для филамента и катушки [9].
- Закрепите катушку так, чтобы она разматывалась без зацепов; держите свободные концы закрепленными при смене.
- Очищайте стол в соответствии с инструкциями для материала и поверхности [5].
- Напечатайте небольшой калибровочный объект перед длинной работой, проверяя связь слоев и образование нитей.
- Держите принтер в вентилируемом месте и соблюдайте тепловые и электрические меры безопасности производителя [11].
Обслуживание и что изнашивается
При каждой смене: Обрежьте конец филамента, осмотрите последние витки на перекрещивание и проверьте на пыль или видимое растрескивание. Храните неиспользованные катушки запечатанными, с силикагелем где уместно. Если нить становится хрупкой, определите, что виновато — влага, возраст, пигмент или обращение, — прежде чем выбрасывать ее.
Ежемесячно: Осматривайте трение в тракте филамента, направляющие трубки, шестерни подачи и сопло на накопления. Абразивные наполнители могут изнашивать стандартное сопло существенно быстрее обычного PLA [8]. Корректируйте очистку и замену сопла по измеренной производительности экструзии, а не по фиксированному календарю.
Сушка и годовые расходники: Проверяйте сухость, когда качество ухудшается или после длительного воздействия. Как иллюстративный расчет использования, печать 6 кг в год катушками по 1 кг означает шесть полных эквивалентов катушки, хотя многие пользователи расходуют меньше. Считайте восстановление силикагеля, пакеты и случайные замены сопла расходниками, зависящими от использования. Сушилка, использующая измеренные 50 Вт в течение 24 часов в год, потребила бы 1,2 кВт·ч; фактическая мощность и время сушки варьируются [9].
Долгосрочно: Целостность катушки, влажность хранения и воздействие УФ влияют на пригодный материал со временем. Специальные смеси могут становиться хрупкими или трудными для подачи, а поврежденное латунное сопло может менять размеры после абразивного использования. Сохраняйте оригинальную этикетку продукта, чтобы можно было найти его точные рекомендации по обработке и хранению.
Практическое правило: Относитесь к засоренному или изношенному соплу и к влажной катушке как к разным проблемам; сушка филамента не восстановит недостающий металл сопла.
Филамент для 3D-принтера против альтернатив: плюсы и минусы
Филамент FDM удобен для прочных прототипов и более крупных повседневных печатей, но видимые линии слоев и анизотропная прочность влияют на результат. УФ-отверждаемая смола может воспроизводить мелкие детали, но требует совершенно другого принтера, обращения с жидкостью и рабочего процесса постотверждения [3]. Выбирайте процесс печати под деталь, а не покупайте смолу из-за того, что объявление ошибочно оказалось рядом с катушечными филаментами.
Частые ошибки
Заказ 2,85 мм для машины на 1,75 мм, предположение, что все материалы PLA+ имеют одинаковую прочность, использование филамента с карбоном или светящегося через латунное сопло, вера в то, что PETG не может тянуться нитями, перегрев катушки в бытовой духовке, принятие заявления о высокой скорости печати за гарантированную производительность и хранение открытого TPU во влажном воздухе [1][8][9].
Примеры из наших обзоров
- Creality Ender PLA+ Grey — повседневный материал для прототипов в катушке 1 кг.
- Creality CR-Silk PLA Blue — глянцевые модели с опубликованными диапазонами температуры и скорости.
- Creality Hyper PETG Transparent — утилитарные детали, где прочность PETG уместна.
- Creality CR-TPU Black — гибкие рукоятки и бамперы 95A.
- Creality CR-PLA Carbon — наполненный PLA для совместимого износостойкого сопла.
- Creality Hyper Luminous PLA Blue — декоративные светящиеся эффекты с учетом абразивного сопла.
Источники
[1] Prusa — Руководство по материалам филамента [2] MatterHackers — Сравнение филаментов для 3D-принтеров [3] UltiMaker — Материалы, используемые в 3D-печати [4] UltiMaker — Свойства PLA и термостойкость [5] Prusa — Печать PETG и рекомендации по поверхности стола [6] MatterHackers — Руководство по TPU и гибким филаментам [7] Creality — Руководство по материалам для 3D-печати [8] Prusa — Композитные материалы с наполнением углеродом и стеклом [9] Prusa — Температуры и время сушки филамента [10] Polymaker — Почему современный PETG иначе переносит влагу [11] CDC NIOSH — Безопасная 3D-печать для всех