Cómo elegir tu primera impresora 3D: Guía de compra 2026
Publicado 31 de octubre de 2026
Productos de esta guía
En este artículo
Elige una primera impresora 3D por tamaño del proyecto, primeras capas repetibles, filamento compatible y repuestos. Las cifras de velocidad gigantes y los paquetes no arreglan mala adhesión, ubicación insegura o soporte limitado de materiales. Empieza con una FDM manejable para organizadores y prototipos; trabajos más grandes o resistentes al calor requieren más espacio y a veces una cámara cerrada [1][2][3].
¿Merece la pena una impresora 3D en 2026?
Merece la pena para proyectos repetitivos y aprender CAD. La impresión FDM puede crear clips para cables, organizadores, modelos de hobby, prototipos y repuestos no críticos para la seguridad. Con calibración fiable y perfiles de laminador probados, los principiantes dedican más tiempo a iterar diseños que a ajustar cada eje [1][3][4].
Descártala si necesitas una sola pieza, no tienes una zona ventilada adecuada, o requieres un componente estructural de seguridad. Un servicio evita configuración y mantenimiento. No asumas que una impresión en PLA o PETG es apta para contacto alimentario, ignífuga o con capacidad de carga nomina solo porque el vendedor del filamento anuncie el material base.
Qué importa de verdad
1. Volumen de construcción y el espacio que la máquina ocupa realmente
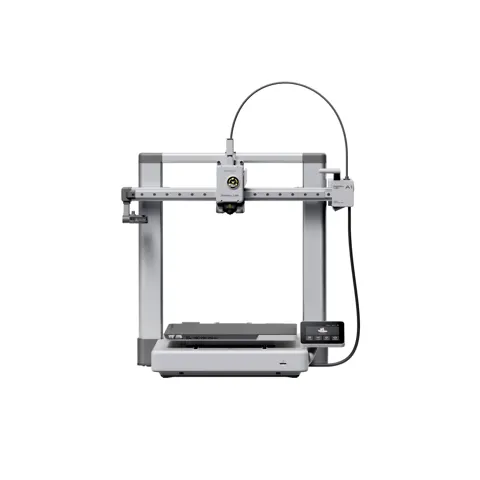
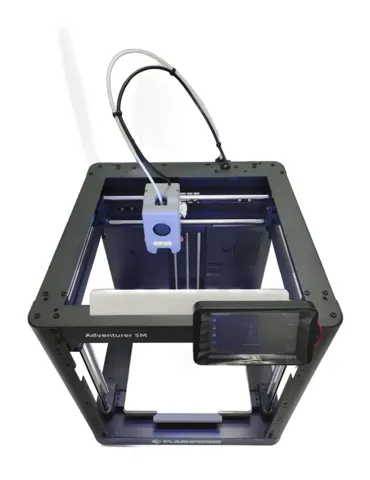
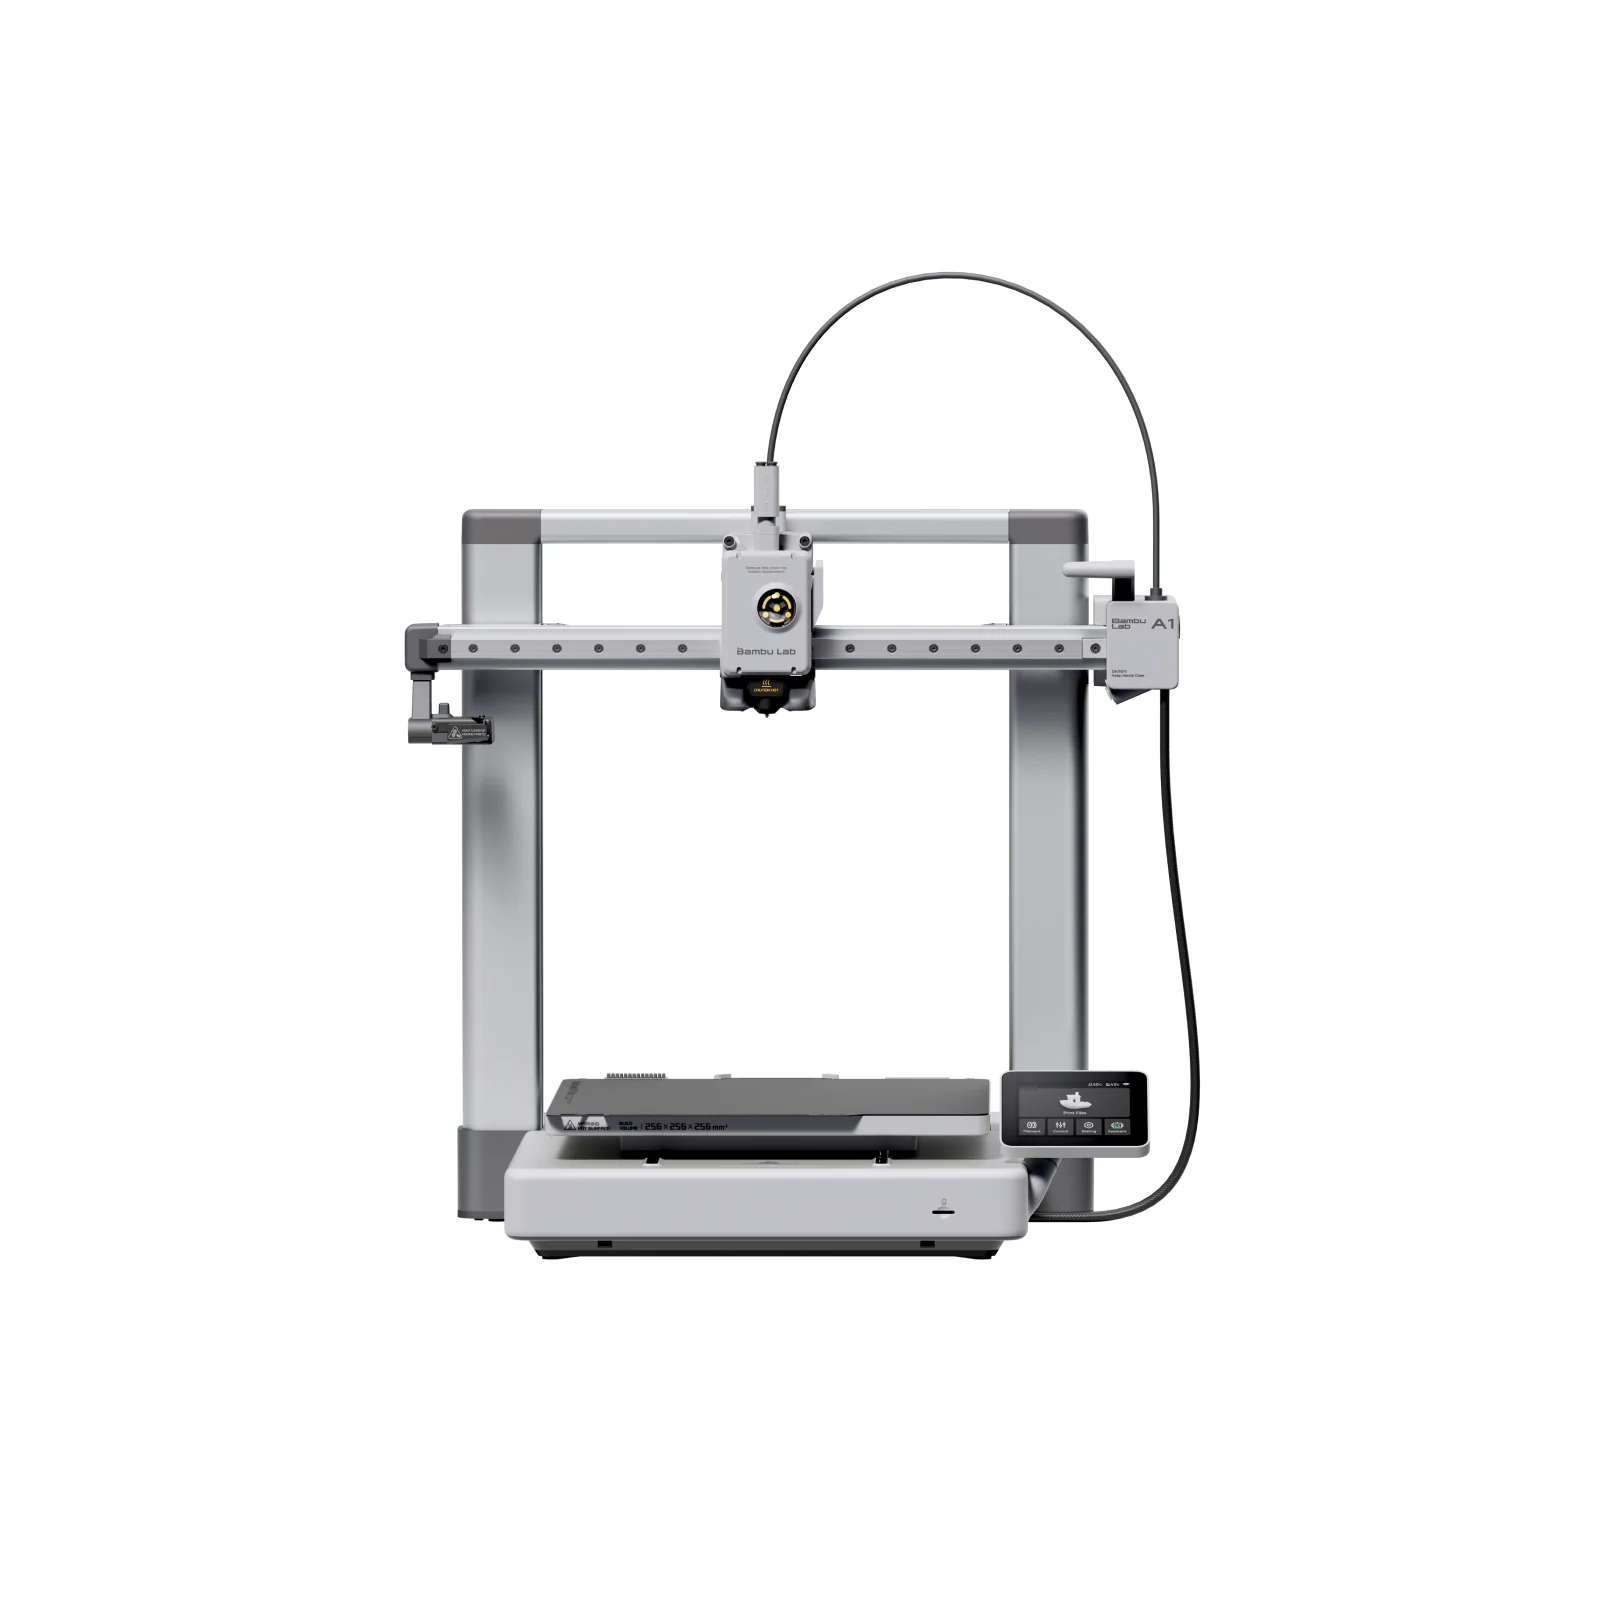
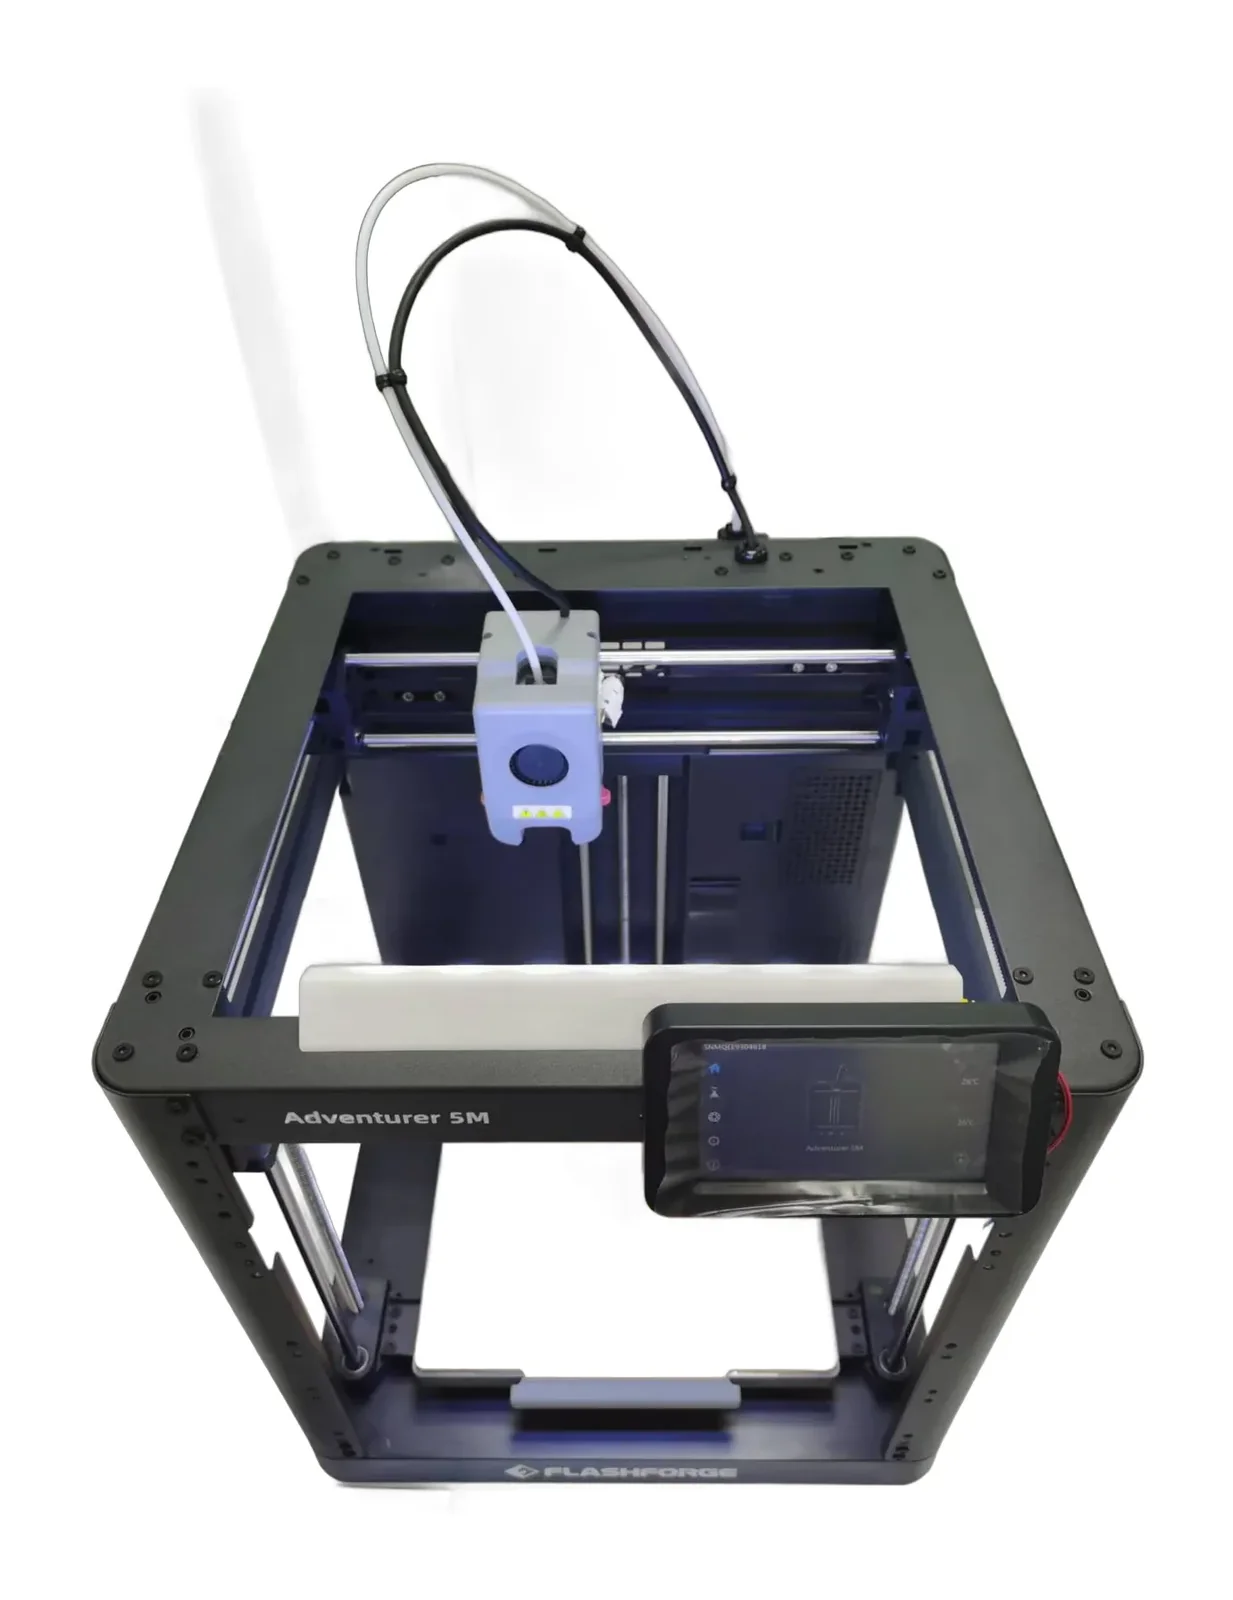
El volumen de construcción significa X × Y × Z en milímetros, no las dimensiones exteriores de la impresora. La Bambu Lab A1 mini ofrece 180 × 180 × 180 mm [1]; la FlashForge Adventurer 5M tiene 220 × 220 × 220 mm [3]; la Bambu Lab A1 llega a 256 × 256 × 256 mm [4]. Elige frente a dimensiones reales del modelo, no frente a un hipotético proyecto gigante futuro.
Una pieza de 205 mm no cabe en un eje de 180 mm sin rotar, dividir o rediseñar. Brims y soportes también consumen espacio. Para objetos grandes ocasionales, dividir el modelo y ensamblarlo puede ser más práctico que dedicar espacio permanente a una impresora mayor.
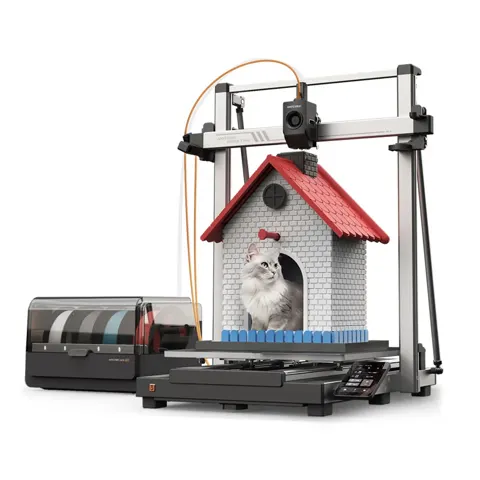
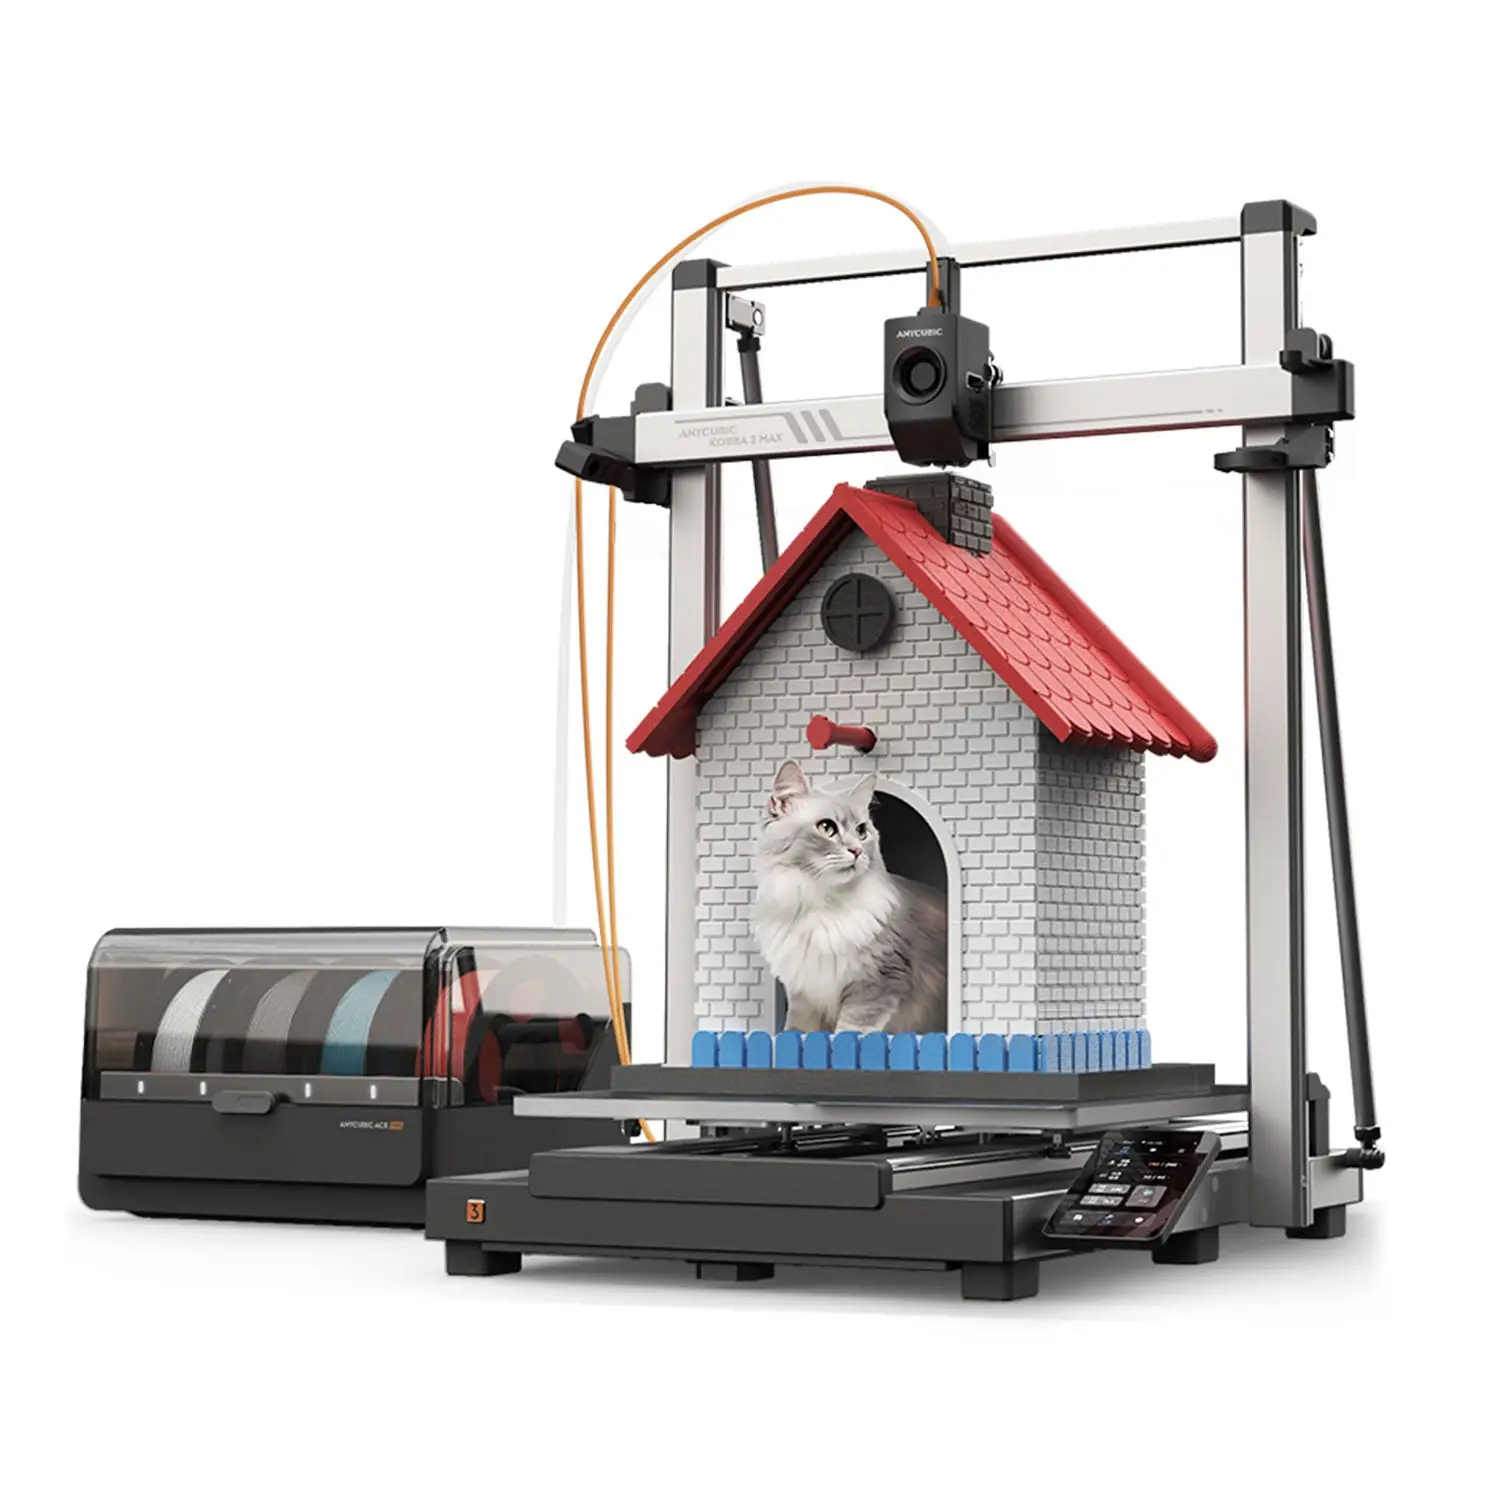
La Anycubic Kobra 3 Max Combo ofrece 420 × 420 × 500 mm, pero su cama móvil necesita holgura sustancial de frente a atrás. Mide portabobinas, cableado, recorrido de la cama y acceso a la parte trasera. Un prototipo grande fallado consume mucho más material que una impresión de ajuste pequeña.
2. Calibración automática y consistencia de la primera capa
El sondaje automático de cama compensa variaciones modestas de la superficie; no alisa físicamente la placa. La Bambu Lab A1 combina calibración automática con compensación activa de flujo [4], y la FlashForge AD5M anuncia nivelado en un clic [3]. Ambas funciones reducen el trabajo de puesta a punto, pero la adhesión consistente sigue necesitando una superficie limpia.
El auto-nivelado no limpia huellas, seca filamento húmedo ni repara una correa floja. Una primera capa fiable tiene líneas continuas con ligera compresión, sin huecos y sin que el nozzle raspe. Prueba primero el perfil PLA del fabricante y el ajuste de placa correcto antes de tocar Z offset o flujo.
Una placa de acero muelle recubierta en PEI y extraíble facilita soltar las piezas terminadas. La FlashForge Adventurer 5M incluye una y tiene nozzles de desconexión rápida [3]. Deja enfriar la placa; usar una espátula metálica a la fuerza puede dañar su recubrimiento o cortarte la mano.
Regla práctica: Prioriza primeras capas fiables y repuestos accesibles antes de pagar por un sistema de movimiento más rápido.
3. PLA, PETG, TPU y la cuestión de la cámara cerrada
El PLA es el material de partida para la mayoría: adhesión tolerante, bajo warping y muchos perfiles probados. Prusa indica aproximadamente 185–235 °C nozzle / 50–60 °C cama para PLA, frente a 215–270 °C nozzle / 70–90 °C cama para PETG [2]. Son rangos, no instrucciones para usar el máximo; el carrete de filamento y el perfil de la impresora mandan.
El PETG puede servir para soportes más duros, mientras que el TPU es flexible pero puede necesitar carga más lenta. La especificación de la A1 de Bambu lista PLA, PETG, TPU y PVA como ideales, pero ABS, ASA, PC, PA y mezclas reforzadas con fibra como no recomendados, pese a su hotend de 300 °C [4]. Ajusta la impresora y la cámara enteras al material, no solo la temperatura del nozzle.
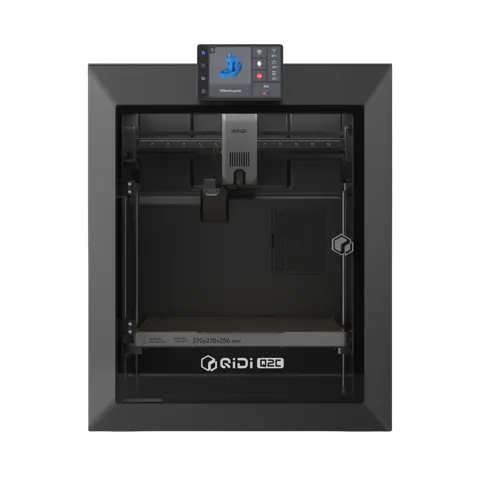
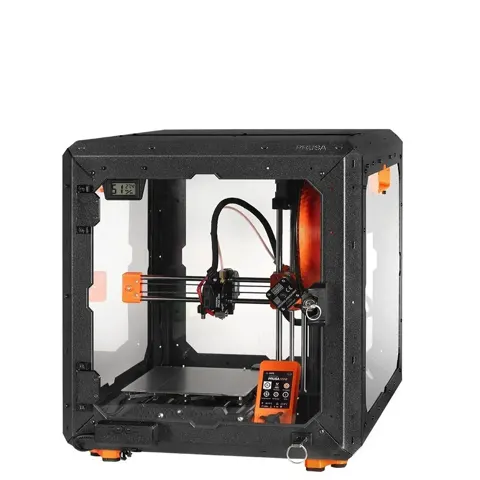
ABS, ASA y muchos materiales de ingeniería son más exigentes porque las corrientes causan warping y la extrusión en caliente puede emitir humos. Prusa recomienda cámara cerrada para ABS y ASA [2]. La cerrada QIDI Q2C lista 270 × 270 × 256 mm, nozzle de 370 °C y cama de 120 °C; aun así confirma perfiles de materiales probados y filtración de escape real.
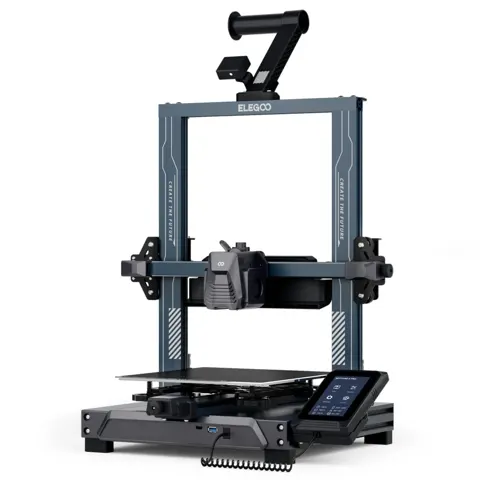
La abierta ELEGOO Neptune 4 Pro lista nozzle de 300 °C, pero la temperatura del hotend por sí sola no da una cámara cálida [5]. FlashForge dice explícitamente que el filamento serie ABS no es compatible con la Adventurer 5M estándar [3]. Verifica materiales aprobados por el fabricante en vez de tratar el margen de temperatura como certificación.
4. Velocidad anunciada versus tiempo de impresión real
La velocidad máxima de movimiento no es velocidad continua de impresión. Bambu cita 500 mm/s y 10 000 mm/s² de aceleración para la A1 [4]. FlashForge anuncia 600 mm/s para la Adventurer 5M, pero su manual oficial distingue 600 mm/s viaje máximo de 10–300 mm/s velocidad de impresión [3][14]. Compara tiempos de trabajo laminado completos, no titulares de marketing de movimiento.
El laminador también limita aceleración, refrigeración, corners y flujo volumétrico del hotend. Una línea de 0,45 mm × capa de 0,20 mm × 150 mm/s de avance sobre esa línea exige unos 13,5 mm³/s de plástico extruido. Es un cálculo geométrico, no un benchmark para ningún modelo. La velocidad real varía con paredes, soportes y geometría.
La ELEGOO Neptune 4 Pro reclama hasta 500 mm/s con control Klipper [5]. Compara estimaciones completas del laminador a misma altura de capa, filamento, número de paredes y objetivo de calidad superficial. Reducir velocidad en paredes exteriores puede mejorar el acabado incluso si el infill viaja más rápido.
5. Laminador, repuestos y control a largo plazo
La posesión a largo plazo significa acceso a nozzles de 0,4 mm, hotends completos, ventiladores, correas y placas PEI. La Original Prusa MINI+ ofrece un cubo de 180 mm y un ecosistema orientado a reparación. Prusa publica instrucciones de mantenimiento específicas por modelo, incluyendo comprobación de ventiladores y correas [6].
FlashForge lista nozzles de cambio rápido 0,25, 0,4, 0,6 y 0,8 mm para Adventurer 5M [3]. Diámetros menores favorecen detalle fino; mayores permiten cordones más gruesos en objetos grandes. Unión de capas, refrigeración y flujo siguen determinando si una pieza es robusta. Verifica disponibilidad local de un hotend de repuesto completo antes de confiar en un nozzle propietario.
Comprueba si laminado y transferencia de archivos funcionan por USB, red local o cuenta en la nube. La Bambu A1 soporta Wi-Fi y almacenamiento en microSD [4]. Prueba el flujo exacto offline o LAN que necesites en vez de asumir que cualquier conexión inalámbrica anunciada permite impresión independiente cuando falla el acceso en la nube.
6. Ventilación, ruido y dónde puede funcionar una impresora con seguridad
La impresión FDM emite partículas ultrafinas y compuestos volátiles, incluso de plásticos comunes [7]. NIOSH recomienda captura cerca de la fuente, ventilación y filtración adecuadas [8][11]. En un estudio NIOSH de 2026, una configuración cerrada con filtro alcanzó 99,8 % de captura mínima de partículas, mientras un diseño parcialmente cerrado llegó solo a 28,6 % porque los ventiladores de refrigeración de la impresora bypassaban el filtro [13]. Son montajes de laboratorio específicos, no valoraciones de impresoras de consumo; ninguno de los porcentajes demuestra eliminación de todos los COV.
Pon la impresora sobre una superficie estable en zona ventilada, lejos de dormitorios, niños y mascotas [8][11]. Una cámara decorativa no necesariamente controla partículas o gases: fugas y ventiladores de refrigeración cambian el rendimiento [13]. UL 2904 aborda emisiones medidas; no reclames certificación salvo que el modelo concreto la tenga [9].
Hotends y camas queman, y las correas pueden pillar dedos o cables sueltos. Unidades Bambu A1 antiguas fueron retiradas en EE. UU. en junio de 2024 porque cables de cama dañados podían chispear, dar descarga o incendiar; CPSC identifica los números de serie afectados por una “A” en la sexta posición [12]. Si compras una A1 de segunda mano, confirma el remedio oficial de la retirada antes de usarla. Ruido de ventiladores y modos silenciosos anunciados nunca superan a una ubicación segura.
Regla práctica: Planifica ventilación y área de trabajo estable y despejada antes de decidir dónde vivirá la máquina.
Tipos comparados
| Tipo | Cuándo va bien | Principal inconveniente |
|---|---|---|
| FDM compacta abierta | Proyectos pequeños en PLA y espacio limitado | Restricciones de construcción de 180 mm |
| Cama móvil (bed-slinger) abierta estándar | Organizadores, soportes, piezas domésticas mayores | La cama móvil necesita espacio |
| CoreXY abierta estilo | Huella compacta y movimiento más rápido | Mecanismo de movimiento más complejo |
| Impresora abierta multicolor | Modelos coloreados, señalética y decoración | Desperdicio de purga y carga extra |
| Impresora de gran formato | Accesorios y prototipos sobredimensionados | Espacio y fallos caros |
| Impresora FDM cerrada | Materiales que requieren temperaturas de cámara más estables | Ventilación y complejidad siguen importando |
Impresoras 3D económicas para principiantes, hogares pequeños, familias y uso intensivo
Principiantes: La Bambu Lab A1 mini ofrece un cubo de 180 mm, calibración automática y un Kit LED incluido en este paquete específico. La Bambu Lab A1 da más espacio sin exigir una nueva curva de aprendizaje.
Hogares pequeños: La FlashForge Adventurer 5M ofrece un cubo de 220 mm y una disposición de movimiento relativamente compacta. Verifica holgura de bobina y servicio antes de elegir una estantería.
Familias: Haz de la ubicación y el control de emisiones los requisitos principales. Una placa extraíble y calibración automática son cómodas, pero una impresora abierta tiene partes calientes y móviles expuestas [7][8].
Impresión funcional frecuente: La ELEGOO Neptune 4 Pro proporciona un área de 225 × 225 × 265 mm y una cama calefactada segmentada. Selecciona materiales aptos para su configuración abierta y verifica compatibilidad nozzle-pieza [5].
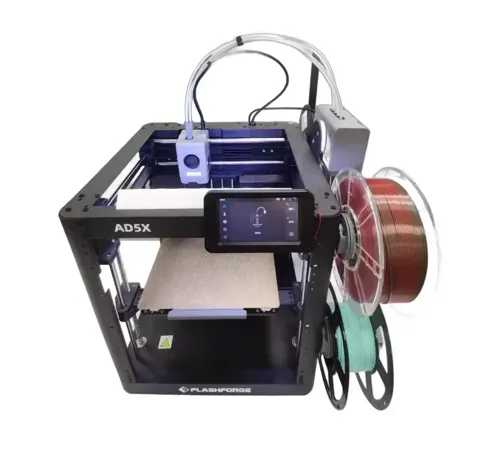
Modelos en color: La FlashForge AD5X con IFS incluye alimentación de cuatro colores; úsala cuando el trabajo en color sea lo bastante habitual para justificar tiempo de carga y material de purga.
Proyectos sobredimensionados: La Anycubic Kobra 3 Max Combo tiene un espacio de trabajo de 420 × 420 × 500 mm. Considera diseños dividir-y-ensamblar antes de dedicar espacio sustancial a una sola máquina.
Funciones que son ruido de marketing
Un 600 mm/s anunciado no garantiza impresiones de alta calidad más cortas. Cientos de perfiles opcionales, paquetes de accesorios sobredimensionados y detección de fallos por IA suenan útiles pero no sustituyen la supervisión de la primera capa ni buenos ajustes del laminador. La automatización multicolor puede crear más desperdicio que imprimir y ensamblar piezas por separado.
Un hotend con 300 °C no garantiza éxito con ABS, ASA o nailon en máquina abierta [2][4]. El sondaje automático de cama no sustituye una placa limpia. Una cámara con aspecto protector no es evidencia de bajas emisiones certificadas [9].
Consejos de puesta en marcha
- Mide la huella completa de la impresora, incluyendo recorrido de cama, portabobinas y cable de alimentación.
- Sitúala sobre una superficie rígida y tolerante al calor, lejos de cortinas y dormitorios, con ventilación y holgura [7][8][13].
- Quita los bloqueos de transporte e inspecciona cables antes de encender. En unidades Bambu A1 de segunda mano, verifica que el retiro de cable de cama de 2024 se resolvió con el remedio aprobado [12].
- Ejecuta primero la calibración automática del fabricante y su impresión de muestra original.
- Carga PLA de 1,75 mm ordinario con un perfil de laminador coincidente y tamaño de nozzle [2].
- Vigila toda la primera capa; corrige problemas de adhesión antes de comprometerte a una impresión larga.
- Deja enfriar la placa antes de retirar piezas, luego límpiala con el método aprobado por el fabricante.
- Guarda copia de un perfil exitoso y compara tiempo laminado, soportes y uso de material antes de trabajos grandes.
Mantenimiento y qué se desgasta
Tras las impresiones: Retira filamento suelto y restos; mantén la placa de construcción limpia. Prusa recomienda revisar hotend, componentes de movimiento y ventiladores regularmente, con instrucciones específicas por modelo [6]. Un limpiador seguro para vidrio puede dañar algunas superficies texturizadas o recubiertas.
Almacenamiento de filamento: Sella carretes secos con desecante; el almacenamiento pasivo no elimina activamente la humedad absorbida. Prusa sugiere 45 °C durante seis horas para PLA y 55 °C durante seis horas para PETG para sus materiales [10]. Sigue la guía real del fabricante del filamento y comprueba tolerancia al calor del carrete: algunos núcleos de cartón se aflojan al calentarse.
Elementos de desgaste: Nozzles, engranajes, correas, ventiladores, rodamientos y láminas PEI se degradan. Filamentos cargados desgastan nozzles más rápido; algunos carretes con fibra requieren nozzles endurecidos [2]. Prusa recomienda revisar ventiladores y componentes de arrastre tras unas cientos de horas de impresión en ciertos modelos [6]. Usa el calendario para tu impresora exacta, no un intervalo universal.
Costes anuales de funcionamiento: 2 kg al año significan dos carretes ordinarios de 1 kg, mientras 1 kg al mes significa 12 kg/año, excluyendo fallos y purga por cambio de color. Un consumo medio hipotético de 120 W durante 300 horas usa 36 kWh/año; no es un resultado medido de modelo. Presupuesta nozzles, placas, desecante y filtros de ventilación, cuyos intervalos de reemplazo dependen del uso.
Vida útil: Las máquinas pueden durar años, pero abrasión, rodamientos, calor y suministro de piezas impiden predecir una vida útil universal. En impresoras de segunda mano, inspecciona cable de alimentación y cableado de cama, verifica retiradas, y confirma que nozzles, ventiladores y correas correctos siguen disponibles [6][12].
Regla práctica: Diagnostica limpieza de placa, filamento húmedo y desgaste de nozzle antes de cambiar toda la impresora o comprar mejoras.
Errores frecuentes
Comprar volumen de construcción excesivo; confundir velocidad de viaje con velocidad de extrusión; añadir impresión a cuatro colores antes de fiabilidad a un color; asumir que el nivelado limpia la placa; imprimir ABS en máquina abierta inadecuada; asumir que el PLA no emite; comprar una A1 retirada de segunda mano sin confirmar su remedio; o pasar por alto nozzles, placas y desperdicio de purga [2][7][8][12][14].
Ejemplos de nuestros análisis
- Bambu Lab A1 mini — impresora de inicio compacta de 180 mm con calibración automática.
- Bambu Lab A1 — área de trabajo versátil de 256 mm para piezas domésticas prácticas.
- FlashForge Adventurer 5M — impresora estilo CoreXY de 220 mm con nozzles de cambio rápido.
- ELEGOO Neptune 4 Pro — área de trabajo de 225 × 225 × 265 mm con nivelado por malla.
- FlashForge AD5X con IFS — hardware de cuatro colores integrado para impresiones decorativas.
- Anycubic Kobra 3 Max Combo — impresión de gran formato de 420 × 420 × 500 mm.
Fuentes
[1] Bambu Lab — Especificaciones A1 mini [2] Prusa — Guía de Materiales de Filamento [3] FlashForge — Especificaciones Adventurer 5M [4] Bambu Lab — Especificaciones Técnicas A1 [5] ELEGOO — Especificaciones Neptune 4 Pro [6] Prusa — Mantenimiento Regular de Impresora [7] EPA — Investigación y Emisiones de Impresión 3D [8] CDC NIOSH — Caracterización de Emisiones y Controles en Impresión 3D [9] UL — Norma UL 2904 de Emisiones de Impresoras 3D [10] Prusa — Secado de Filamento [11] CDC/NIOSH — Impresión 3D con Filamentos: Preguntas sobre Emisiones y Controles [12] CPSC EE. UU. — Retiro 2024 Bambu Lab A1 por Cable de Cama [13] CDC NIOSH — Estudio 2026 de Cuatro Controles de Emisiones en Impresoras 3D [14] FlashForge — Manual del Fabricante Adventurer 5M (PDF)
Ver también: Impresoras 3D Económicas por menos de $300 (2026) · Impresoras 3D Económicas por menos de $500 (2026)