Cómo elegir una impresora 3D multi-cabezal en 2026
Publicado 31 de octubre de 2026
Productos de esta guía
En este artículo
Elija una impresora 3D multi-cabezal para cambios de material repetidos, interfaces de soporte limpias o diferentes boquillas en un mismo modelo. Los intercambios rápidos no garantizan impresiones terminadas rápidas, mientras que cuatro bobinas cargadas no significan necesariamente cuatro boquillas independientes [15][20]. Compare toolchangers con alimentadores de boquilla compartida, luego verifique alineación, tamaño, ventilación y repuestos.
¿Vale la pena una impresora 3D multi-cabezal en 2026?
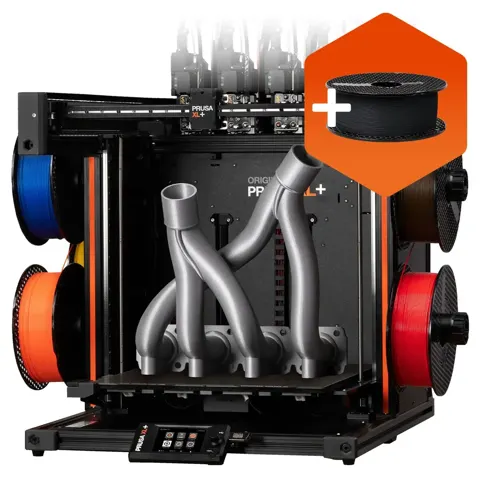
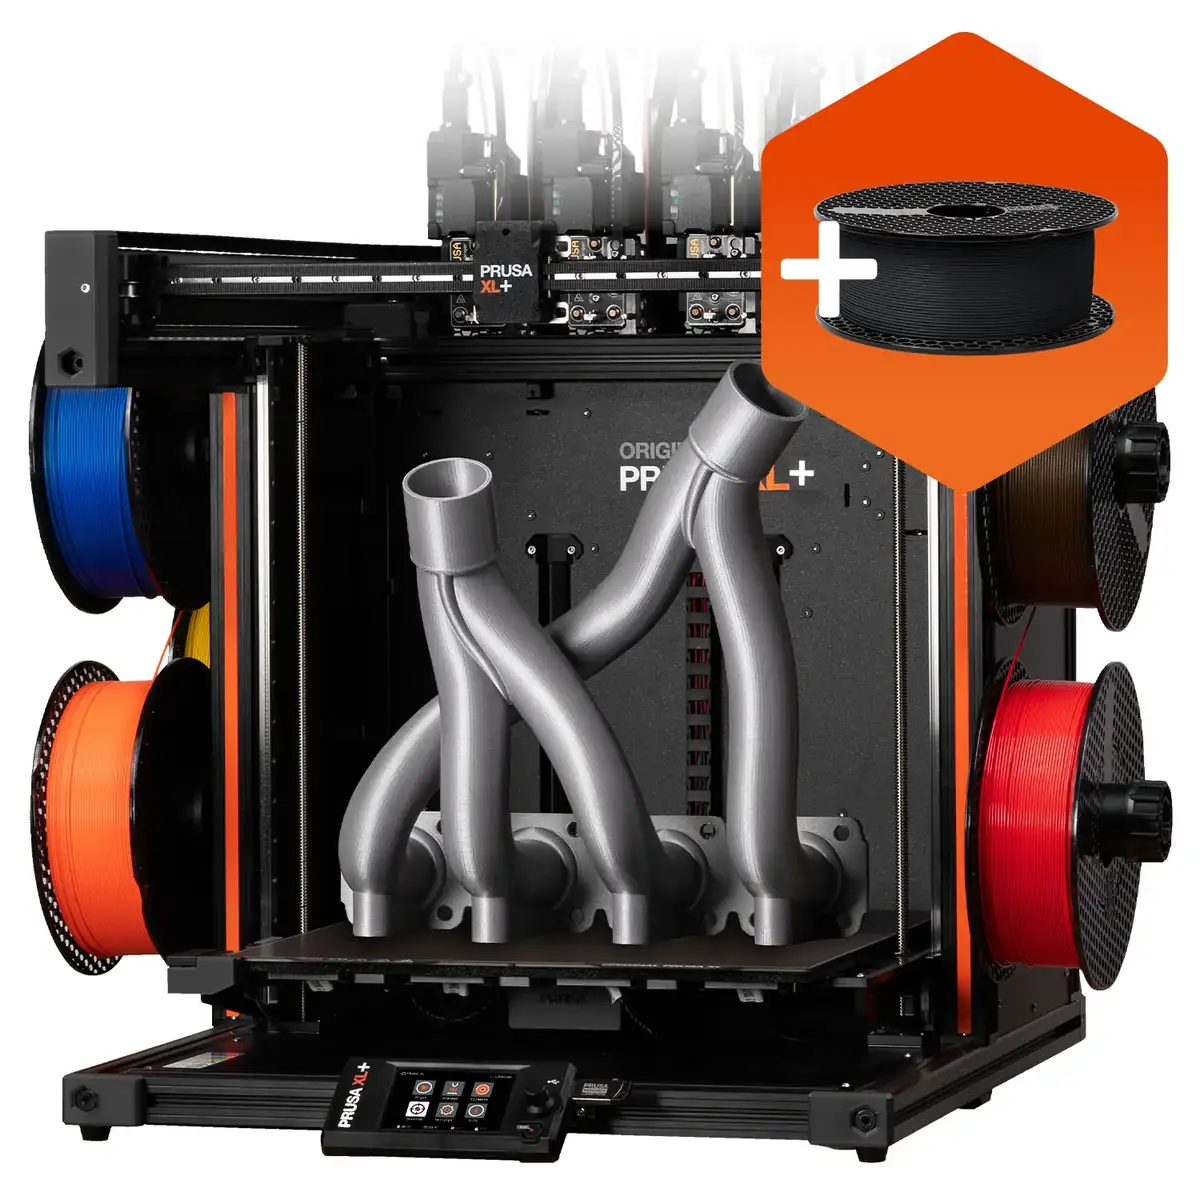
Vale la pena para trabajos frecuentes multi-material o de boquillas mixtas. Los hotends dedicados reducen la contaminación cruzada de color y pueden mantener el soporte o el filamento flexible separados. Incluso dos roles de material distintos pueden justificar un toolchanger; no necesita llenar cuatro o cinco cabezales. La Prusa XL Five-Toolhead tiene 360 × 360 × 360 mm de volumen. La actualización XL+ del 13 de agosto de 2026 de Prusa introdujo un sensor de offset más rápido, correas GT1.5, refrigeración mejorada, boquillas de alto flujo y un limpiador de boquilla [16]. Verifique si un anuncio corresponde a una XL anterior o a una XL+; ambas han recibido el firmware 8.0.0 fechado el 22 de octubre de 2026 [21].
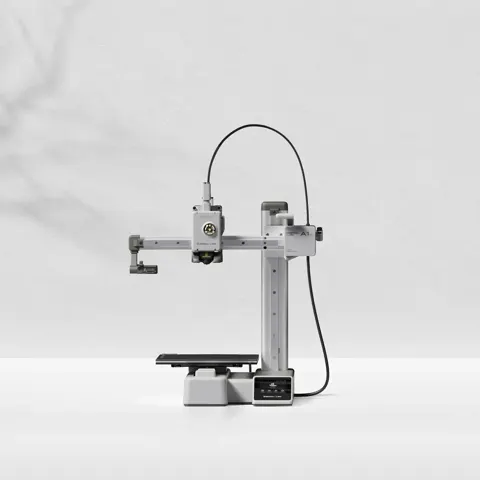
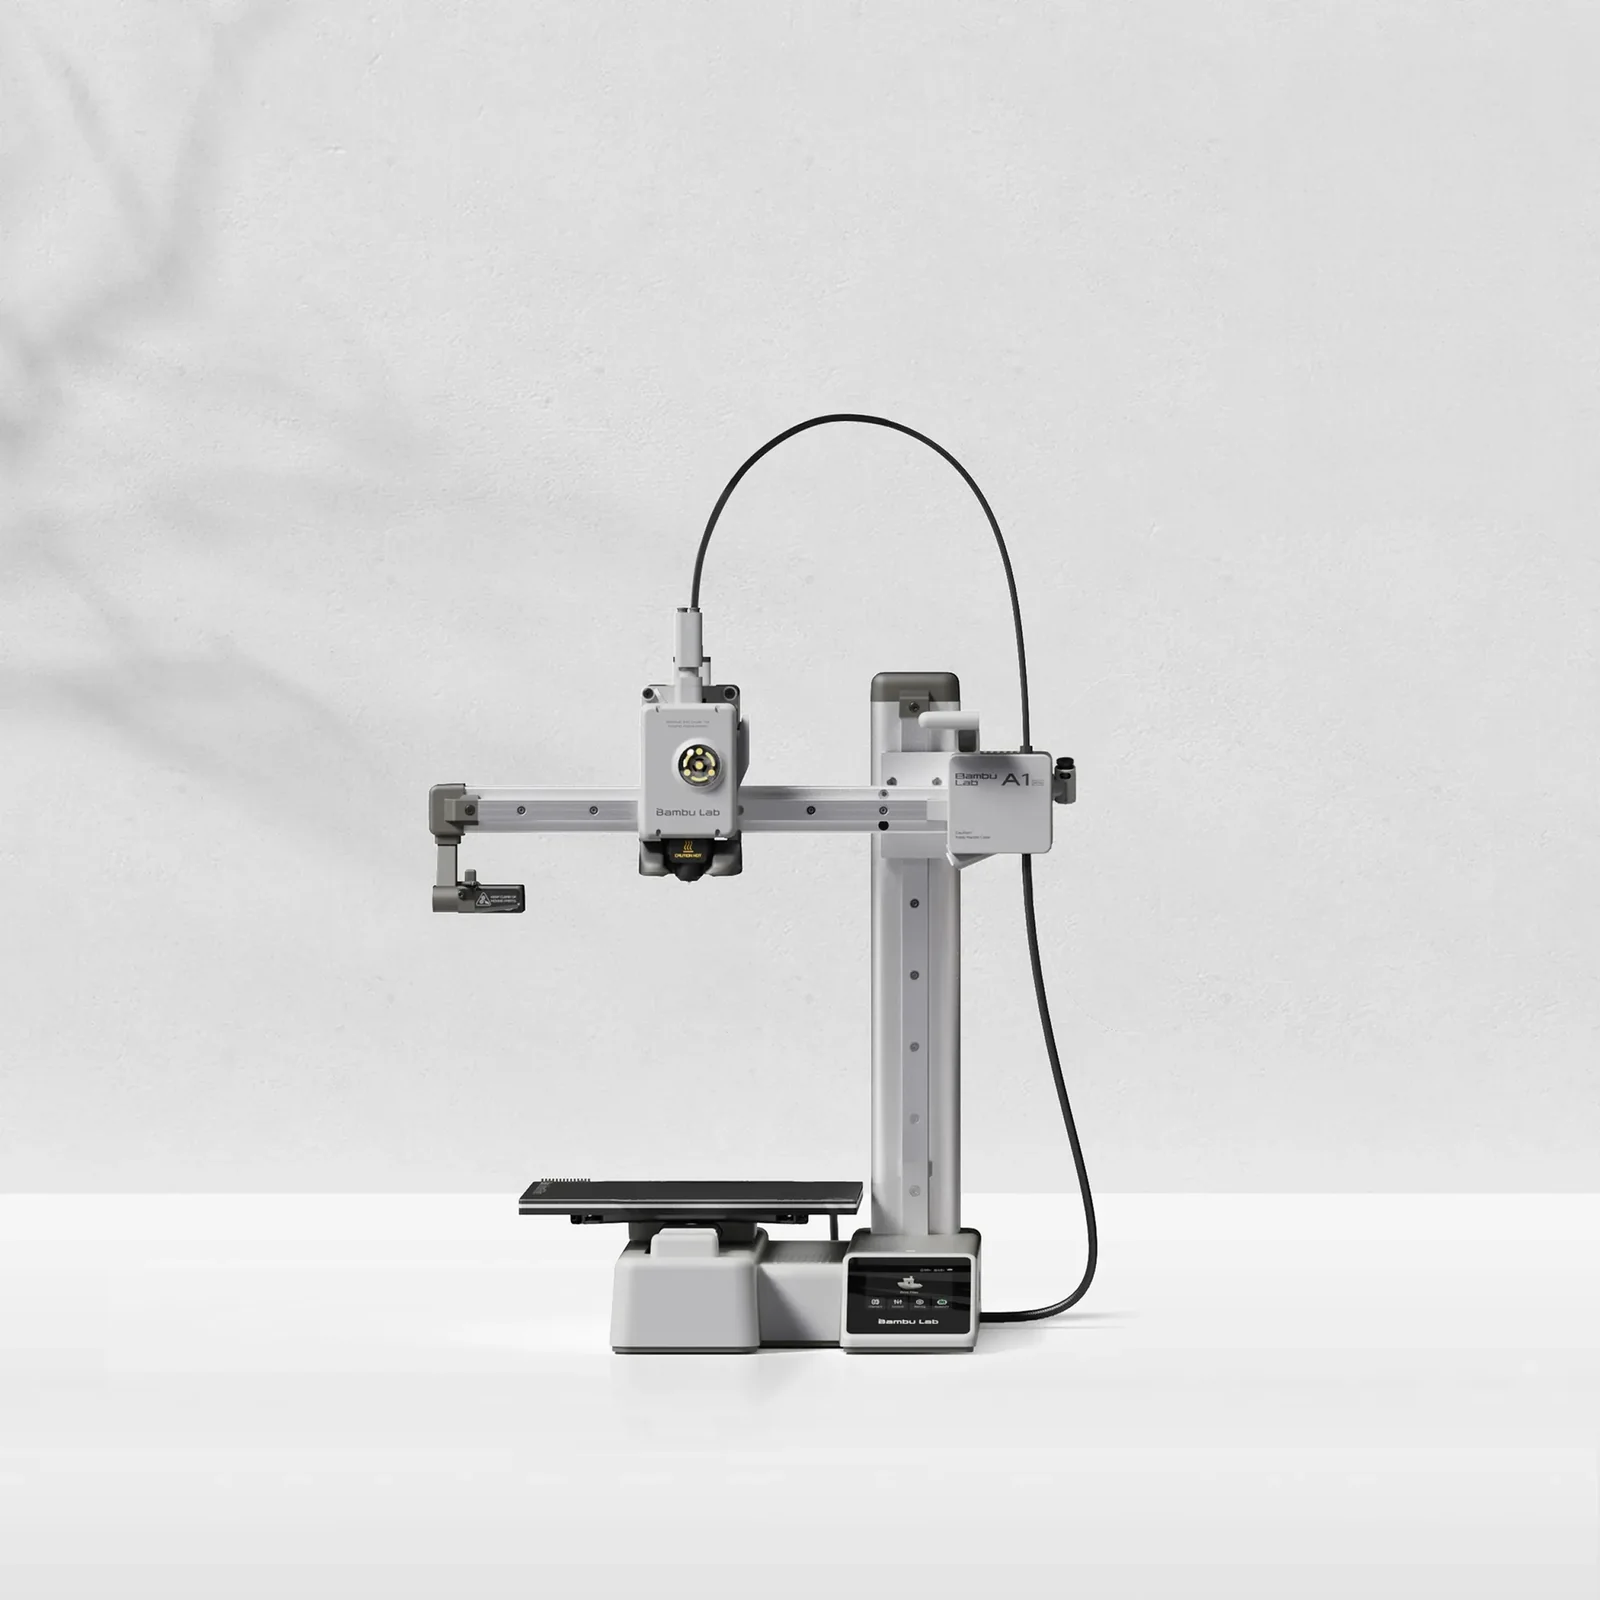
Evite el toolchanging para acentos de color ocasionales o PLA mayormente de un solo color. La Bambu Lab A1 mini Combo alimenta cuatro bobinas hacia una sola boquilla, con 180 × 180 × 180 mm de volumen de construcción. Su arquitectura más simple evita los docks de cabezal pero añade purga de filamento en los cambios de color.
Qué realmente importa
1. El número de hotends independientes
Una máquina de cuatro cabezales aparca cuatro boquillas equipadas por separado. Una máquina de cinco cabezales deja espacio para otro material o diámetro de boquilla: cuatro colores más una interfaz de soporte dedicada es un caso de uso concreto de cinco herramientas. Cuente roles distintos en los proyectos que realmente lamina, no cuántas bobinas parecen atractivas.
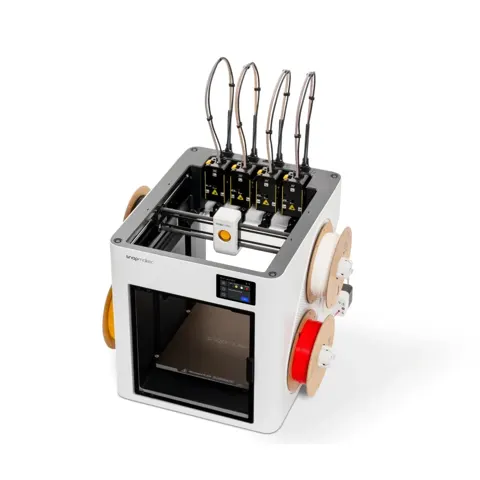
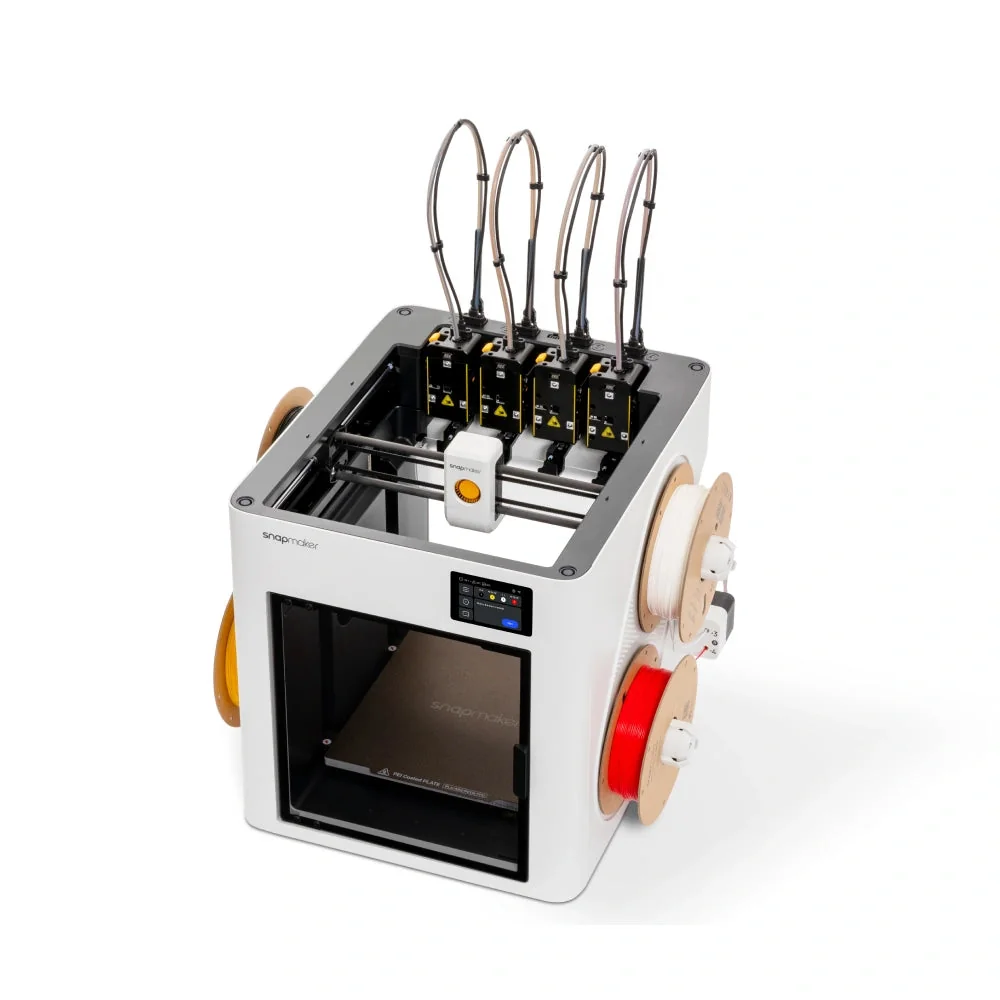
Un toolchanger aparca un hotend completo; un alimentador de boquilla compartida descarga el filamento y purga la ruta de fusión. Prusa habilita la torre de limpieo por defecto en la XL para cambios fiables [1]. Snapmaker anuncia intercambios de cinco segundos y hasta un 85 % menos de desperdicio en pruebas seleccionadas [15]. Su ‘purga cero’ U1 sigue imprimiendo una pequeña torre de cebado para eliminar filamento degradado de las boquillas aparcadas [20]. Compare trabajos laminados idénticos, incluidos soportes y torres.
Regla práctica: Incluso dos roles de hotend distintos pueden justificar un toolchanger; para cambios de color ocasionales, compare el tiempo total de impresión y desperdicio laminados antes de comprar cabezales extra.
2. Volumen de construcción y huella física
Compare su diseño en una pieza más grande con los recorridos reales X, Y y Z. Un eje de 270 mm no cabe una pieza de 300 mm de ancho sin cortar. Contemple tubos, cajas secadoras, herramientas aparcadas, camas móviles y puertas en lugar de medir solo la placa calefactada.
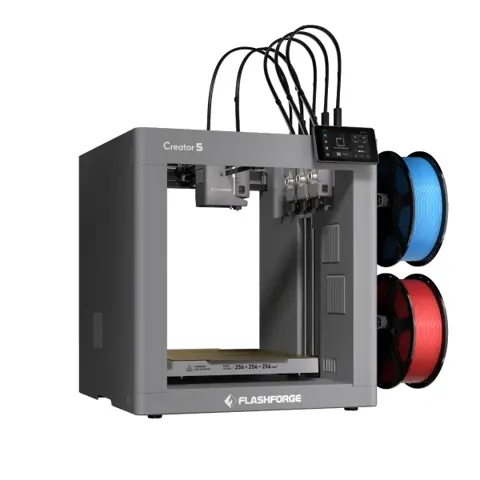
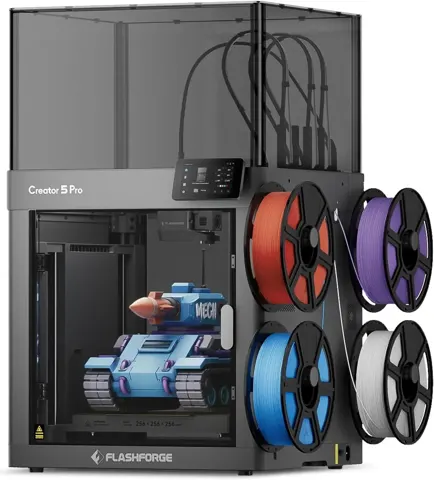
La Snapmaker U1 ofrece 270 × 270 × 270 mm en unos 584 × 499 × 730 mm de envoltorio de instalación [15]. La FlashForge Creator 5 abierta y la Creator 5 Pro calefactada ofrecen ambas 256 × 256 × 256 mm. FlashForge lista la Pro en 520 × 443 × 710 mm, incluidos tubos y portabobinas [22]. La Prusa XL alcanza 360 mm en cada eje [14].
3. Temperatura de material, recinto y boquilla
Una boquilla de 0,4 mm es un punto de partida ampliamente útil; PrusaSlicer sugiere una altura de capa práctica máxima cercana a 0,32 mm para esa boquilla [3]. Una boquilla de 0,6 mm puede extruir más ancho para piezas funcionales grandes pero sacrifica algo de detalle diminuto. Para material abrasivo con carga de carbono o vidrio, use una boquilla endurecida y verifique que otros componentes de la ruta del filamento sean adecuados [4].
PLA: comúnmente alrededor de 185–235 °C boquilla / 50–60 °C cama. PETG: aproximadamente 215–270 °C boquilla / 70–90 °C cama; revise cada bobina real en lugar de tratar estos como perfiles obligatorios. ABS, ASA, PC y algunos nylons necesitan temperaturas de recinto más estables para limitar el warping [5][6]. Una boquilla marcada 300 °C no establece por sí sola que una impresora maneje bien polímeros de ingeniería.
La FlashForge Creator 5 Pro ofrece calefacción activa de cámara a 65 °C, boquilla a 320 °C, cama a 120 °C y filtros H13 HEPA más carbón [22]. Su Creator 5 de estructura abierta no ofrece el mismo control de temperatura. La Pro de FlashForge tiene un modo refrigeración para PLA/PETG y un modo calefacción para polímeros propensos al warping [22]. Los filtros no sustituyen la extracción y ventilación local [11][12]. Crucialmente, el calefactor de recinto a 60 °C de la Prusa XL+ fue anunciado como próximo, no necesariamente incluido o disponible, en la actualización de agosto de 2026 [16].
4. Calibración de cabezal y acoplamiento repetible
Cada cabezal necesita registro X/Y y offset Z repetibles; los errores causan bordes de color duplicados, uniones débiles o raspado de boquilla. Prusa reporta que el sensor de corrientes de Foucault de la XL+ reemplaza el pin de offset mecánico y calibra unas 20 veces más rápido [16]. Eso es una reclamación de tiempo de calibración, no una precisión de impresión veinte veces mejor. Reverifique tras cambiar boquilla, choques o trabajo en correas. El soporte de XL+ lista el firmware 8.0.0 fechado el 22 de octubre de 2026 [21].
5. Manejo de filamento y compatibilidad con laminador
PVA, PETG y nylon pueden absorber humedad, produciendo stringing, extrusión débil u oozing desde boquillas inactivas. Use almacenamiento sellado y un secador de filamento correctamente configurado donde se requiera. El desecante ayuda al almacenamiento pero no siempre restaura una bobina húmeda [7][19]. La ventaja de purga de un toolchanger disminuye cuando el filamento húmedo gotea mientras está aparcado [1].
El laminador debe manejar materiales, temperaturas de espera, interfaces de soporte, estructuras de limpieza y offsets. Prusa documenta combinaciones exitosas de soporte breakaway PLA/PETG, pero su débil unión mutua los hace inadecuados como capas estructurales automáticamente fiables. Pruebe interfaces, temperaturas y adherencia con los materiales reales [8].
6. Reparaciones y tiempo total hasta una pieza usable
Confirme que hotends de repuesto, calefactores, sensores, ventiladores, correas y piezas de dock son realmente pedibles para la impresora exacta. Cuatro cabezales multiplican puntos de desgaste y calibración. Compare tiempo laminado completo y desperdicio, incluyendo calentamiento, cambios de herramienta, torres, soportes y post-procesado, no la velocidad máxima de desplazamiento.
Tipos comparados
| Tipo | Ideal cuando | Principal inconveniente |
|---|---|---|
| FDM de boquilla única, un color | Prototipos básicos, utillaje, aprender CAD | Cambios manuales para trabajo multi-material |
| Boquilla única con alimentador multi-bobina | Impresiones multicolor decorativas ocasionales | Desperdicio de purga y secuencias de cambio más largas |
| Dual-extrusor fijo o IDEX | Dos materiales o duplicación de piezas pequeñas, donde está soportado | Límites de dos boquillas y posible oozing o trabajo de calibración |
| Toolchanger de cuatro cabezales | Trabajo multi-color frecuente y varias propiedades de filamento | Más cabezales, acoplamiento, almacenamiento y puntos de servicio |
| Toolchanger de cinco cabezales | Cuatro colores más soporte, o cinco roles distintos | Mayor inversión y mantenimiento añadido |
| Toolchanger con cámara calefactada cerrada | Polímeros avanzados y condiciones controladas repetibles | Ventilación, espacio de operación y más complejidad |
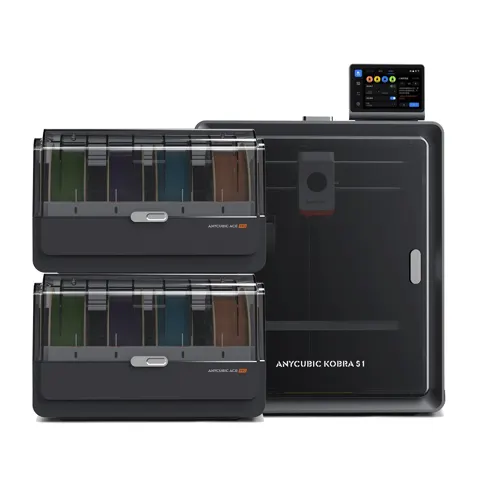
Un alimentador multicolor como el Anycubic Kobra S1 Combo (4-Color) no sustituye a hotends independientes cuando el problema son temperaturas de boquilla o contaminación de material. Por el contrario, un toolchanger no resuelve automáticamente la mala adherencia entre plásticos incompatibles.
Impresoras 3D multi-cabezal para principiantes, hogares pequeños, familias y uso intensivo
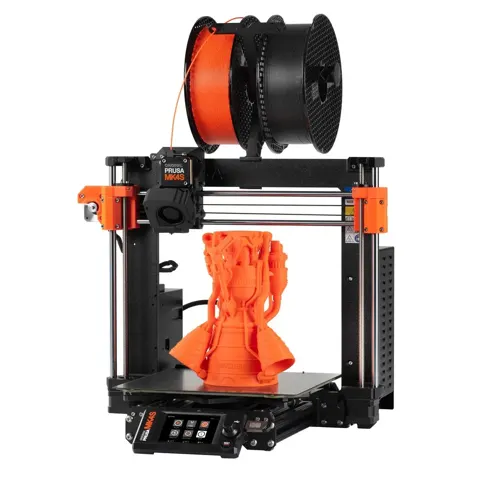
Para principiantes: Aprenda adherencia de cama, laminado y primeras capas primero. El Original Prusa MK4S DIY Kit evita la complejidad del toolchanger pero requiere ensamblaje. Para figuritas de cuatro colores ocasionales, un sistema alimentador puede ser más simple que cuatro hotends.
Para hogares pequeños: Mida estantes de bobinas, giro de puertas, tubos de alimentación y espacio de servicio. Use un espacio ventilado fuera de dormitorios. NIOSH recomienda extracción local o recintos ventilados para controlar emisiones de impresión [11][23]. Los filtros HEPA apuntan a partículas, mientras que el carbón activado apunta a algunos gases; un filtro instalado dentro de la impresora no garantiza aire interior seguro.
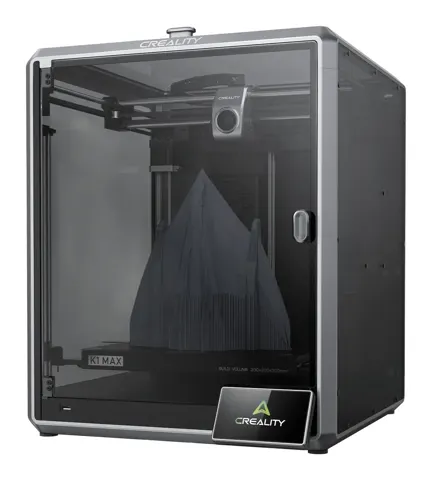
Para familias y escuelas: Prefiera protecciones accesibles, comportamiento predecible de pausa/reinicio, y una superficie de construcción fácil de limpiar. Trate boquillas calientes, componentes eléctricos, ejes móviles y partículas emitidas como riesgos reales. La supervisión y una configuración de habitación más segura importan más que una app de teléfono colorida. Para uso intensivo o pequeña producción: Cuente piezas fallidas, minutos de operador y tiempo de respuesta por lote. La FlashForge Creator 5 Pro (4-toolhead) es una propuesta distinta a su contraparte de estructura abierta si el control de cámara es un requisito recurrente. Una Creality K1 Max de un solo cabezal grande, con espacio de trabajo 300 x 300 x 300 mm, puede ser la herramienta más práctica para piezas grandes de un solo material. Si un toolchanger permanece inactivo entre trabajos de color ocasionales, su complejidad extra no se gana su sitio.
Características que son ruido de marketing
Velocidad máxima de movimiento: Un titular de 500–700 mm/s puede referirse a desplazamiento, no a extrusión continua. Creator 5 Pro lista 600 mm/s desplazamiento, 300 mm/s impresión y 32 mm³/s flujo máximo [22]. Geometría, refrigeración, aceleración y cambios de cabezal reducen el rendimiento real. Compare trabajos laminados idénticos, incluyendo torres de cebado y limpieza de soportes.
Lenguaje “cero desperdicio”: Las boquillas independientes reducen el flushing en cambios de color, no las torres de cebado, soportes, fallos o limpieza de primera capa. Snapmaker explica por qué su U1 ‘purga cero’ sigue imprimiendo una torre de cebado [20]. Prusa mantiene la torre de limpieo de la XL habilitada por defecto [1]. Evalúe cada modelo propuesto en el laminador.
La temperatura máxima de una boquilla como garantía de material. Una boquilla caliente no hace que una impresora abierta y con corrientes sea equivalente a un recinto con control de temperatura. Verifique temperatura de cama, diseño de cámara, secado, desgaste de boquilla y perfiles validados del fabricante. [5][6]
Consejos de configuración
- Elija una ubicación estable. Use una superficie rígida con espacio detrás y junto a la impresión. Verifique alimentación eléctrica, requisitos de espacio del fabricante, y la ruta para ventilación o escape filtrado. Evite colocar la impresora junto a una toma de aire que propague emisiones.
- Revise cada herramienta individualmente. Cargue filamento seco, confirme identificación de herramienta, complete calibración de primera capa, e imprima la misma prueba pequeña en cada cabezal antes de combinarlas.
- Pruebe acoplamiento y offsets. Imprima un patrón simple de registro de dos materiales, luego una prueba de cuatro cabezales si necesita cuatro roles. Inspeccione alineación de bordes y la cara inferior de interfaces de soporte antes de comprometerse a un trabajo largo.
- Use perfiles conocidos primero. Comience con los ajustes conservadores de boquilla 0,4 mm del vendedor del laminador y una altura de capa de unos 0,20 mm donde esté soportado. Cambie una variable a la vez en vez de copiar ajustes agresivos de demostración. [3]
- Verifique remoción de soporte. Imprima un puente o voladizo modesto con el material de soporte elegido. Si usa interfaces breakaway PLA/PETG, confirme que las superficies de contacto se sueltan limpiamente en lugar de asumir que toda mezcla funciona. [8]
Regla práctica: Ejecute una calibración multi-material pequeña y un trabajo representativo de duración nocturna antes de confiar en cualquier toolchanger nuevo para producción programada.
Mantenimiento y qué se desgasta
Tras cada impresión: Retire restos sueltos, inspeccione la placa de construcción, busque oozing y stringing cerca de herramientas aparcadas, y verifique que las rutas de filamento se muevan libremente. Siga las instrucciones correctas de limpieza de placa para su superficie específica; no todas las láminas toleran el mismo disolvente.
Cada pocos cientos de horas: Inspeccione correas, guías, ventiladores, engranajes de alimentación, cableado, caras de dock y superficies de construcción. Para la XL original, Prusa recomienda inspecciones a 200–300 horas de impresión, lubricación de guías lineales cada 3–6 meses, y lubricación de husillo Z alrededor de 500 horas [13]. Nunca aplique grasa genérica a guías lineales; use el kit especificado. Estos intervalos no son universales para otras impresoras.
Consumibles: El uso normal de filamento domina el presupuesto recurrente de material para proyectos ordinarios. Boquillas, láminas de construcción, suministros de limpieza, desecante y medios de filtración añaden costos a intervalos dependientes de carga de trabajo y material. Filamento con carga de carbono o vidrio puede acelerar el desgaste en una boquilla no endurecida; los cabezales de repuesto hacen esto especialmente importante de planificar. [4]
Uso anual de referencia: 50 g de filamento por semana totalizan 2,6 kg/año antes de torres, soportes y fallos. Snapmaker reporta 117,8 W de media para PLA de un color versus 127,4 W para PLA de cuatro colores en sus pruebas de U1 [20]; son pruebas del fabricante, no promedios universales. A 100 W durante cuatro horas por semana, el consumo es 20,8 kWh/año. Cámaras calefactadas, secadores y extracción añaden más. Mida en el enchufe y presupuestes para boquillas, láminas, desecante y filtros.
Vida útil esperada: No hay vida útil universal fiable. Máquinas reparables pueden durar años, pero ventiladores, correas, boquillas y docks se desgastan antes. Revise piezas y manuales; el tiempo de inactividad puede superar el ahorro en filamento.
Filamento seco: Mantenga bobinas selladas con desecante; una caja de almacenamiento no necesita eliminar humedad absorbida. Prusa recomienda 45 °C durante seis horas para su PLA y 55 °C durante seis horas para su PETG, sujeto a construcción de bobina [7]. Siga los límites de su fabricante de filamento.
Errores comunes
Comprar solo por cuenta de cabezales. PLA de un color no se beneficia de docks de herramienta inactivos. Compare piezas terminadas, tiempo de configuración y acceso a repuestos antes de elegir boquillas extra.
Ignorar compatibilidad de laminador y filamento. Un rango de temperatura soportado no establece que dos polímeros se unirán o que soportes solubles imprimirán fiablemente con los perfiles elegidos. [8]
Olvidar secado y almacenamiento. Filamento húmedo puede causar goteo desde boquillas inactivas y arruinar un trabajo cuidadosamente calibrado sin torres. [1][7]
Elegir una impresora abierta para ABS o ASA propensos al warping. El calor de cámara estable puede importar más que otra herramienta [6]. El recinto de la XL+ puede alcanzar unos 50 °C pasivamente, mientras que el calefactor activo a 60 °C fue anunciado como próximo, no incluido de serie [16].
Ejemplos de nuestros análisis
- Original Prusa XL (5-toolhead) — para trabajos frecuentes de cinco roles y usuarios que necesitan su área de construcción cúbica de 360 mm.
- Snapmaker U1 (4-toolhead) — para usuarios que priorizan cuatro herramientas independientes en un espacio de trabajo cúbico de 270 mm.
- FlashForge Creator 5 (4-toolhead) — para flujos de trabajo de cuatro herramientas abiertos donde no se requiere cámara activamente calefactada.
- FlashForge Creator 5 Pro (4-toolhead) — para compradores que específicamente necesitan un recinto calefactado y filtrado listado.
- Bambu Lab A1 mini Combo — para pequeñas impresiones hobby multicolor a través de un alimentador de cuatro bobinas en lugar de toolheads independientes.
- Anycubic Kobra S1 Combo (4-Color) — para compradores que comparan multicolor basado en alimentador cerrado contra intercambio real de herramientas.
Fuentes
[1] Prusa: Printing without a purge tower on the XL
[2] Snapmaker: Toolchanger guide and U1 workflow
[3] Prusa: Layers and perimeters, nozzle-to-layer height
[4] Prusa: Composite materials and hardened nozzles
[5] Prusa: Filament material guide and printing temperatures
[6] Prusa: When an enclosure is needed
[7] Prusa: Drying filament and preventing moisture
[8] Prusa: Combining materials on the XL
[9] Formlabs: FDM vs. SLA, labor and ownership considerations
[10] Prusa: Original XL+ firmware and hardware support
[11] CDC/NIOSH: Safe 3D printing for schools and makerspaces
[12] UL Research Institutes: 3D-printing emissions and controls
[13] Prusa: Regular XL printer maintenance
[14] Prusa: XL+ five-tool specifications and availability
[15] Snapmaker: U1 four-tool system, five-second changes and comparative waste caveats
[16] Prusa: August 13, 2026 XL+ update and new alignment sensor
[17] FlashForge: Creator 5 Pro enclosure, chamber heating and filtration specifications
[18] Chemical Insights: 3D-printing emissions and engineering controls
[19] FlashForge: Creator 5 Filament Use and Chamber Temperature
[20] Snapmaker U1 FAQ: Why Zero Purge Still Uses a Prime Tower
[21] Prusa XL+ Support: Firmware 8.0.0, October 22, 2026
[22] FlashForge Creator 5 Pro Official Specs: Size, Speed, Heating, Filters
[23] NIOSH: Safer 3D Printing Controls for Workplaces
Ver también: Impresoras 3D por menos de $300 (2026) · Impresoras 3D por menos de $500 (2026)