Cómo elegir filamento para impresora 3D en 2026
Publicado 20 de octubre de 2026
En este artículo
Elija el filamento por lo que debe hacer la pieza terminada, luego verifique si su impresora puede manejar sus temperaturas, abrasión y flexibilidad. Un carrete etiquetado como alta velocidad, seda o fibra de carbono no garantiza piezas más fuertes ni impresiones exitosas más rápidas. La familia de materiales, el diámetro, la compatibilidad de la boquilla y el control de humedad importan más que el branding [1][2][3].
¿Vale la pena el filamento para impresora 3D en 2026?
Sí, si tiene una impresora FDM/FFF y quiere objetos prácticos o decorativos. El filamento permite prototipar organizadores, soportes, modelos, agarres flexibles y componentes de repuesto sin utillaje. El PLA sigue siendo un material de inicio accesible; el PETG amplía el rango de piezas funcionales, mientras que el TPU permite flexibilidad [1][2].
No todo filamento sirve para toda impresora. Una máquina básica de estructura abierta con boquilla de latón puede ser adecuada para PLA simple pero inadecuada para compuestos abrasivos, polímeros de ingeniería de alta temperatura o material flexible mal soportado. La resina para una impresora UV de 405 nm es una tecnología distinta de fotopolímero líquido, no un carrete que alimenta una boquilla calentada FDM [3]. Verifique las capacidades documentadas de su impresora antes de pedir.
Lo que realmente importa
1. Elección del material: PLA, PETG o TPU
PLA: A menudo el punto de partida más fácil para modelos detallados, prototipos, piezas de exposición y partes de baja carga en interiores. Prusa indica temperaturas típicas de boquilla para PLA alrededor de 185–235 °C, con cama a 50–60 °C en su tabla de materiales [1]. Sus principales contrapartidas son la fragilidad y una resistencia al calor y UV relativamente limitada. UltiMaker reporta un valor de deflexión por calor de unos 59 °C para una formulación de PLA probada a la carga especificada; eso es una ilustración, no una temperatura de fallo universal para toda impresión de PLA [4].
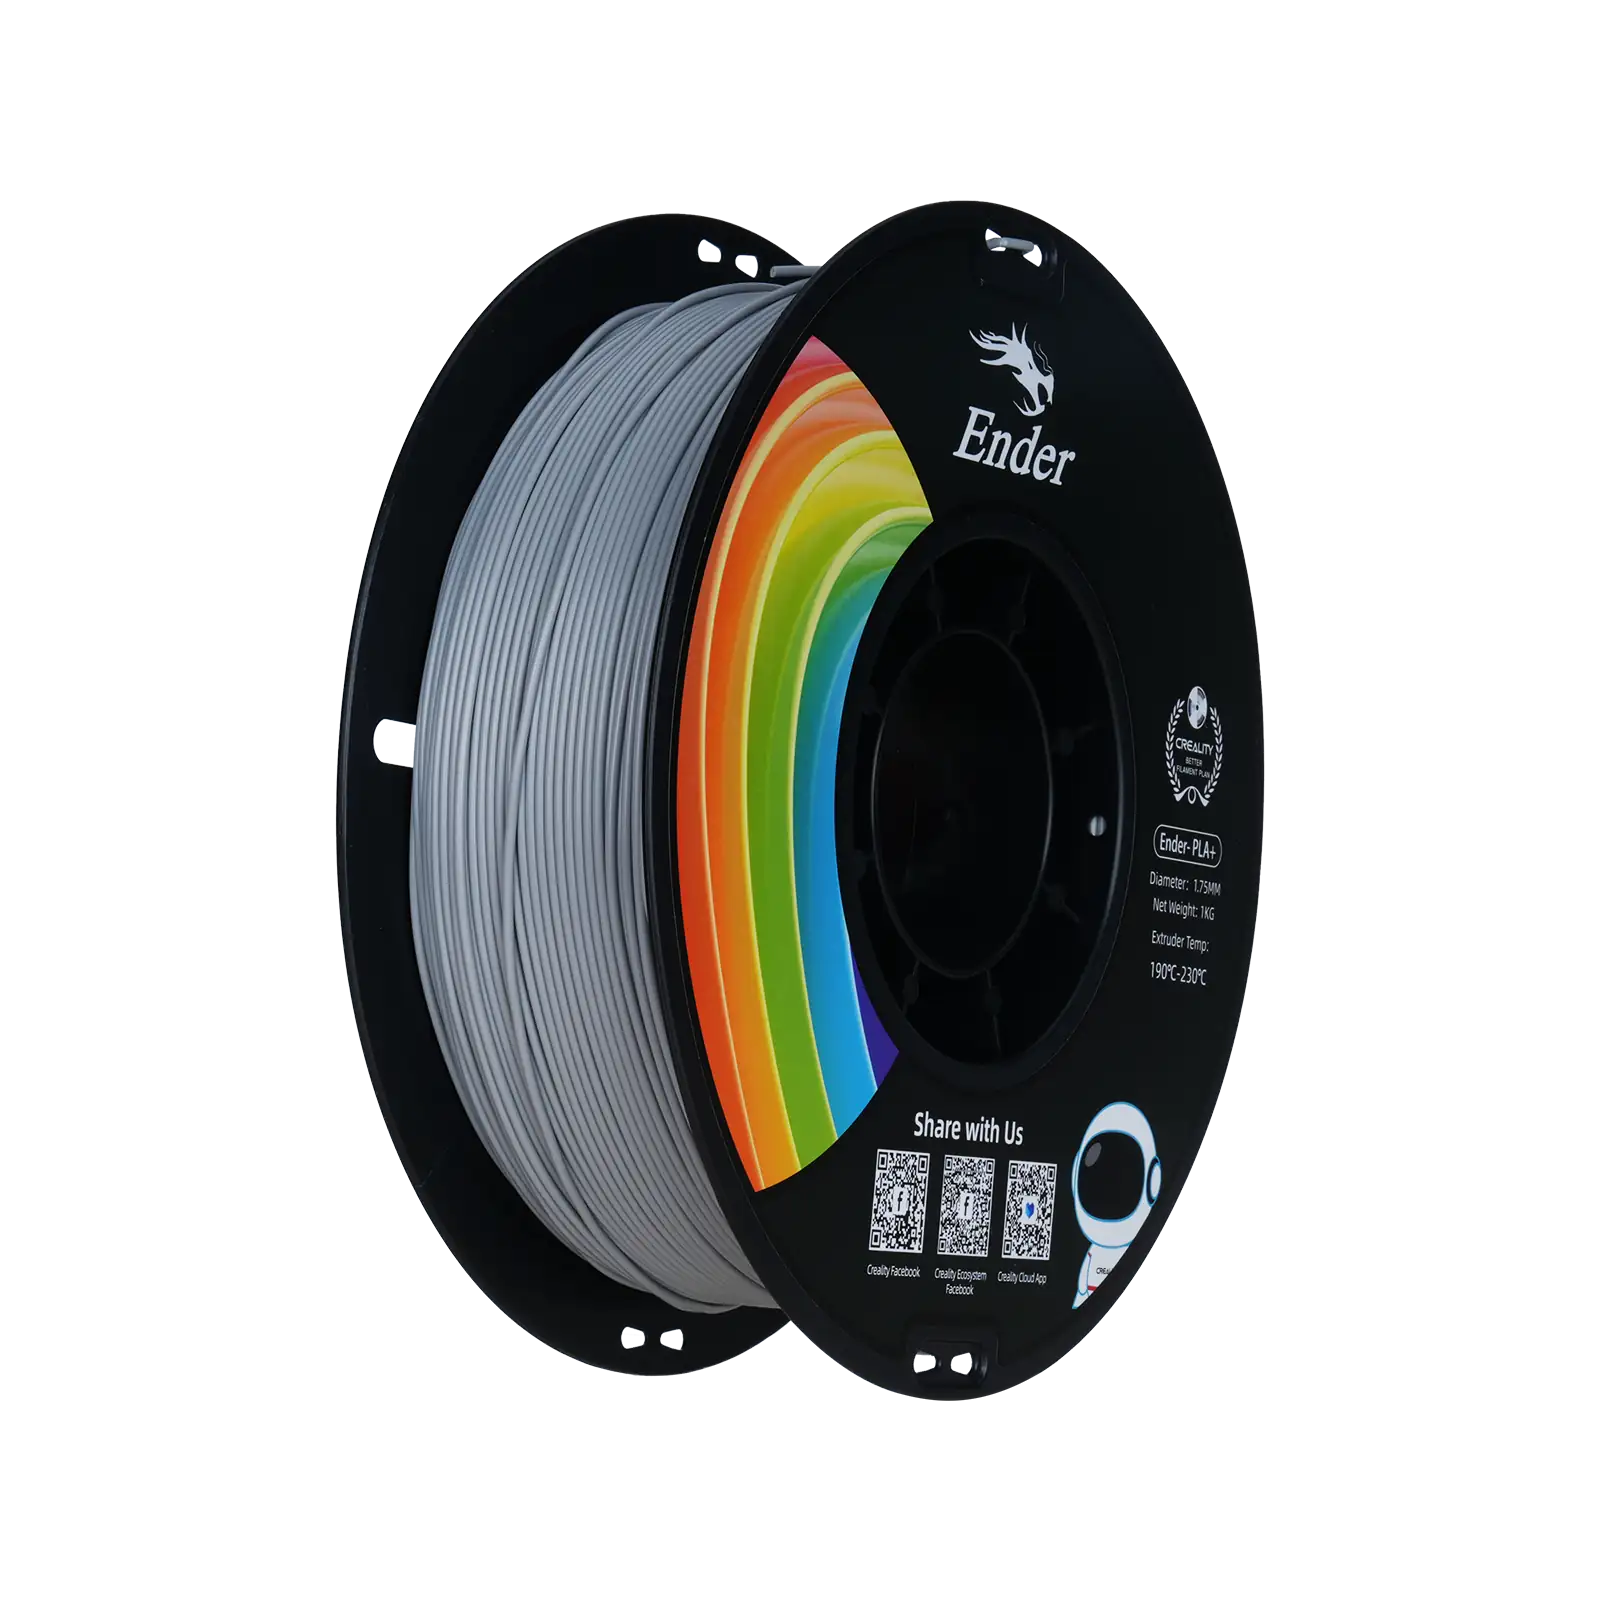
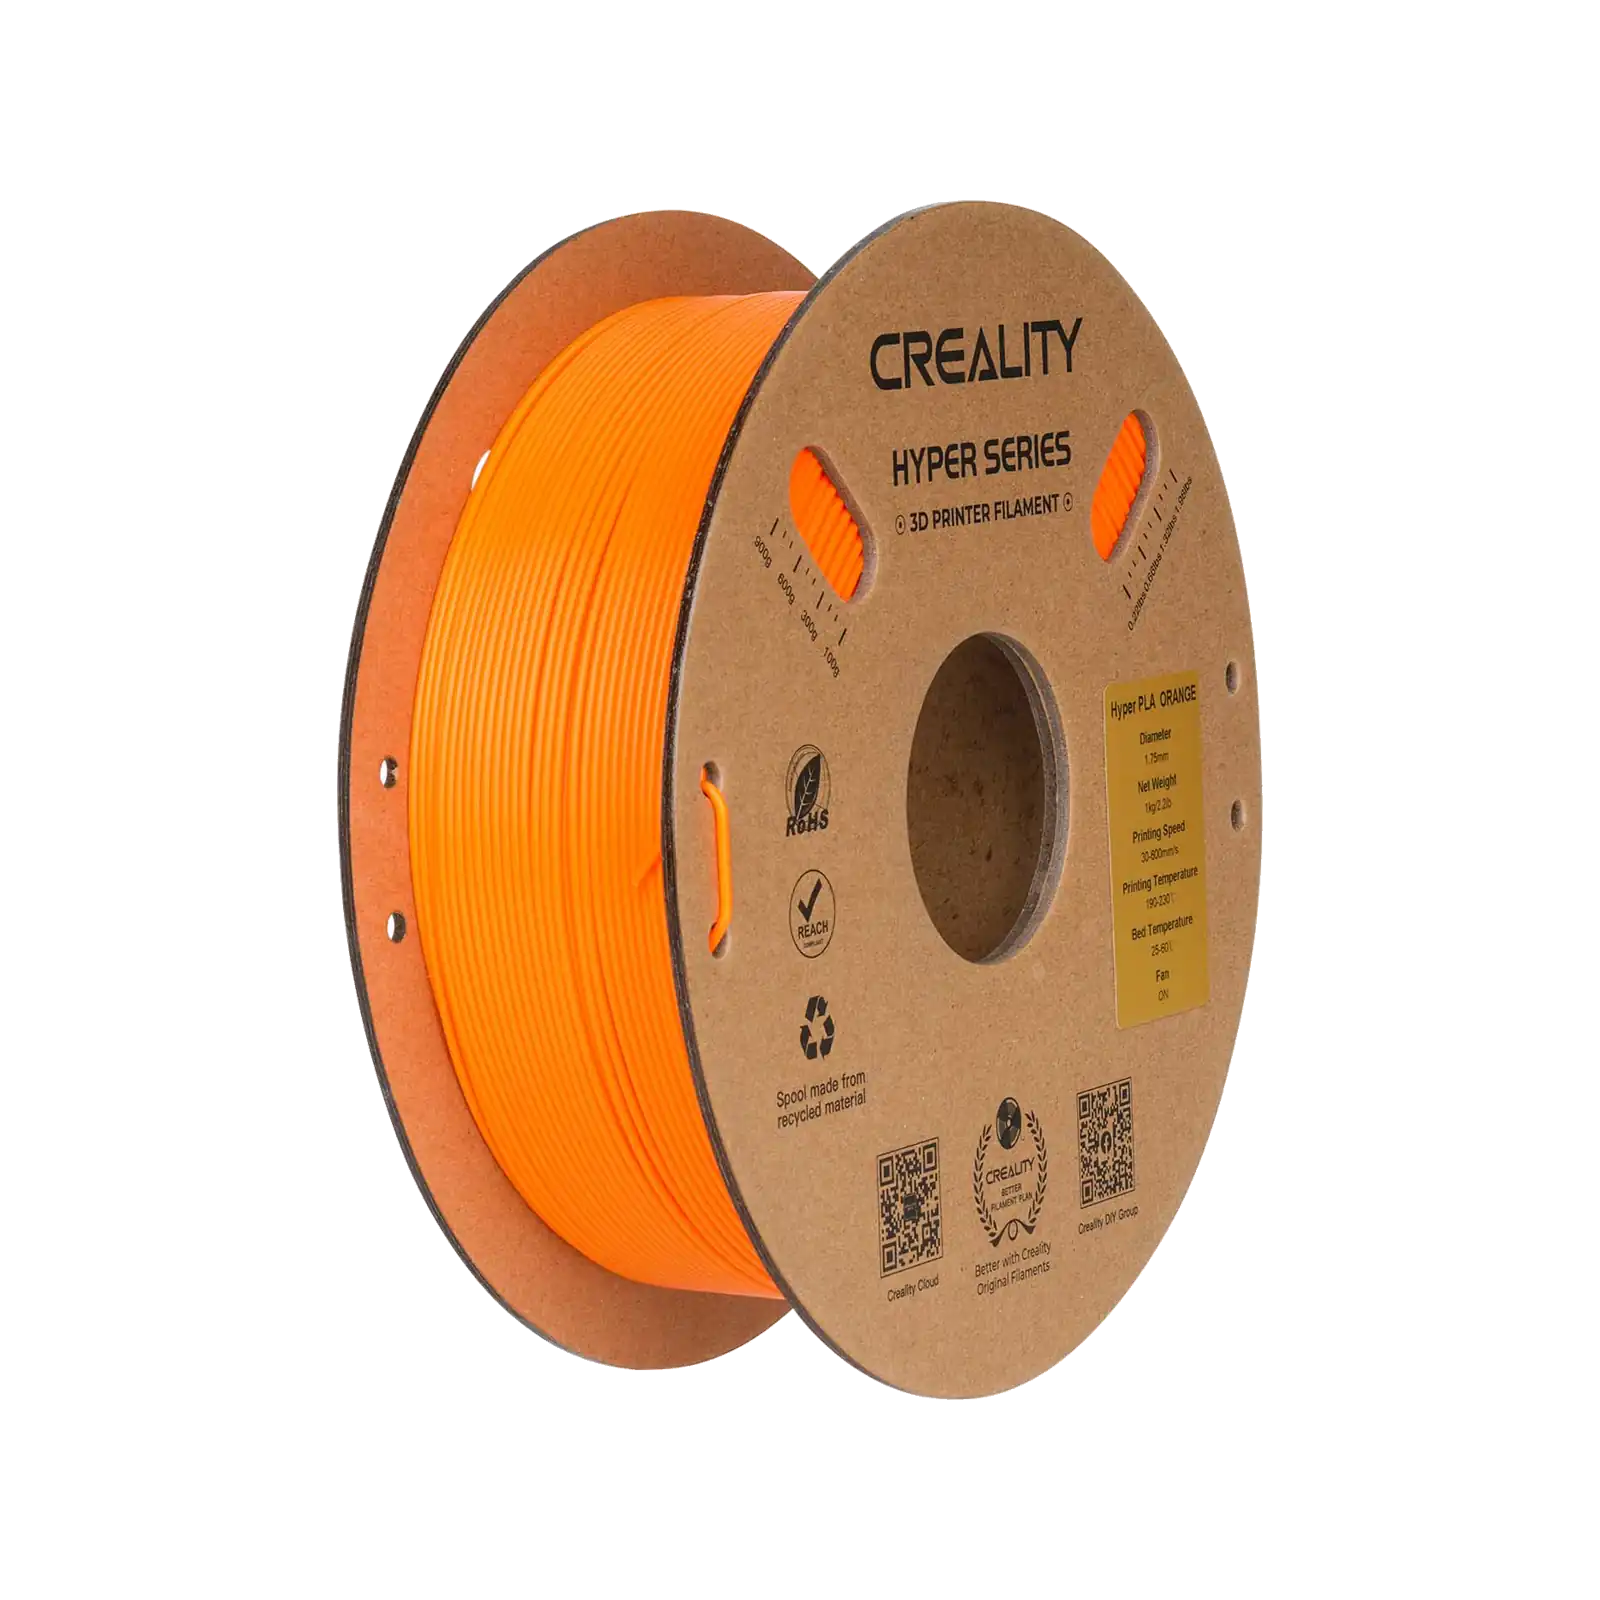
Para un proyecto colorido ordinario, el Creality Ender PLA+ Grey figura como carrete de PLA+ 1,75 mm, 1 kg con precisión de diámetro ±0,02 mm. El Creality Hyper PLA Orange también usa material de 1,75 mm. La etiqueta PLA+ no es una única especificación mecánica estándar en la industria: busque una ficha técnica si la resistencia al impacto es importante.
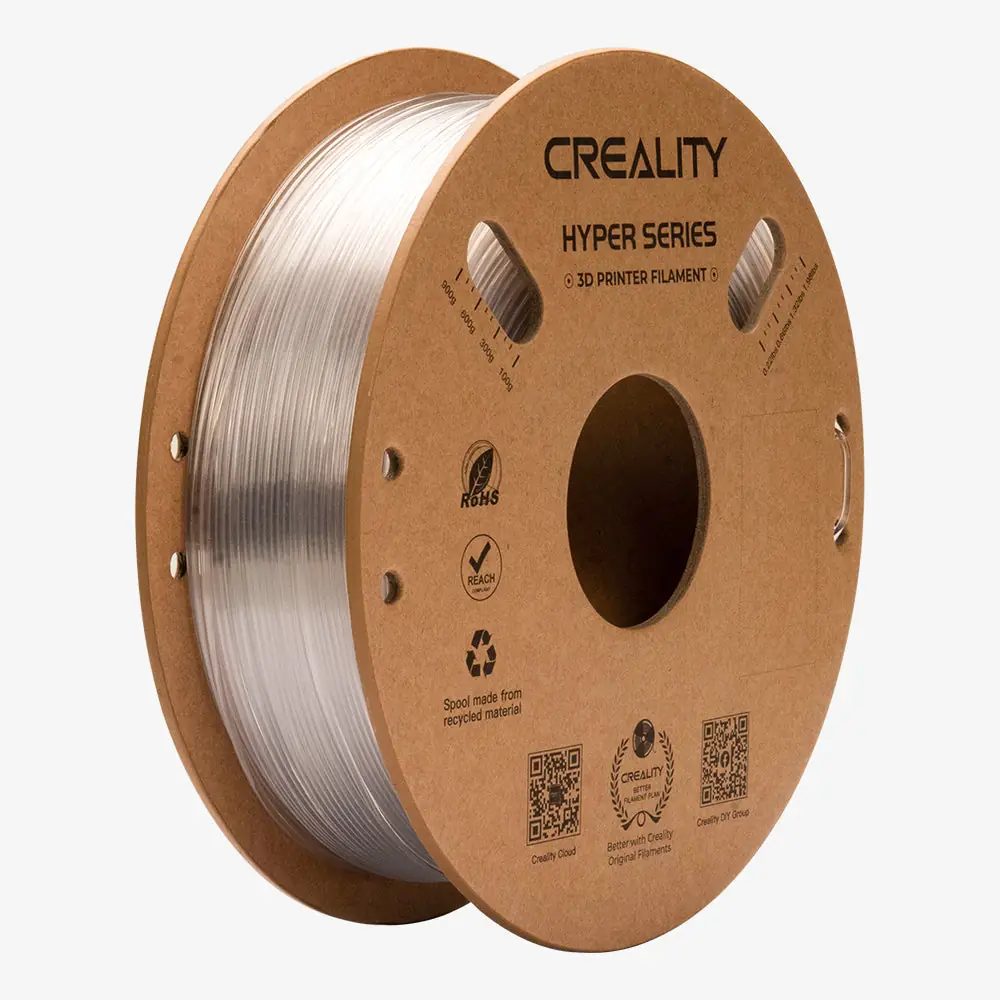
PETG: Una alternativa útil cuando una pieza necesita más tenacidad y mejor resistencia a la temperatura que el PLA típico. Prusa recomienda PETG para soportes, abrazaderas y piezas de impresora y da un rango general de boquilla de unos 215–270 °C, según el grado, más una cama más caliente [1][5]. El PETG puede hacer stringing y adherirse demasiado agresivamente a algunas superficies de construcción lisas, así que siga la guía de capa de desprendimiento específica de la placa [5]. Nuestro Creality Hyper PETG Transparent es un carrete de 1,75 mm con tolerancia indicada de ±0,05 mm; imprima usando su perfil específico en lugar de copiar la temperatura de PETG de otra marca.
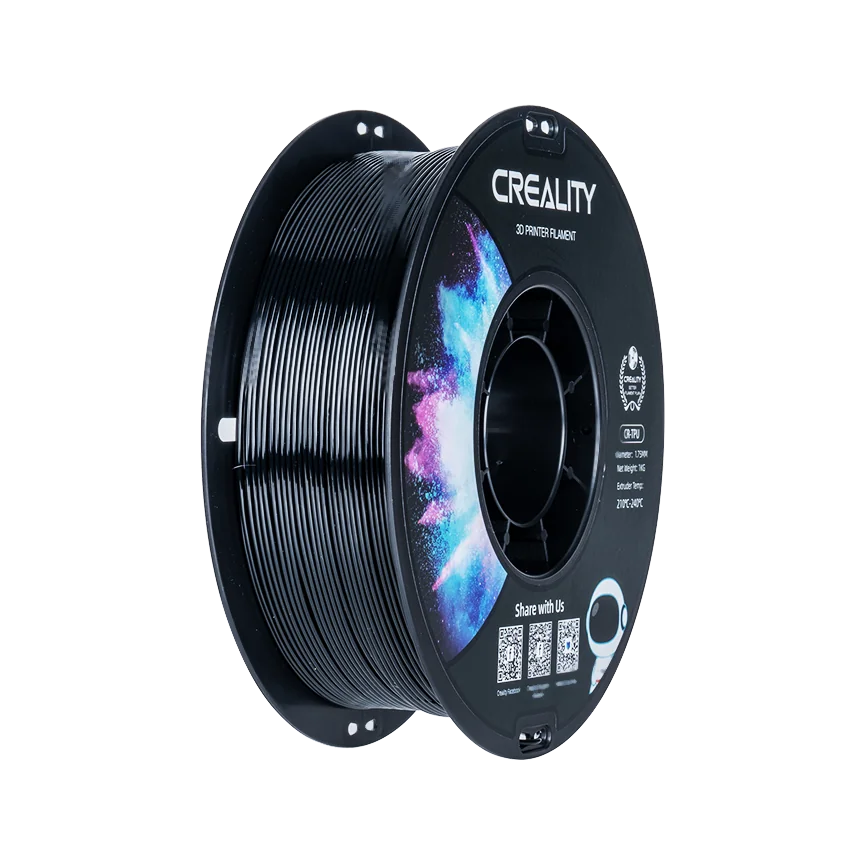
TPU: Para parachoques, fundas, agarres y piezas absorbentes de vibración flexibles. La dureza Shore importa: 95A es un grado flexible moderadamente firme común, mientras que grados más blandos pueden ser más difíciles de alimentar. El Creality CR-TPU Black está especificado a 95A y 210–230 °C de temperatura de boquilla. MatterHackers señala que el filamento flexible se beneficia de velocidad contenida, buena guiado del filamento y control de humedad [6]. Verifique que su extrusor pueda alimentar TPU sin que se doble.
Regla práctica: Empiece con PLA para prototipos en interiores, pase a PETG cuando importe la tenacidad o resistencia moderada al calor, y elija TPU solo cuando la flexibilidad sea el objetivo.
2. Diámetro del filamento, tolerancia y el propio carrete
La mayoría de impresoras de consumo toman filamento de 1,75 mm; otras usan 2,85 mm. El diámetro debe coincidir con el extrusor y la ruta del hotend. Una boquilla etiquetada 0,4 mm describe su abertura de salida, no el diámetro de filamento que admite. MatterHackers cataloga ambos tamaños de alimentación, así que nunca pida solo por color [2].
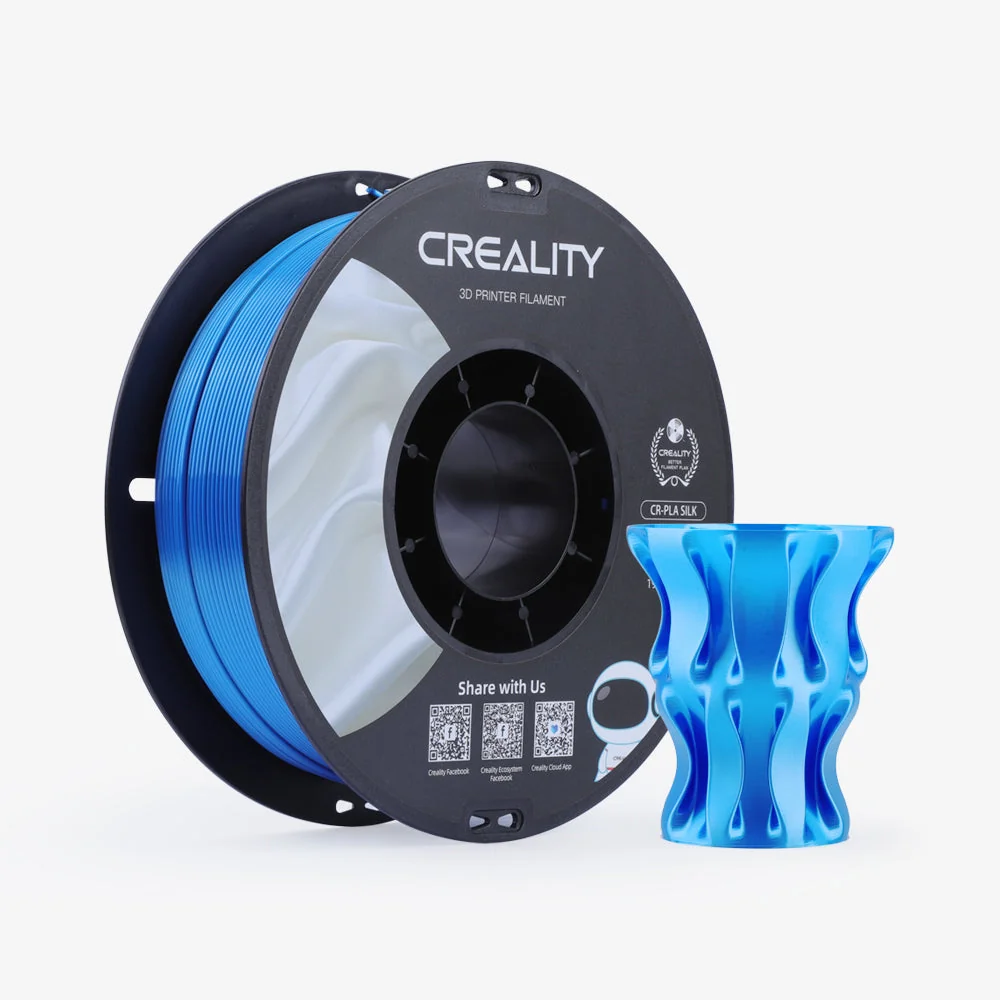
La tolerancia de diámetro afecta la consistencia. Nuestro Creality CR-Silk PLA Blue indica 1,75 ±0,02 mm, mientras que el Creality CR-PLA Carbon indica 1,75 ±0,03 mm. Esas son especificaciones del fabricante, no mediciones independientes de redondez del carrete, bobinado o defectos. Ovalidad del filamento, extrusión variable y fricción pueden seguir causando problemas de impresión.
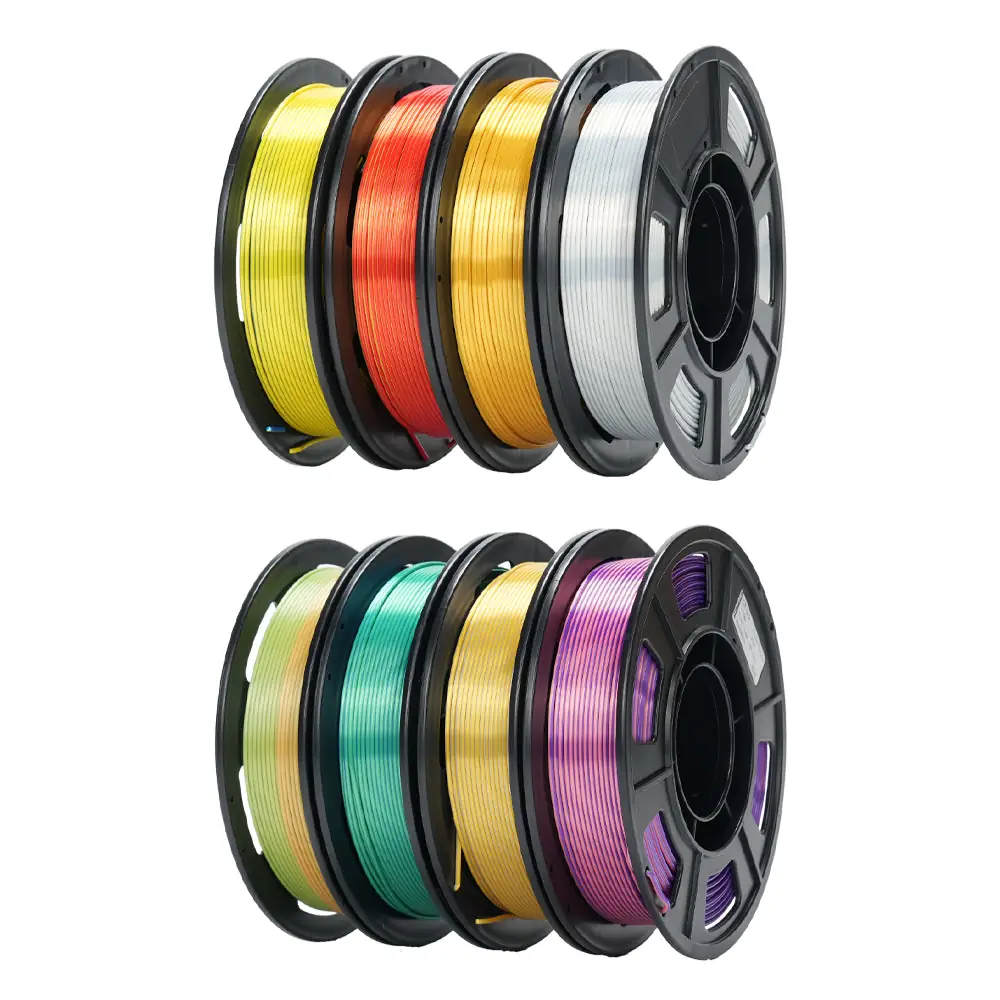
El Creality CR-Silk Multi-Color Pack contiene ocho carretes de 250 g, totalizando 2 kg. Pueden ser convenientes para trabajos decorativos cortos pero requieren cambios de carrete más frecuentes.
El ancho del carrete, el tamaño de las bridas, el buje y el material también pueden importar. Algunos sistemas automáticos de materiales y cajas secadoras tienen limitaciones dimensionales; verifique la especificación real del soporte o adaptador antes de comprar. Un filamento perfectamente bueno en un carrete incompatible puede seguir alimentando mal.
3. Acabados especiales y aditivos abrasivos
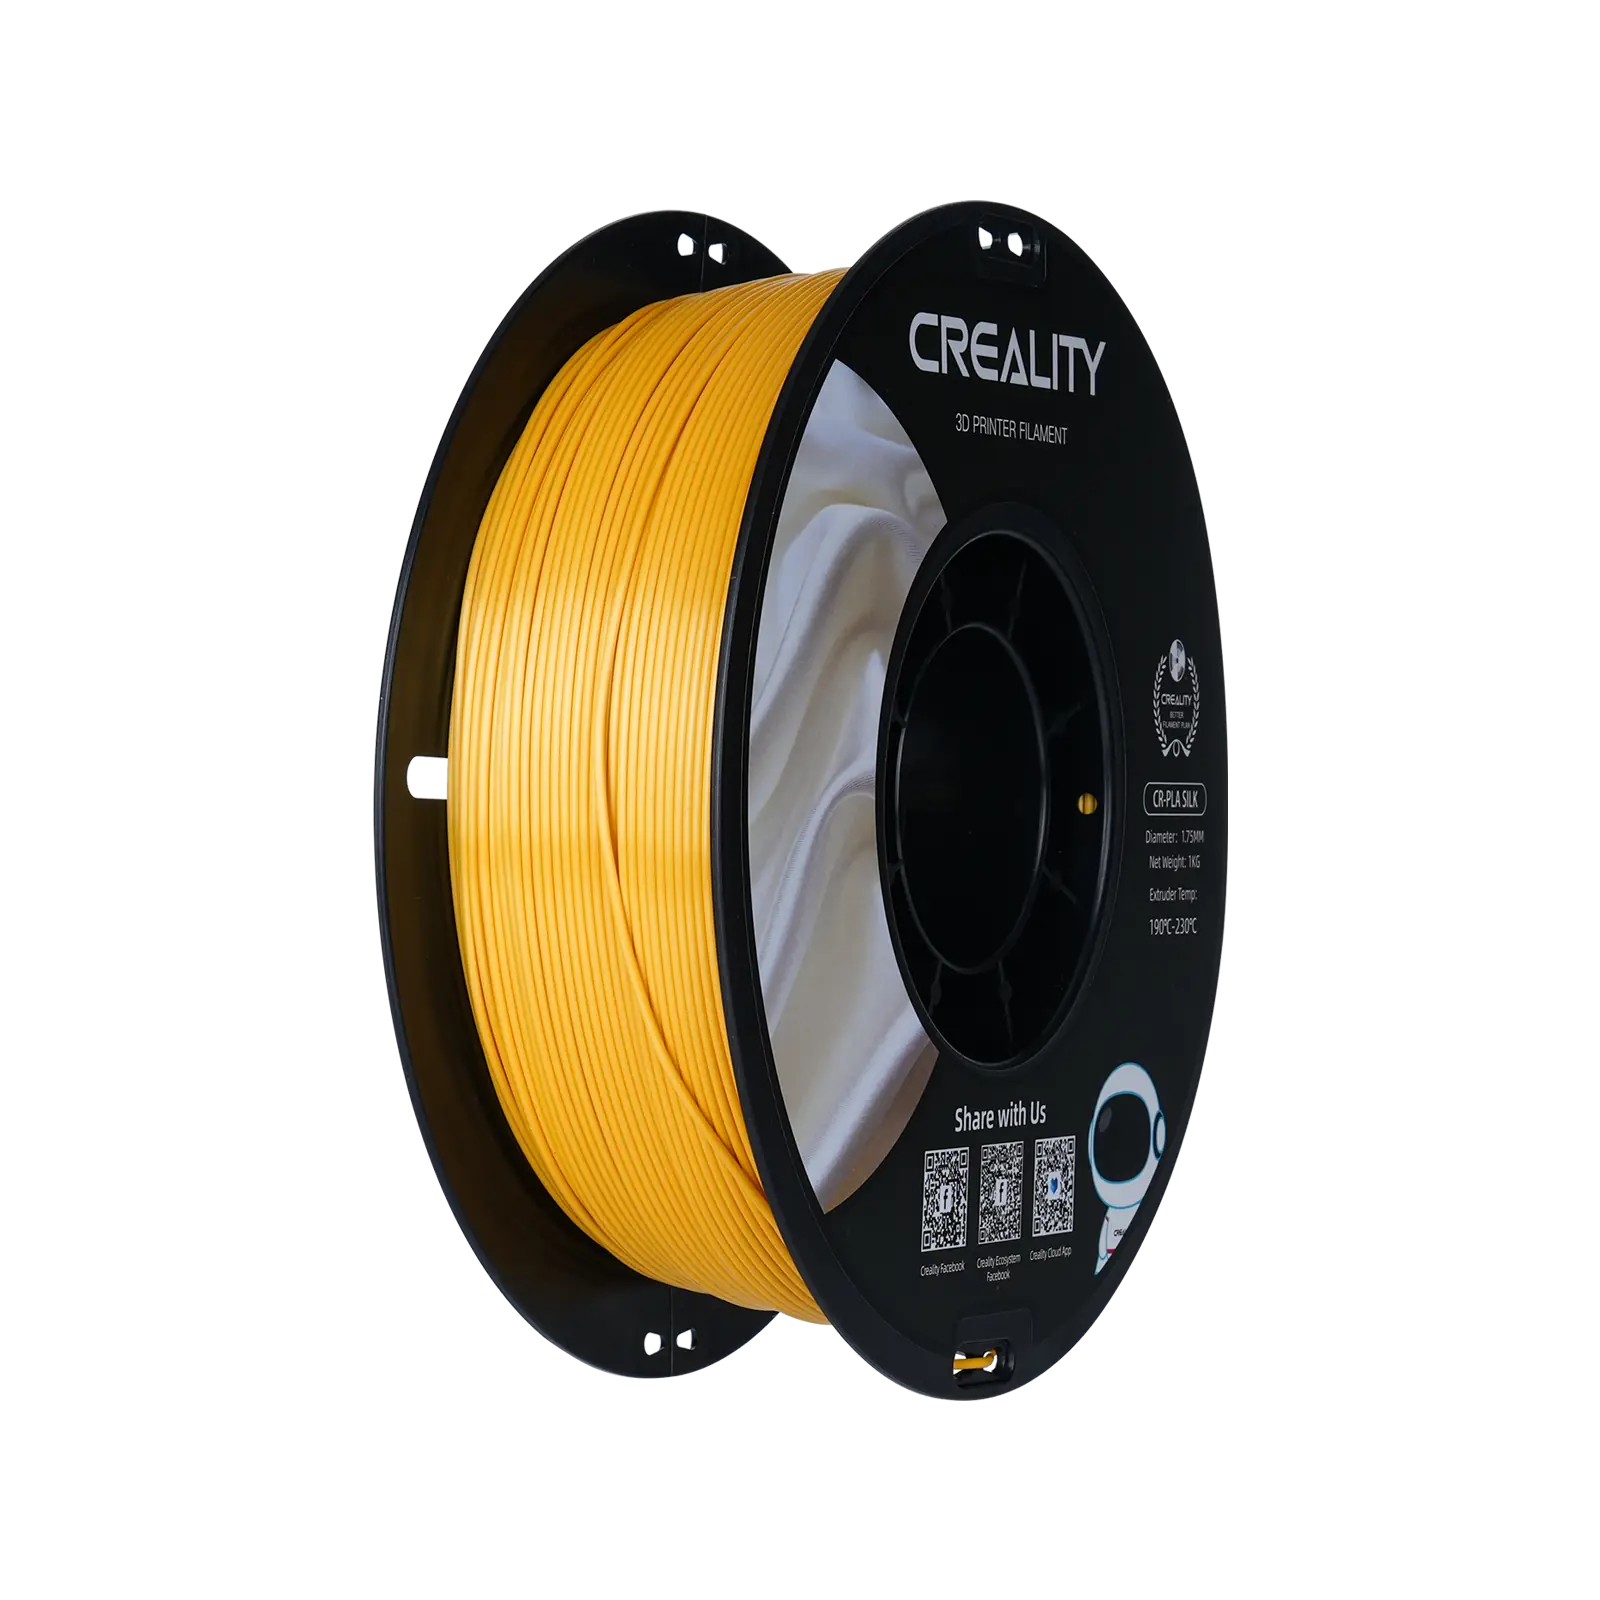
PLA Seda es principalmente una decisión de apariencia. El Creality CR-Silk Gold y el CR-Silk Blue apuntan a modelos decorativos brillantes. Los ajustes indicados del carrete Blue son 190–230 °C de boquilla, 50–60 °C de cama y 40–80 mm/s de velocidad de impresión. No asuma que un acabado atractivo mejora la resistencia entre capas.
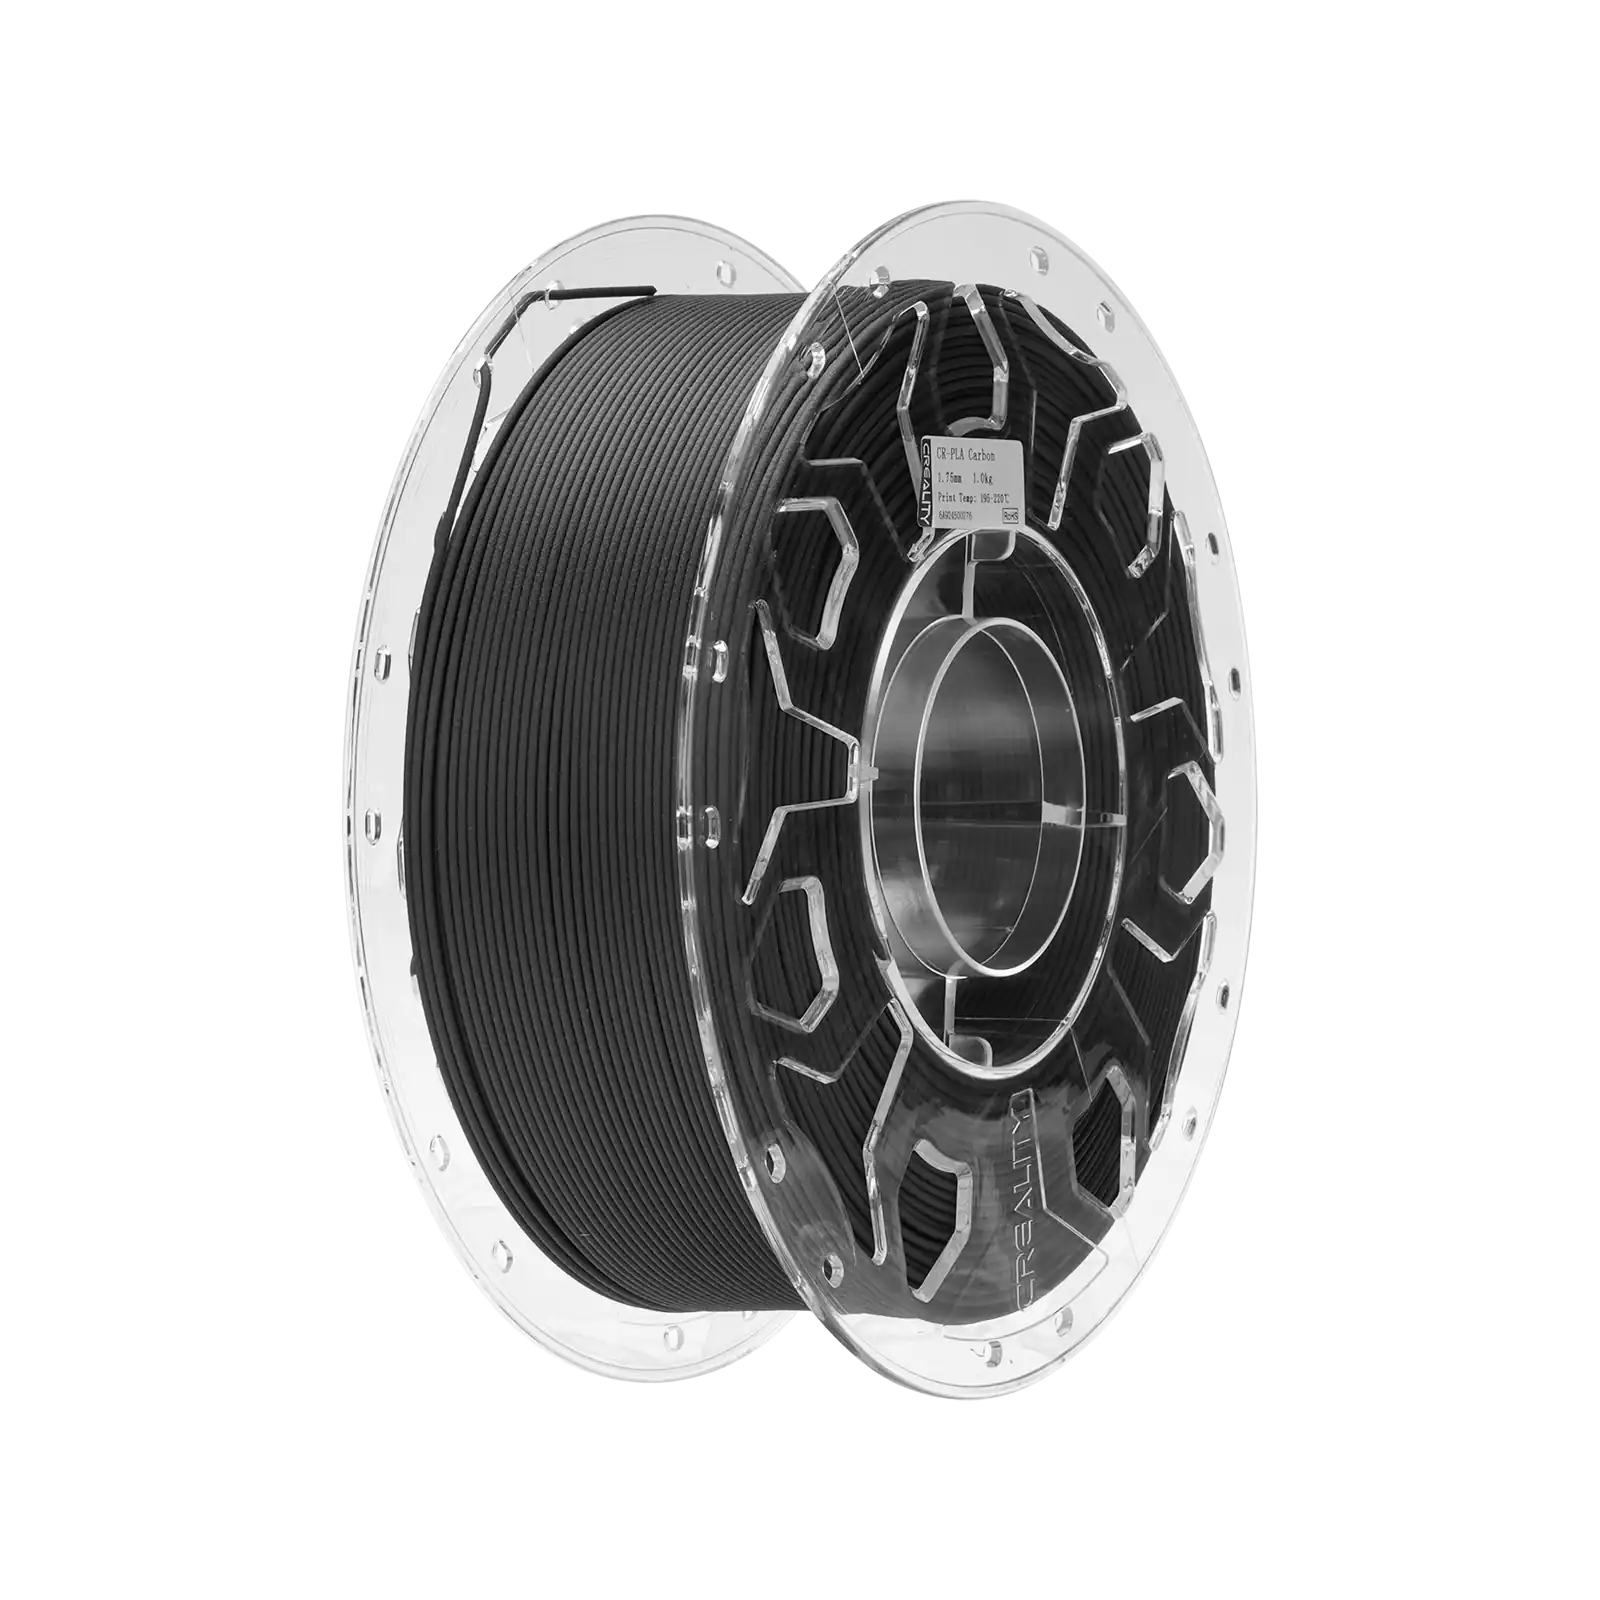
PLA con fibra de carbono puede producir una superficie mate y distinta rigidez, pero añadir fibras no es garantía automática de mayor resistencia al impacto o uniones más fuertes entre capas. El Creality CR-PLA Carbon contiene 15 % de fibra de carbono según su descripción de producto publicada [7]. Prusa advierte que los filamentos con relleno de carbono y vidrio pueden ser abrasivos, cambiar el comportamiento mecánico y requieren boquilla endurecida [8].
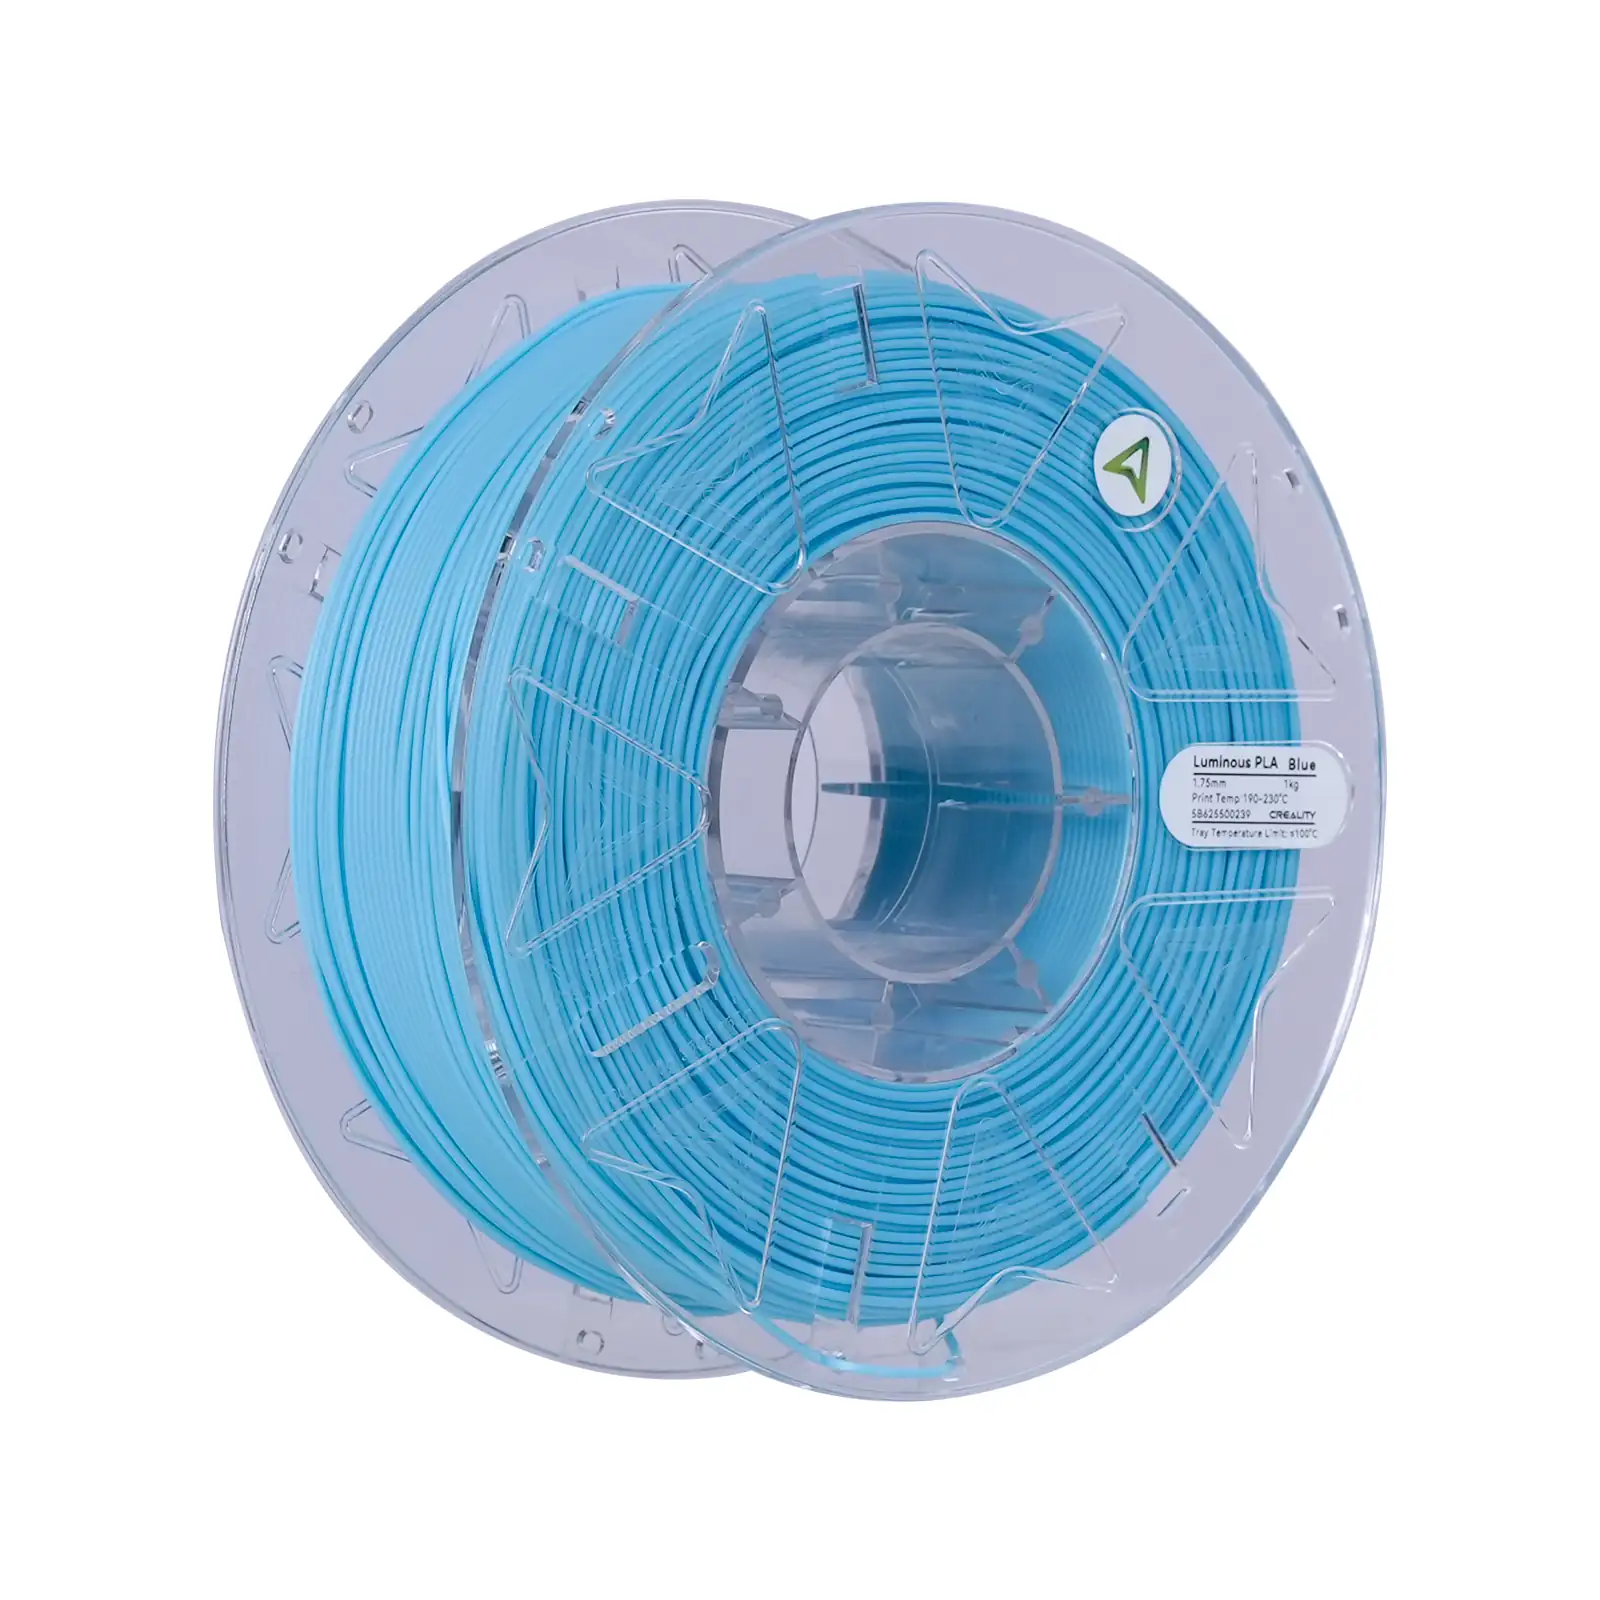
PLA que brilla en la oscuridad añade pigmentos fosforescentes. El Creality Hyper Luminous PLA Blue usa ese efecto. La tabla de materiales de Prusa marca los materiales glow como que requieren boquilla endurecida porque los aditivos desgastan el latón ordinario más rápido [1]. Trate el pigmento y la elección de boquilla como parte del proyecto, no solo como una selección de color.
Para compuestos abrasivos, confirme una boquilla resistente al desgaste y diámetro de boquilla adecuado. Prusa señala que los materiales con relleno pueden obstruir, particularmente con aberturas pequeñas, y a veces se benefician de boquillas de 0,6 mm o mayores; el consejo exacto depende del tamaño de partícula y la mezcla [8]. Evite asumir que su boquilla de latón estándar de 0,4 mm es una buena elección a largo plazo.
4. Temperatura de impresión, superficie y velocidad real
Un perfil de impresión debe ajustarse a la marca, material y máquina específicos. La tabla de materiales de Prusa lista rangos amplios, pero incluso formulaciones ordinarias de PLA difieren. Por ejemplo, el Creality CR-Silk Blue tiene un rango de boquilla publicado de 190–230 °C, mientras que el Creality CR-TPU indica 210–230 °C [1]. Comience con el perfil de slicer documentado del material seleccionado, no con la temperatura máxima permitida del hotend.
La compatibilidad de la superficie de construcción también importa. El PLA suele funcionar bien en una superficie PEI lisa o satinada limpia, mientras que el PETG puede adherirse demasiado fuerte a PEI liso y dañarlo si se arranca. Prusa recomienda superficies texturizadas o satinadas para muchos usos de PETG, o una capa separadora adecuada [5]. No use el mismo procedimiento de limpieza de placa para cada polímero.
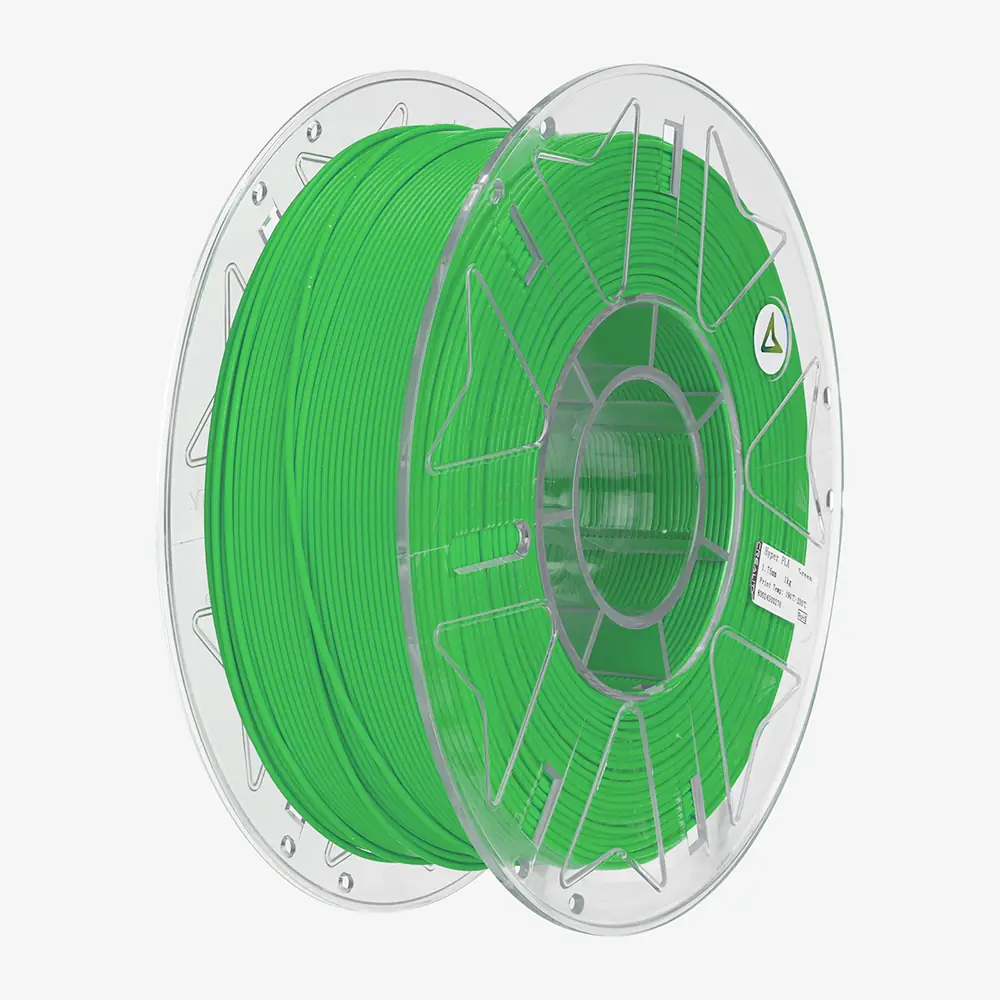
Las velocidades anunciadas como 300 o 600 mm/s describen condiciones de impresión posibles, no la velocidad que preserva el detalle de cada modelo, la unión entre capas o el flujo del hotend. El Creality Hyper PLA RFID Green y el Creality Hyper PLA Orange figuran a hasta 600 mm/s. El flujo volumétrico de su impresora, refrigeración, aceleración y diámetro de boquilla determinan si esa tasa es alcanzable.
Ajuste con una pequeña torre de temperatura y geometría representativa antes de comprometer un trabajo grande. ### 5. Sensibilidad a la humedad y almacenamiento
El filamento absorbe humedad atmosférica en grados variables. El material húmedo puede causar estallidos en la boquilla, superficies rugosas, stringing o extrusión debilitada, aunque esos síntomas pueden tener otras causas. La guía de secado de Prusa da horarios iniciales específicos por material, incluyendo PLA 45 °C durante seis horas, PETG 55 °C durante seis horas y TPU 60 °C durante cuatro a seis horas para sus propios productos [9]. No copie esos ajustes sin verificar la tolerancia al calor del carrete.
Polymaker explica que el PETG sellado más nuevo puede llegar relativamente seco, pero el filamento expuesto puede seguir desarrollando problemas de impresión según la humedad y el manejo [10]. El secado y el almacenamiento en seco hacen trabajos distintos: el desecante ayuda a mantener seco un contenedor sellado, mientras que un secador activamente calentado elimina la humedad ya absorbida por el polímero.
Cajas herméticas, bolsas selladas reutilizables y desecante recargable pueden ayudar con carretes abiertos. Proteja el extremo libre de enredos asegurándolo en un orificio o clip del carrete antes de almacenar. Etiquete el tipo de material, color y fecha de apertura; un carrete cuya identidad se pierde es fácil de imprimir a temperatura incorrecta.
Regla práctica: Si un carrete previamente fiable empieza a estallar o hacer stringing, revise humedad y ruta de alimentación antes de cambiar todos los ajustes del slicer.
6. Ventilación, hardware y uso final realista
La impresión FDM libera partículas ultrafinas y algunos gases; el tipo y cantidad dependen del material, impresora y condiciones de operación. NIOSH recomienda controlar emisiones con medidas de encerramiento y ventilación, considerando materiales de menor emisión y manteniendo a las personas alejadas del proceso en operación cuando sea práctico [11]. El PLA no es garantía de cero emisiones.
Una impresión que parece sólida no necesariamente es segura para contacto alimentario ni adecuada para un objeto expuesto al calor interior de un coche. Prusa advierte que las superficies de capas impresas pueden atrapar contaminación y que el uso en contacto alimentario requiere consideración especial [5]. Evalúe calor, químicos, cargas repetitivas y la orientación de la pieza antes de usar un objeto impreso para un propósito consecuente.
Su impresora también debe soportar el material. El TPU flexible puede demandar una ruta de alimentación cuidadosamente restringida; los compuestos abrasivos de PLA requieren hardware resistente al desgaste; materiales de mayor temperatura pueden necesitar encerramiento. Compre filamento basado en las capacidades que tiene actualmente, no solo en lo que promete la etiqueta.
Tipos comparados
| Tipo | Mejor cuando | Principal inconveniente |
|---|---|---|
| PLA estándar y PLA+ | Principiantes, modelos, prototipos | Resistencia al calor limitada |
| PLA Seda | Objetos decorativos brillantes | El acabado no prueba resistencia |
| PETG | Soportes utilitarios, carcasas resistentes | Puede hacer stringing y sobreadherirse a PEI |
| TPU 95A | Almohadillas, agarres y parachoques flexibles | Alimentación más lenta y sensibilidad a humedad |
| PLA con fibra de carbono | Acabado mate y rigidez especializada | Abrasivo para boquillas de latón |
| PLA Glow | Señalética y modelos decorativos de poca luz | Pigmentos abrasivos y ajuste de impresión |
| PLA alta velocidad | Perfiles de impresora rápida | Velocidad limitada por flujo real de la máquina |
Filamento para impresora 3D para principiantes, hogares pequeños, familias y uso intensivo
Principiantes: Empiece con Creality Ender PLA+ Grey o Creality Hyper PLA Orange. Mantenga la primera impresión pequeña, confirme compatibilidad de 1,75 mm y use un perfil de PLA conocido como bueno.
Hogares pequeños y makers ocasionales: Un Creality CR-Silk Multi-Color Pack ofrece ocho carretes más pequeños para trabajos decorativos cortos. Reselle los carretes sin usar en lugar de dejar todos los colores expuestos a la humedad ambiental.
Familias y proyectos escolares: El PLA estándar es generalmente más conveniente que compuestos de ingeniería avanzados para figuritas, organizadores y prototipos. Supervise superficies calientes y partes móviles de la impresora, y proporcione ventilación en lugar de asumir que la impresión casera no produce emisiones aerotransportadas [11].
Piezas funcionales repetidas: Elija Creality Hyper PETG Transparent cuando el perfil general de tenacidad y resistencia al calor del PETG se ajuste a la aplicación. Ajuste adherencia y manejo de humedad antes de un lote de producción largo [5][10].
Trabajos flexibles o especiales: Creality CR-TPU Black es una opción flexible 95A; Creality CR-PLA Carbon necesita considerar el desgaste de boquilla endurecida. No trate a ninguno como un simple cambio de color.
Características que son ruido de marketing
“Alta velocidad”, “extra fuerte” e “industrial” son indicadores débiles sin una prueba definida, orientación impresa y perfil de máquina. Una resistencia a la tracción anunciada en MPa no es automáticamente la resistencia de una pieza impresa por capas. El brillo tipo RGB de la seda, los pigmentos fosforescentes y las características RFID sirven a propósitos distintos y no deben confundirse con rendimiento mecánico.
Una cifra de tolerancia como ±0,02 mm ayuda a comparar la consistencia de extrusión declarada, pero no puede probar que un carrete esté seco, libre de nudos o bien bobinado. Evalúe resultados reales de primera capa y extrusión antes de sacar conclusiones sobre calidad.
Consejos de configuración
- Confirme diámetro de alimentación, geometría del carrete y soporte de material de la impresora.
- Seleccione el perfil de slicer coincidente del fabricante o ingrese sus temperaturas de boquilla y cama.
- Inspeccione la boquilla para compatibilidad con abrasión antes de filamento con fibra de carbono o luminoso [8].
- Seque material sensible a la humedad solo a temperaturas seguras para el filamento y el carrete [9].
- Asegure el carrete para que se desenrolle sin enganches; mantenga extremos sueltos sujetos durante cambios.
- Limpie la placa de construcción según las instrucciones del material y la lámina [5].
- Imprima un pequeño objeto de calibración antes de un trabajo largo, verificando unión entre capas y stringing.
- Mantenga la impresora en un lugar ventilado y siga las salvaguardas térmicas y eléctricas del fabricante [11].
Mantenimiento y qué se desgasta
Cada cambio: Corte el extremo del filamento, inspeccione las últimas vueltas para cruces y revise polvo o grietas visibles. Almacene carretes sin usar sellados, con desecante donde sea apropiado. Si el hilo se vuelve quebradizo, determine si la humedad, la edad, el pigmento o el manejo son responsables antes de desecharlo.
Mensual: Inspeccione fricción de la ruta del filamento, tubos guía, engranajes de alimentación y boquilla por acumulación. Los rellenos abrasivos pueden desgastar una boquilla estándar sustancialmente más rápido que el PLA ordinario [8]. Ajuste limpieza y reemplazo de boquilla al rendimiento de extrusión medido en lugar de a un calendario fijo.
Secado y suministros anuales: Revise sequedad cuando la calidad se deteriora o tras exposición prolongada. Como cálculo ilustrativo de uso, imprimir 6 kg al año en carretes de 1 kg significa seis equivalentes de carrete completo, aunque muchos usuarios consumen menos. Cuente regeneración de desecante, bolsas y reemplazos ocasionales de boquilla como suministros basados en uso. Un secador que use 50 W medidos durante 24 horas anualmente consumiría 1,2 kWh; la potencia y el tiempo de secado reales varían [9].
Largo plazo: La integridad del carrete, la humedad de almacenamiento y la exposición UV afectan el material usable con el tiempo. Mezclas especiales pueden volverse quebradizas o difíciles de alimentar, mientras que una boquilla de latón dañada puede cambiar dimensiones tras uso abrasivo. Conserve la etiqueta original del producto para poder recuperar sus recomendaciones precisas de procesamiento y almacenamiento.
Regla práctica: Trate una boquilla obstruida o desgastada y un carrete húmedo como problemas separados; secar el filamento no restaurará el metal perdido de la boquilla.
Filamento para impresora 3D versus alternativas: pros y contras
El filamento FDM es conveniente para prototipos duraderos e impresiones cotidianas más grandes, pero las líneas de capa visibles y la resistencia anisotrópica afectan los resultados. La resina de curado UV puede reproducir detalles finos pero implica una impresora totalmente distinta, manejo de líquido y flujo de trabajo de post-curado [3]. Elija el proceso de impresión para la pieza en lugar de comprar resina porque un listado aparezca por error junto a filamentos en carretes.
Errores comunes
Pedir 2,85 mm para una máquina de 1,75 mm, asumir que todos los materiales PLA+ tienen resistencia idéntica, usar filamento con fibra de carbono o luminoso a través de boquilla de latón, creer que el PETG no puede hacer stringing, sobrecalentar un carrete en un horno doméstico, confundir una afirmación de alta velocidad de impresión con rendimiento garantizado, y almacenar TPU abierto en aire húmedo [1][8][9].
Ejemplos de nuestros análisis
- Creality Ender PLA+ Grey — material de prototipo cotidiano en carrete de 1 kg.
- Creality CR-Silk PLA Blue — modelos brillantes con rangos de temperatura y velocidad publicados.
- Creality Hyper PETG Transparent — piezas utilitarias donde la tenacidad del PETG es apropiada.
- Creality CR-TPU Black — agarres y parachoques flexibles 95A.
- Creality CR-PLA Carbon — PLA con relleno para boquilla resistente al desgaste compatible.
- Creality Hyper Luminous PLA Blue — efectos decorativos glow con consideraciones de boquilla abrasiva.
Fuentes
[1] Prusa — Filament Material Guide [2] MatterHackers — 3D Printer Filament Comparison [3] UltiMaker — Materials Used in 3D Printing [4] UltiMaker — PLA Properties and Temperature Resistance [5] Prusa — Printing PETG and Build Sheet Guidance [6] MatterHackers — TPU and Flexible Filaments Guide [7] Creality — Guide to 3D Printing Materials [8] Prusa — Carbon and Glass Filled Composite Materials [9] Prusa — Drying Filament Temperatures and Times [10] Polymaker — Why Modern PETG Handles Moisture Differently [11] CDC NIOSH — Safe 3D Printing for Everyone